
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Uma bobina de alumínio pintada após o corte e conformação quase sempre custa mais por metro quadrado do que a mesma bobina pintada enquanto ainda é uma bobina em linha contínua. Esse fato econômico explica por que o alumínio pré-pintado abastece a maior parte do mercado de revestimentos, coberturas, sinalização e painéis compostos de alumínio.
A qualidade da bobina de alumínio revestido é determinada em três aspectos: quão limpa a tira está quando chega ao cabeçote de revestimento, quão precisamente esse cabeçote mede o filme e quão uniformemente o forno fornece a cura. A cor, o brilho e a vida útil decorrem desses três aspectos, e não apenas da marca da tinta.
Como funciona o revestimento contínuo de bobina de alumínio
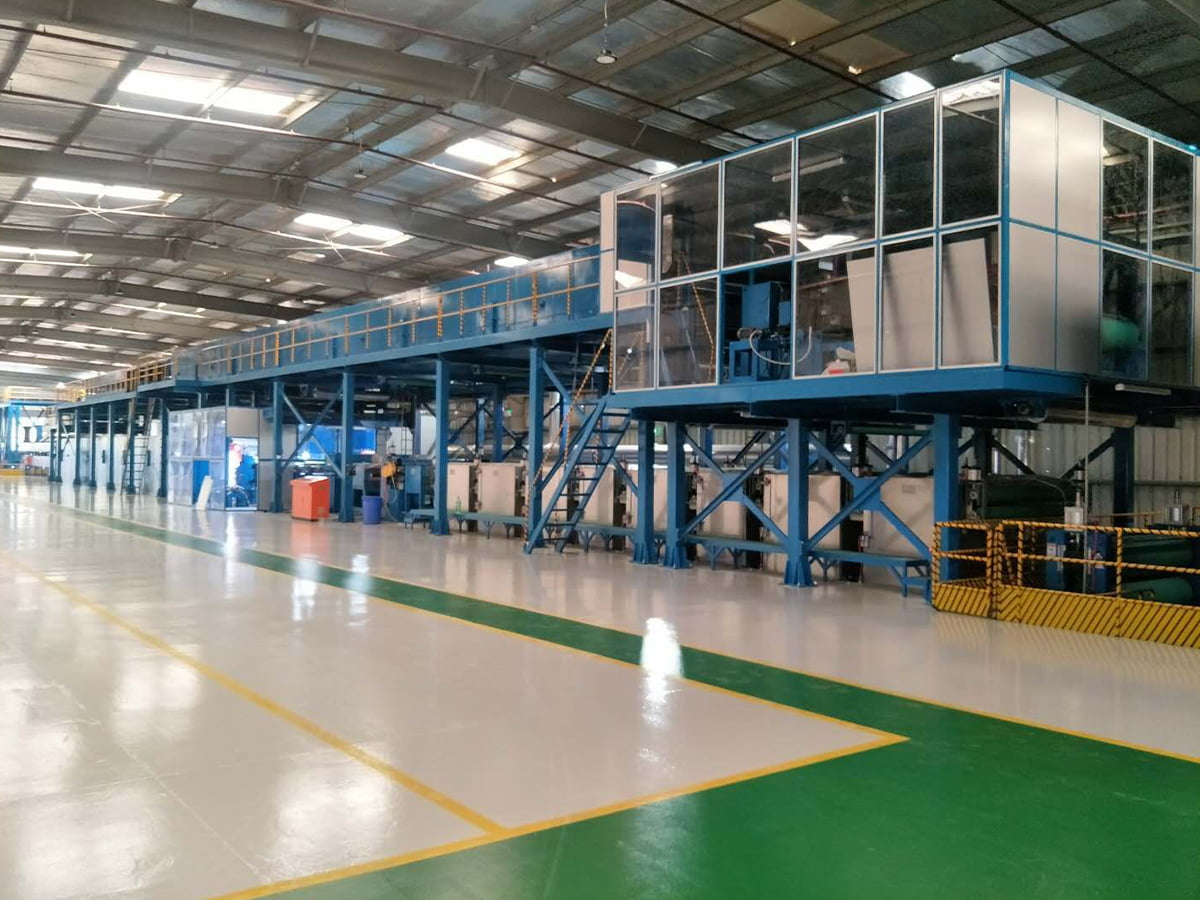
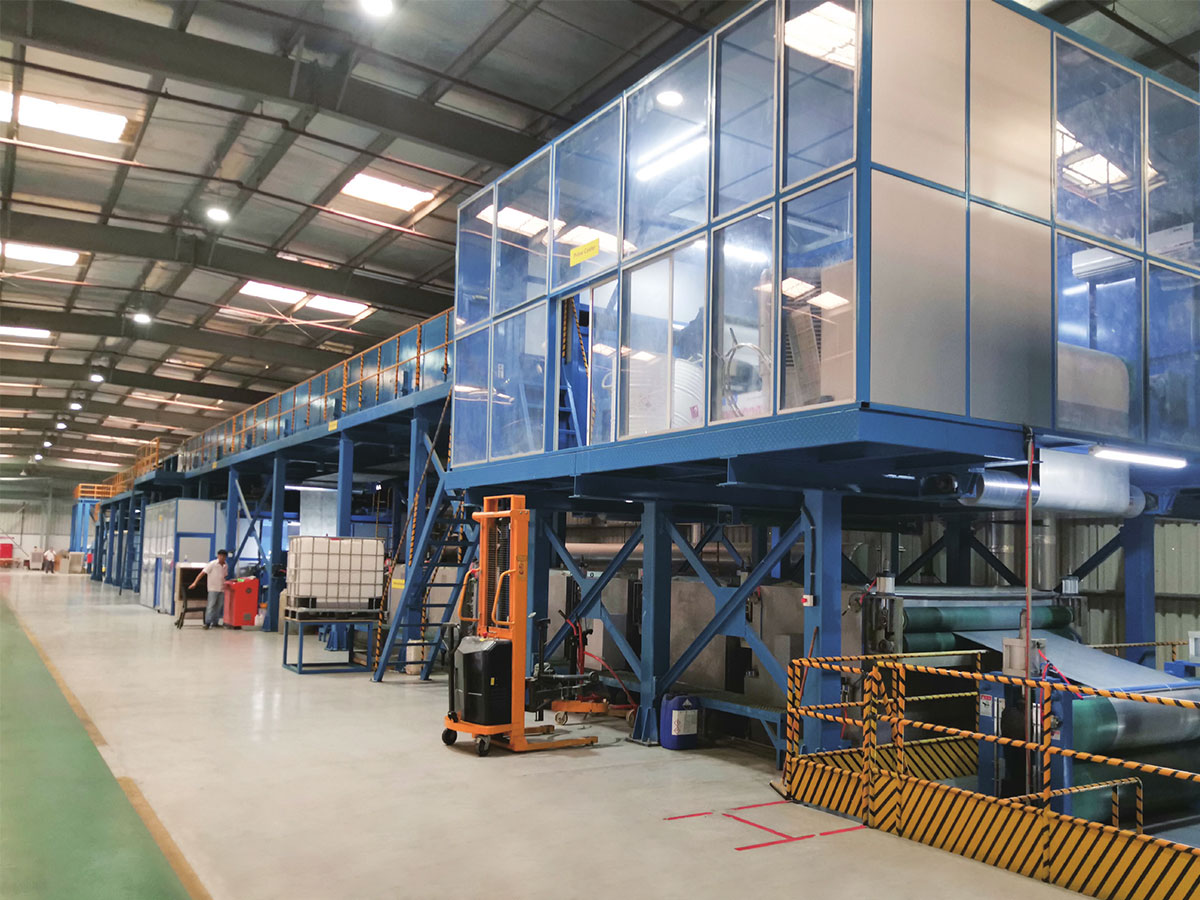
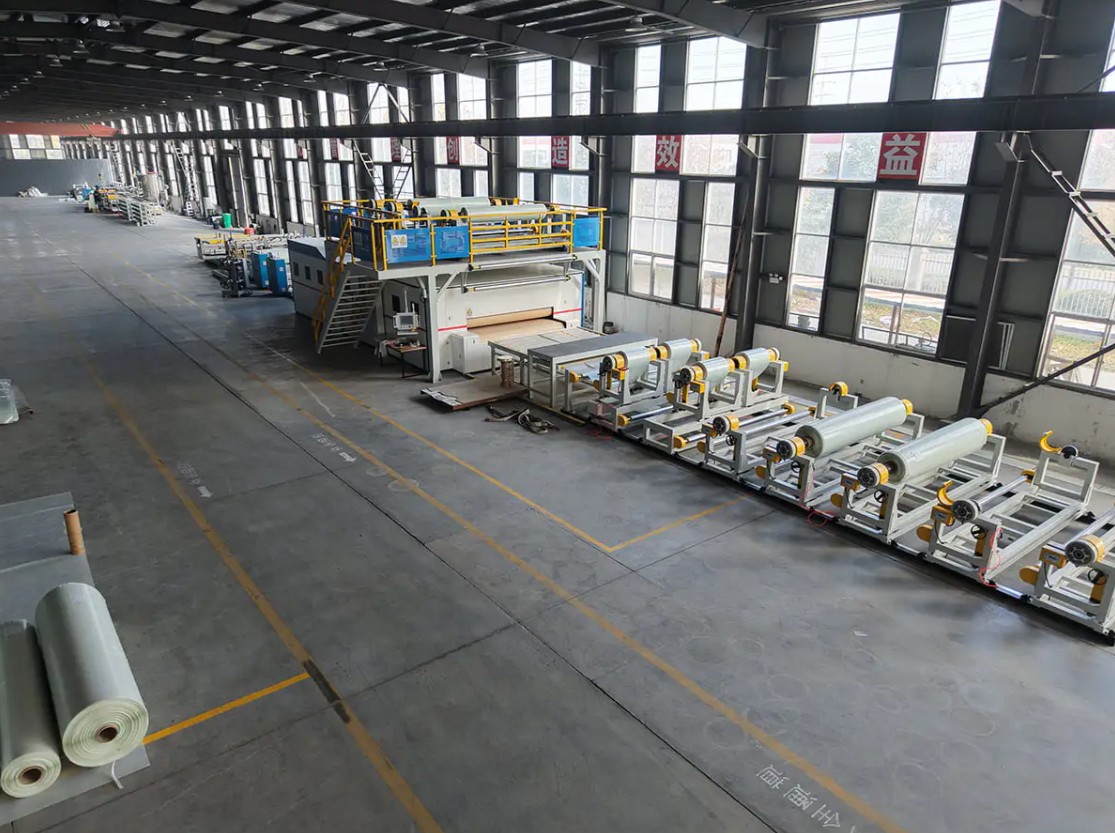
O revestimento da bobina é um processo contínuo e automatizado que aplica um revestimento orgânico à tira de metal antes que a tira seja cortada ou formada. O alumínio chega em bobina, é desenrolado, limpo, pré-tratado quimicamente, revestido, curado, resfriado e rebobinado como bobina pré-pintada. Como a tira não para durante o funcionamento constante, a espessura, a cura e a aparência do filme são definidas pelos parâmetros da máquina e não pela sensação do operador. As linhas arquitetônicas geralmente funcionam de 20 a 60 metros por minuto, com larguras de tira de 600 a 1.600 milímetros e uma película seca total de 20 a 27 micrômetros, incluindo primer.
- Desenrolamento e costura: a ponta da bobina em movimento é unida à cabeça da próxima, e a costura deve passar pela linha sem marcar os rolos.
- Acumulação: um acumulador de entrada armazena a tira para que o cabeçote de revestimento e o forno continuem funcionando durante a troca da bobina.
- Limpeza e pré-tratamento: limpeza alcalina, enxágue, revestimento de conversão química e estufa de secagem. Esta etapa decide a adesão mais do que qualquer outra.
- Primer e acabamento: os aplicadores de rolo aplicam o primer, uma seção de evaporação remove o solvente e, em seguida, segue o acabamento.
- Cura: um forno multizona leva o metal, e não apenas o ar, ao pico de temperatura do metal que a química necessita.
- Têmpera e rebobinamento: o resfriamento leva a tira até a temperatura de manuseio e a bobina acabada é rebobinada sob tensão controlada.
A preparação da tira decide a maioria dos resultados de adesão
A limpeza incompleta impede que o revestimento de conversão se forme uniformemente e a falha aparece mais tarde como perda de revestimento ao longo de uma dobra ou borda cortada. A seção de limpeza deve, portanto, ser longa o suficiente para a velocidade da linha que você realmente executa, e os rolos da seção úmida precisam de um cronograma de limpeza, porque os resíduos químicos secos são transferidos diretamente para a tira como listras.
 Linha de limpeza de pré-tratamento A limpeza das superfícies metálicas e a qualidade dos revestimentos de conversão química determinam diretamente a resistência à corrosão, a adesão da tinta e a qualidade do produto final. Ver Produto →
Cabeças de revestimento, controle de filme e cura
As linhas usam cabeçotes de três ou quatro rolos. A manutenção de três rolos é mais simples, enquanto a de quatro rolos controla filmes muito finos com mais precisão e se adapta a linhas que também são impressas. A espessura do filme é definida pela relação de velocidade entre o aplicador e a tira, portanto, a velocidade estável e a tensão estável vêm em primeiro lugar. Mais adiante, a subcura custa resistência a solventes e flexibilidade, enquanto a cura excessiva custa cor e ductilidade. A variável de controle é o pico de temperatura do metal, medido na tira, normalmente em torno de 230 a 249 graus Celsius para PVDF e 216 a 232 graus Celsius para poliéster. Confirme a janela com o fornecedor do revestimento antes de configurar o forno.
Sistemas de revestimento e onde cada um se encaixa
Nenhum revestimento cobre todas as exposições. A escolha depende do ambiente que o produto acabado enfrentará, da formação que a bobina sofrerá posteriormente e de quanto tempo a cor e o brilho devem durar.
| Sistema de revestimento | Filme seco total típico | Janela de cura | Mais adequado para | Limitação principal |
|---|---|---|---|---|
| Poliéster | 18 a 25 micrômetros | 216 a 232ºC | Painéis interiores, sinalização, revestimento para serviços leves | Giz e desbotamento ao ar livre |
| Poliéster modificado com silício | 20 a 25 micrômetros | 220 a 235ºC | Telhados e revestimentos de paredes em climas moderados | Resistência a solventes mais fraca que PVDF |
| PVDF | 23 a 27 micrômetros | 230 a 249ºC | Fachadas exteriores, exposição costeira e industrial | Custo mais alto, janela de cura estreita |
| Poliuretano | 20 a 25 micrômetros | 210 a 230ºC | Laminação de filme e acabamentos interiores premium | Sensibilidade à umidade no armazenamento |
| Primer epóxi | 5 a 7 micrômetros | Definido pelo acabamento | Camada base de adesão e corrosão | Giz se não for revestido |
Seguem-se duas regras. Um acabamento PVDF sobre um primer fino ou irregular ainda falha na borda de corte, porque a corrosão começa no metal exposto. E um revestimento curado na parte inferior de sua janela pode passar por uma verificação visual e ainda assim falhar em uma fricção com solvente ou em um teste de dobra no mesmo dia.
Testes que liberam uma bobina revestida
Os testes de liberação são rápidos, destrutivos e específicos. As amostras vêm da cabeça, do meio e da cauda de cada bobina, porque um lote que parece certo ainda pode falhar em um dos seguintes.
- Espessura do filme seco , leia na tira com um medidor magnético ou de corrente parasita contra uma tolerância de aproximadamente mais ou menos 2 micrômetros.
- Adesão de curvatura em T , onde um cupom é dobrado sobre si mesmo e a fita é puxada para verificar se há perda de revestimento; produtos externos geralmente precisam passar por 1T ou 2T.
- MEK massagem dupla , que indicam o nível de cura em vez do desempenho químico a longo prazo.
- Impacto reverso , confirmando que o revestimento sobrevive à deformação repentina, não apenas a uma curvatura lenta.
- Brilho a 60 graus e diferença de cor , medido em relação à amostra aprovada, com delta E geralmente mantido em cerca de 1,0 ou mais apertado para painéis que ficarão lado a lado.
- Exposição à névoa salina ou à umidade , normalmente 1.000 horas, usado para qualificação e não para cada lote.
Estas verificações são baratas e repetíveis, mas não substituem os dados externos de intemperismo e nunca devem liberar um revestimento curado fora da janela publicada.
Especificando uma linha de revestimento: os números que importam
As compras em linha geralmente começam com o preço e terminam com os detalhes que decidem o rendimento. Vale a pena corrigir esses itens por escrito antes da assinatura do contrato.
- Faixa de largura e espessura da tira , incluindo a largura mais estreita que você realmente executará, porque as coroas dos rolos se comportam de maneira diferente nas bordas de uma faixa.
- Velocidade da linha e tempo de troca da bobina , já que a capacidade do acumulador define quanto tempo a linha passa entre as bobinas.
- Configuração da cabeça de revestimento , três rolos ou quatro rolos, e quantas cabeças estão instaladas para primer, acabamento e qualquer camada de suporte.
- Zoneamento do forno e controle de temperatura máxima do metal , incluindo a capacidade de manter a janela de cura na velocidade de linha mais baixa e mais alta.
- Comprimento e química da seção de pré-tratamento , compatível com a velocidade da linha para que o tempo de contato não seja alterado a curto prazo.
- Nivelamento de tensão e controle de tensão de tira , que afetam o nivelamento, a uniformidade do revestimento e as lascas da costura.
- Tempo de mudança de cor e suporte para peças de reposição , números que raramente aparecem em uma citação, mas aparecem em todos os turnos.
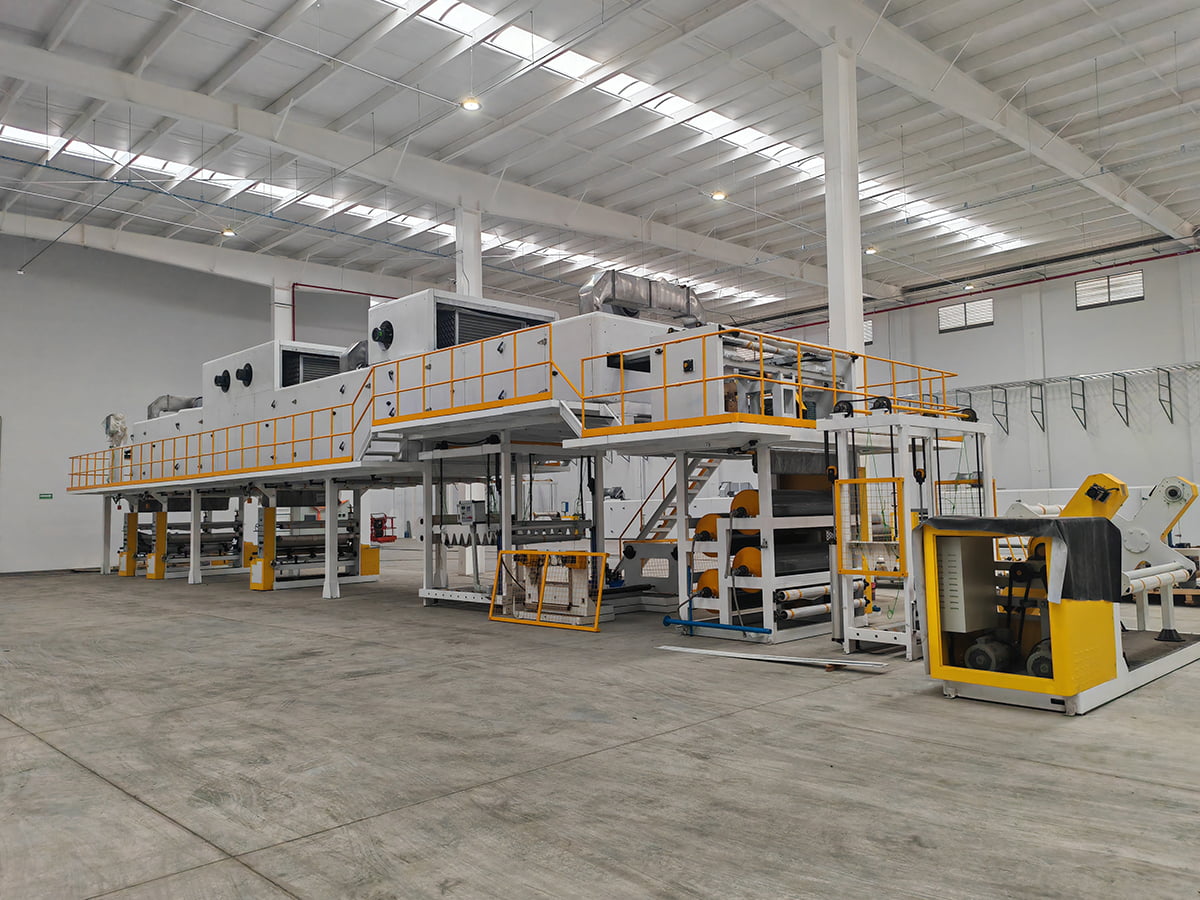
 Linha de revestimento colorido Através de processos automatizados e inteligentes, a linha de produção de revestimentos fornece revestimentos de superfície esteticamente agradáveis, duráveis e funcionais para uma ampla gama de ... Ver Produto →
Os compradores também devem perguntar como a linha lida com a mudança de uma química de revestimento para outra e se o mesmo equipamento pode executar impressão ou laminação de filme, porque essas opções alteram o mix de produtos ao longo da vida útil da máquina. A velocidade nominal decide muito pouco por si só, e é por isso que o vantagens de produção de uma linha de revestimento de bobinas metálicas são melhor avaliados pela produção anual e pelas perdas de transição do que pelos números de uma brochura.
Defeitos, causas e primeiras correções
A maioria dos problemas de revestimento se repetem e a maioria remonta à limpeza da tira, medição do filme ou cura.
| Defeito | Causa provável | Primeira correção |
|---|---|---|
| O revestimento se eleva ao longo de uma borda cortada | Primer fino na borda ou pré-tratamento incompleto | Verifique o filme de primer e o tempo de contato de limpeza |
| Listras correndo na direção da bobina | Rolo contaminado ou resíduo químico seco | Limpe os rolos de revestimento e seção úmida |
| Aparência de casca de laranja | Retenção de solvente ou divisão irregular do filme | Ajuste a zona de evaporação e as velocidades dos rolos |
| Desvio de cor em um lote | Variação de pico de temperatura do metal entre bobinas | Registre a temperatura da tira por bobina e verifique novamente a janela de cura |
| Bolhas após a cura | Umidade na tira ou cura insuficiente | Verifique o forno de secagem e enxágue |
| Má adesão à dobra | Cura excessiva ou primer fora da faixa de espessura | Reduza a temperatura máxima do metal e verifique o filme de primer |
Escolhendo um fornecedor para uma linha de revestimento
Dois fornecedores podem cotar a mesma velocidade de linha e largura de tira e ainda assim entregar equipamentos muito diferentes, por isso vale a pena perguntar o que um construtor faz além da linha de revestimento. Um fornecedor que também fornece os materiais utilizados a jusante entende como o equipamento se comporta na produção, não apenas como ele é trefilado.
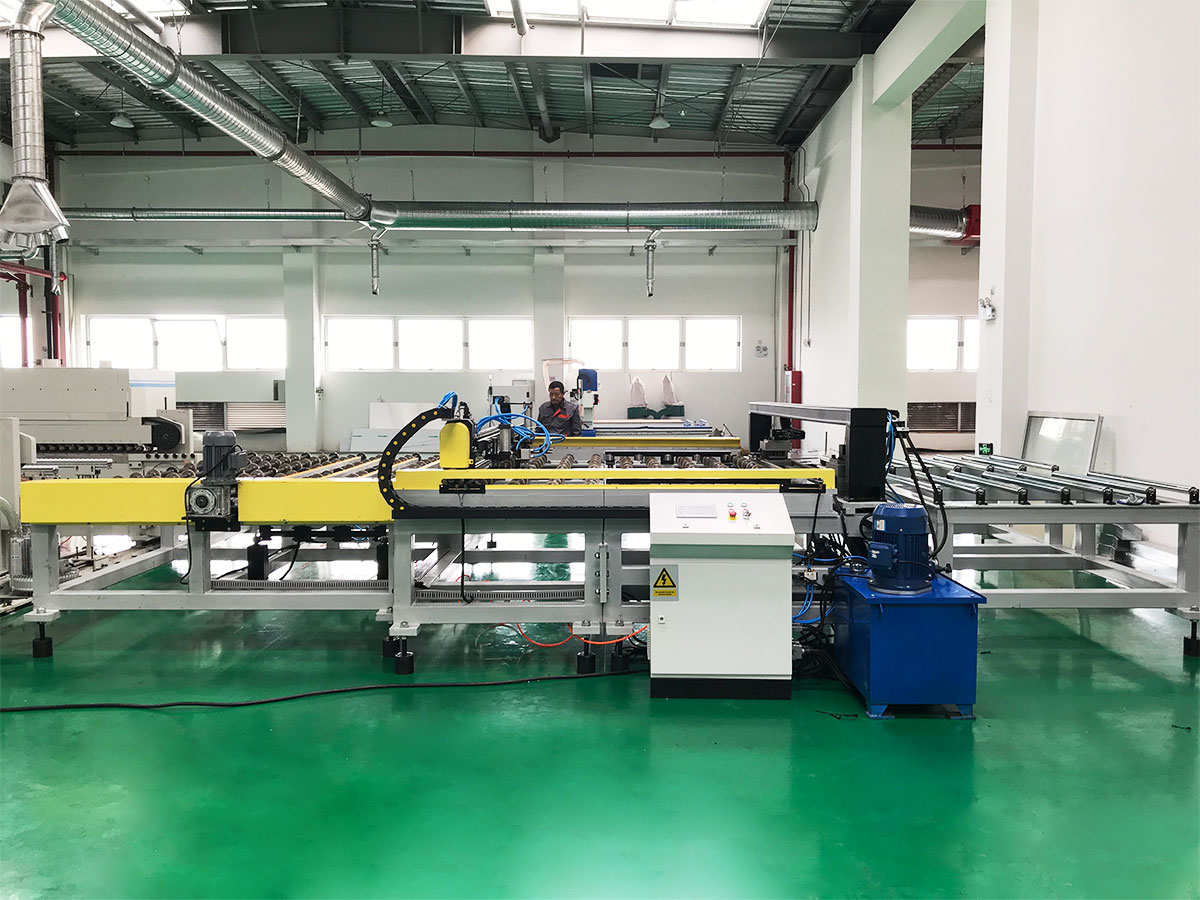
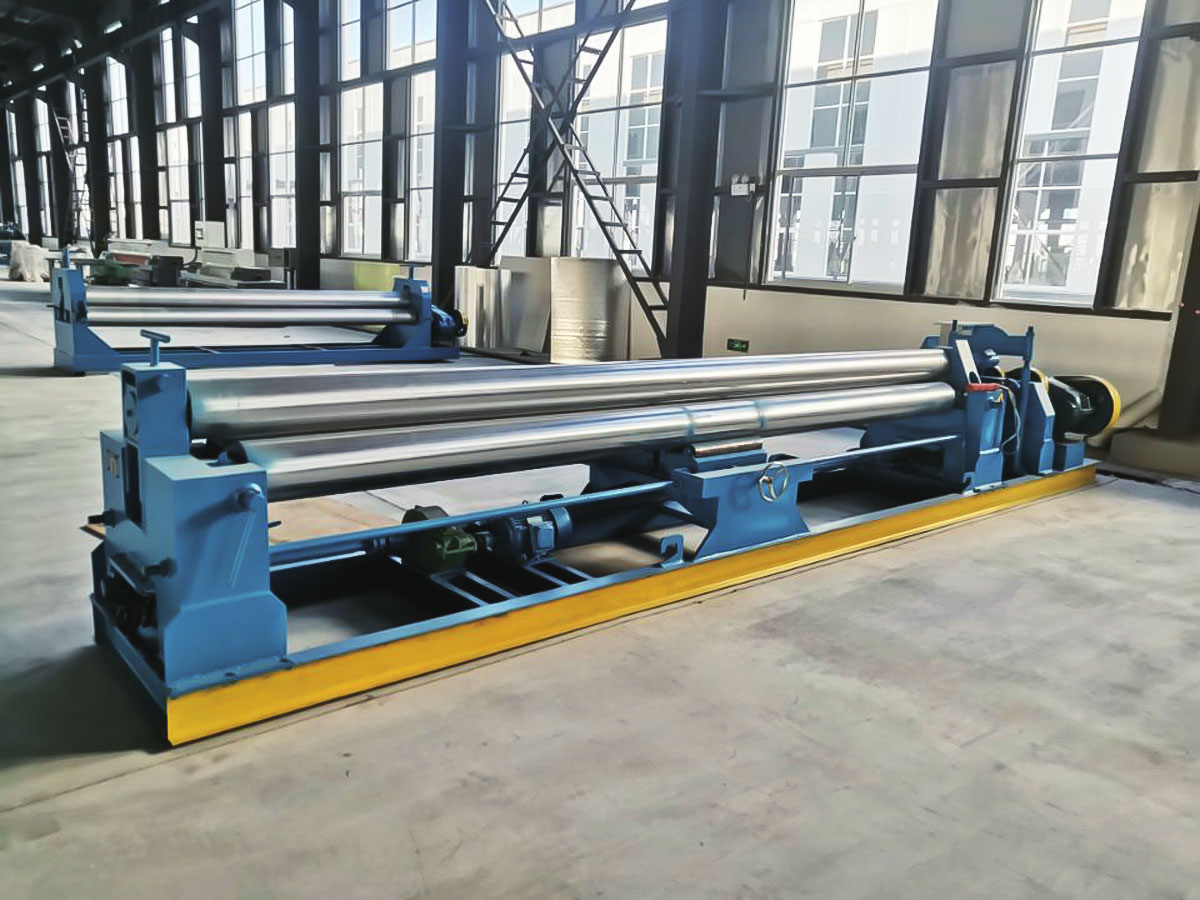
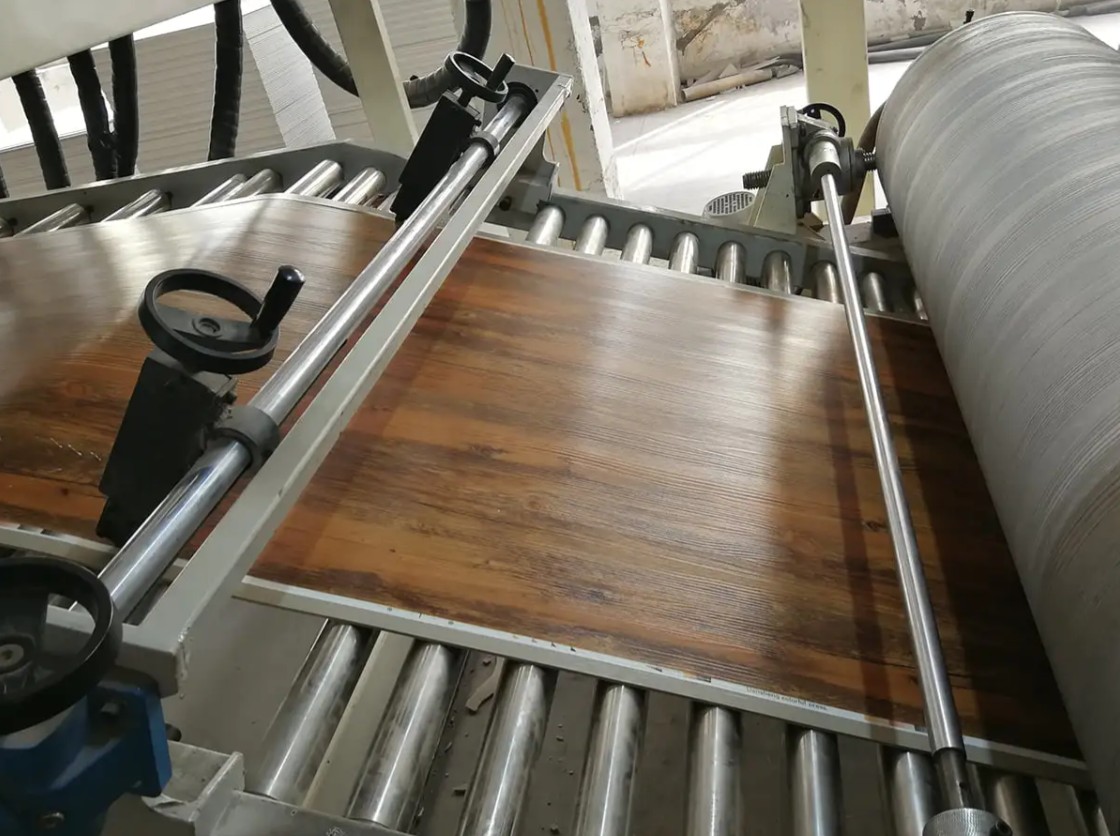
JiangSu XieCheng Intelligent Equipment Co., Ltd., com sede na Zona de Desenvolvimento Econômico de Jinhu em Huai'an, Jiangsu, constrói linhas de impressão e revestimento de bobinas de metal, linhas de limpeza de pré-tratamento, linhas de PUR e laminação de filme e linhas combinadas de rolo e revestimento por spray. Sua experiência em máquinas remonta a 2004, quando a empresa antecessora começou a produzir máquinas de laminação de painéis compostos de alumínio e linhas de revestimento colorido. Ela agora opera como subsidiária integral de máquinas da Jiangsu Aludeco New Materials, e também fornece bobina de núcleo de fogo A2, bobina de alumínio pré-revestida e filme de ligação de polímero, para que seus engenheiros vejam a bobina revestida de ambos os lados da máquina.
Dentro do grupo mais amplo ALMINE, a operação é reconhecida como um centro provincial de pesquisa de tecnologia de engenharia para painéis compostos de alumínio com classificação de fogo A2 e equipamentos de produção, e possui uma classificação de crédito de qualidade de grau AA. Sua linha de painéis compostos de alumínio de grau A2 foi nomeada o primeiro conjunto de equipamentos principais e componentes principais de Jiangsu. A gama mais ampla abrange linhas de painéis compostos metálicos, linhas de pisos SPC, linhas de revestimento de couro PVC e PU, linhas compostas CFRT e equipamentos personalizados não padronizados, apoiados após a entrega por suporte remoto, serviço no local e peças de reposição.
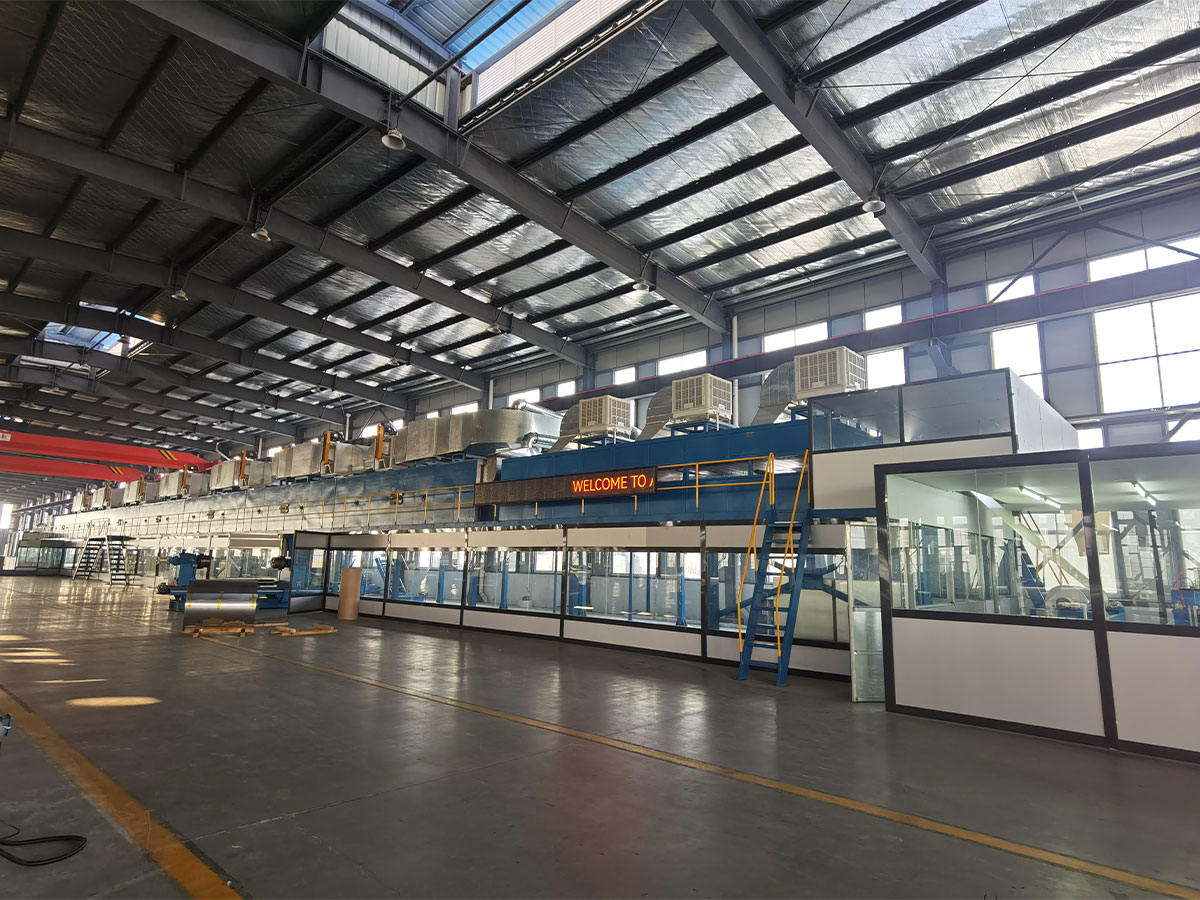
 Linha de impressão e revestimento de bobinas de alumínio/aço Acessórios de equipamentos Ver Produto →
Ao comparar ofertas, coloque a lista de especificações acima ao lado do equipamento cotado e pergunte como a temperatura máxima do metal e a tolerância do filme são verificadas na fábrica antes do envio. Essa conversa geralmente separa os construtores sérios dos vendedores por catálogo. A equipe de engenharia pode ser contatada através do página de contato para discutir a largura da tira, a química do revestimento e o resultado desejado para um projeto específico.
O revestimento de bobinas de alumínio recompensa a mesma disciplina em todas as plantas: operação contínua antes da conformação, com controle rígido da limpeza da tira, dosagem do filme e cura. Uma linha comprada apenas pelo preço tende a mostrar suas fraquezas no tempo de troca, reclamações de cores e corrosão nas bordas dois ou três anos depois.
Acerte essas três variáveis e o resto vem em seguida. A cor se mantém, as dobras sobrevivem, as bordas cortadas duram e a bobina sai da linha se comportando da maneira prometida pela especificação no momento em que chega à fachada.