
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

A bobina de alumínio laminado que chega com 2% de peso na extremidade frontal e 1% de leve na cauda custa muito mais do que uma bobina rejeitada. O revestidor começa a perseguir a velocidade da linha para manter a cura, o forno oscila e os painéis cortados em extremidades opostas da mesma bobina acabam com uma diferença de cor visível que ninguém consegue explicar ao cliente. Os laminadores de alumínio definem a bitola, a planicidade, a curvatura e a condição da superfície que cada máquina posterior herda, e é por isso que a qualidade da bobina é uma questão de produção e não um detalhe de compra.
A conclusão primeiro: um laminador é uma máquina de redução de espessura, mas o que o comprador realmente compra é a repetibilidade. Um laminador que mantém tolerâncias rígidas em cada bobina permite que uma linha de revestimento ou compósito funcione com uma receita fixa. Uma fábrica que não transforma cada turno num exercício de correção manual. As páginas a seguir explicam como a laminação a quente, a frio e a laminado diferem, quais parâmetros da bobina pertencem a uma especificação de compra e como esses parâmetros passam pelo revestimento, laminação e acabamento do painel.
O que uma laminadora de alumínio realmente muda
Um laminador passa o metal entre um ou mais pares de rolos. Cada passagem reduz a espessura e, ao mesmo tempo, reescreve a estrutura do grão, a têmpera, a planicidade e a textura da superfície. A laminação a quente começa a partir de uma placa fundida a aproximadamente 300 a 500 Celsius e leva o lingote até um medidor de transferência. A laminação a frio, geralmente em um laminador reverso ou tandem, fornece a espessura final juntamente com as propriedades mecânicas solicitadas pelo cliente. A laminação de folhas utiliza rolos empilhados para atingir espessuras medidas em mícrons, onde a qualidade da superfície é mais importante do que a resistência.
Parcela da espessura de entrada removida em uma passagem
As barras mostram quanto da espessura de entrada desaparece em uma única passagem em cada estágio, e as diferenças explicam por que os compradores a jusante devem tratar bobinas laminadas a quente e bobinas laminadas a frio como materiais diferentes, em vez de tamanhos diferentes do mesmo material. A laminação a quente remove uma grande quantidade absoluta de metal por passagem, mas deixa uma superfície que ainda carrega incrustações, marcas de laminação e uma faixa de medição visivelmente mais larga. A laminação a frio remove menos metal por passagem em termos absolutos, mas é o estágio onde a tolerância do calibre e a planicidade são realmente criadas, e é por isso que a bobina laminada a frio é a matéria-prima normal para linhas de revestimento e laminação. A laminação de folhas sofre as maiores reduções percentuais de todas, mas apenas porque a tira já é fina e a pilha de rolos a apoia firmemente em ambos os lados. Quando uma especificação simplesmente diz laminado a frio sem nomear uma classe de tolerância, o laminador fica livre para entregar em qualquer lugar dentro dessa faixa larga, e a linha de revestimento absorve silenciosamente a diferença através de sucata e retrabalho.
Parâmetros da bobina que decidem o rendimento downstream
Seis números causam a maior parte do dano quando flutuam. A tabela abaixo lista-os com valores que uma fábrica bem controlada normalmente pode manter, juntamente com o sintoma que aparece na área de produção quando eles saem da faixa.
| Parâmetro | Alvo prático | Sintoma a jusante quando flutua |
|---|---|---|
| Tolerância do medidor | Dentro de 1 por cento do nominal em toda a bobina | Peso do revestimento e mudança de cura, velocidade da linha ajustada bobina por bobina |
| Coroa | Menos de 1 por cento da largura da tira | Erros de rastreamento de tira, pressão de laminação irregular, onda de borda |
| Planicidade | Dentro de 10 unidades I | Rugas no acumulador, arranhões nos rolos-guia |
| Cambagem | Menos de 3 mm acima de 2 m de comprimento | Desvio diagonal na linha, registro deficiente em acabamentos impressos |
| Resíduo de superfície | Menos de 20 mg por metro quadrado de óleo | Perda de adesão, formação de bolhas após a cura, remoção do revestimento |
| Diâmetro interno e peso da bobina | Combinado com o desenrolador e mandril | Paradas de rebobinamento, telescopagem, manuseio inseguro |
Medir o desvio em uma campanha de laminação de dez bobinas
As duas linhas seguem o desvio do medidor ao longo de uma campanha de dez bobinas, e o formato das curvas é mais importante do que qualquer leitura individual. A linha superior representa uma laminadora que executa longas campanhas entre as trocas de rolos, de modo que o desvio começa dentro da tolerância e depois aumenta de forma constante à medida que os rolos de trabalho se desgastam e a coroa térmica aumenta. A linha inferior pertence a uma laminadora que troca os rolos com mais frequência, o que mantém o desvio constante e significa que o cliente recebe praticamente o mesmo produto na bobina dez e na bobina um. Uma linha de revestimento não consegue diferenciar esses dois moinhos a partir de uma única amostra, porque ambos podem passar pela inspeção de entrada na primeira bobina de uma campanha. A diferença só se torna visível na taxa de refugo ao longo de um mês, e é por isso que a inspeção recebida deve coletar amostras da cabeça, do meio e da cauda de diversas bobinas extraídas da mesma campanha, em vez de testar uma bobina completamente.
Onde a bobina laminada entra na linha de revestimento e laminação
Para a maioria das aplicações arquitetônicas e de transporte, a bobina laminada não é o produto acabado. Primeiro passa por uma linha de revestimento: limpeza alcalina, revestimento de conversão, primer e, em seguida, um acabamento curado em forno, com opção de impressão ou laminação de filme antes do rebobinamento. Cada uma dessas etapas reage à superfície metálica entregue pelo moinho, que é a razão prática pela qual o pré-tratamento é especificado com tanto cuidado em uma instalação de revestimento moderna.
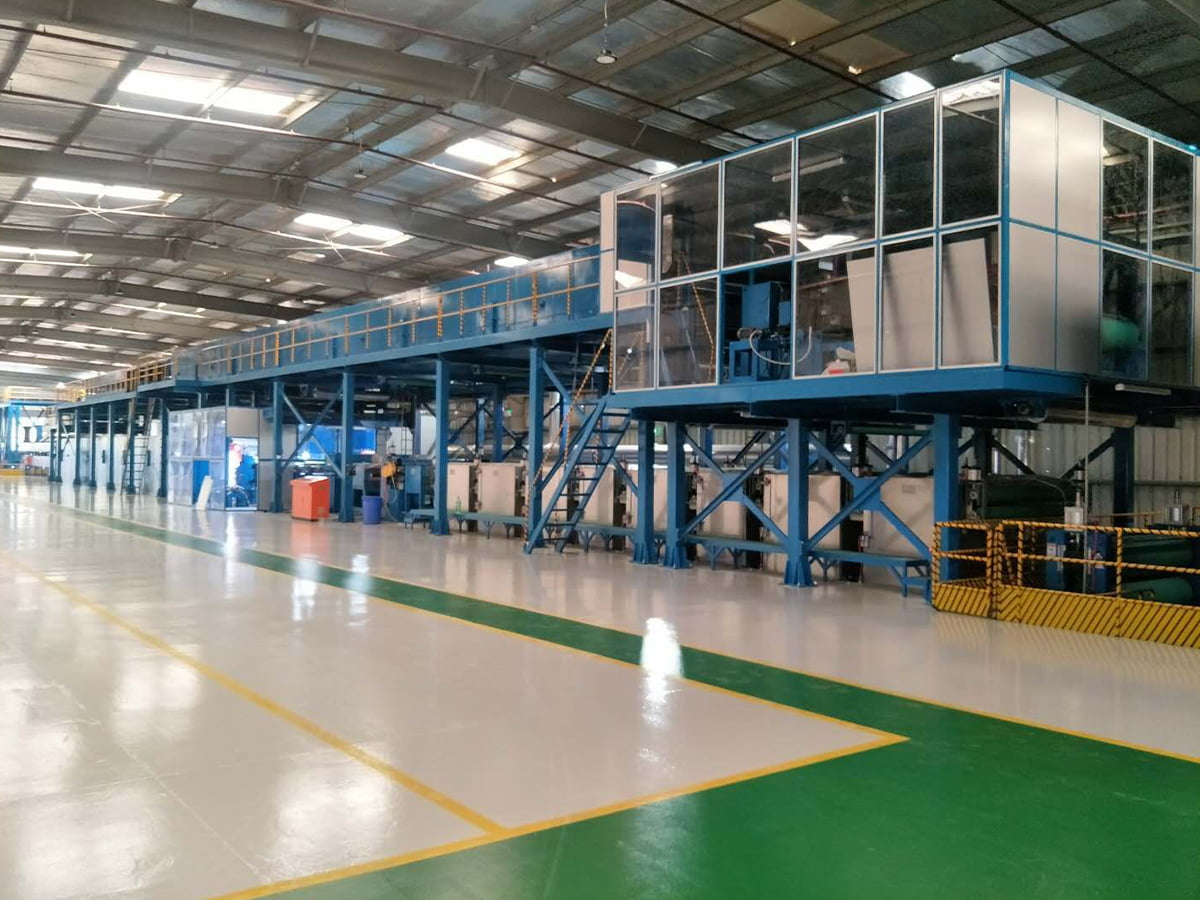
 Linha de impressão e revestimento de bobinas de alumínio/aço Acessórios de equipamentos Ver Produto →
O óleo de laminação residual que uma fábrica considerou perfeitamente aceitável para estampagem torna-se um risco de adesão no momento em que a bobina é pintada. Carregamento de emulsão, manchas de óxido e rugosidade inconsistente aparecem como defeitos de umedecimento que uma boa seção de limpeza pode esconder por um tempo e depois não consegue esconder quando a velocidade da linha aumenta. É por isso que as especificações da linha de revestimento geralmente chamam a atenção tanto para a química do pré-tratamento quanto para a limpeza da superfície de entrada da bobina, uma vez que uma linha não pode compensar uma superfície que nunca limpa completamente.
Causas de tempo de inatividade relacionadas à bobina em uma linha de revestimento
O gráfico de colunas classifica os motivos pelos quais uma linha de revestimento de bobina para ou desacelera, com base apenas nas causas que remontam à bobina de entrada e não à própria linha. Danos nas bordas são o maior contribuinte, porque as bordas das bobinas formam a parte mais fina da seção transversal e são mais facilmente amassadas durante o manuseio e transporte. A variação do medidor vem em segundo lugar: cada nova bobina com um medidor médio diferente força uma nova velocidade e ponto de ajuste do forno, e as bobinas de transição geralmente acabam como sucata. O resíduo superficial ocupa o terceiro lugar e é o mais enganoso do grupo, pois a bobina parece limpa no chão e a falha só aparece após a cura ou após o painel acabado ser dobrado. Camber e wraps juntos são responsáveis por cerca de um quarto dos incidentes, e ambos são problemas de transporte, armazenamento e manuseio, tanto quanto problemas de rolamento.
Da bobina revestida ao painel composto acabado
Depois que a bobina é pintada, uma linha de painéis compostos a lamina até formar um núcleo e produz a chapa plana usada em fachadas, sinalização, interiores de transporte e sistemas de revestimento. Produtos com classificação de resistência ao fogo, como painéis A2 e B1, exigem um núcleo preenchido com mineral e uma camada adesiva controlada, e a linha deve manter a espessura e a resistência da união simultaneamente na velocidade de produção. A contribuição do laminador torna-se indireta nesta fase, mas permanece visível: a uniformidade do medidor determina se ambas as películas laminam na mesma tensão, e a planicidade determina se o painel acabado ainda está plano após a seção de resfriamento. Se você estiver pesando opções de equipamentos, este guia sobre como escolher uma linha de produção de painel composto de metal de alto desempenho explica as compensações no nível da linha que dependem da qualidade da bobina.
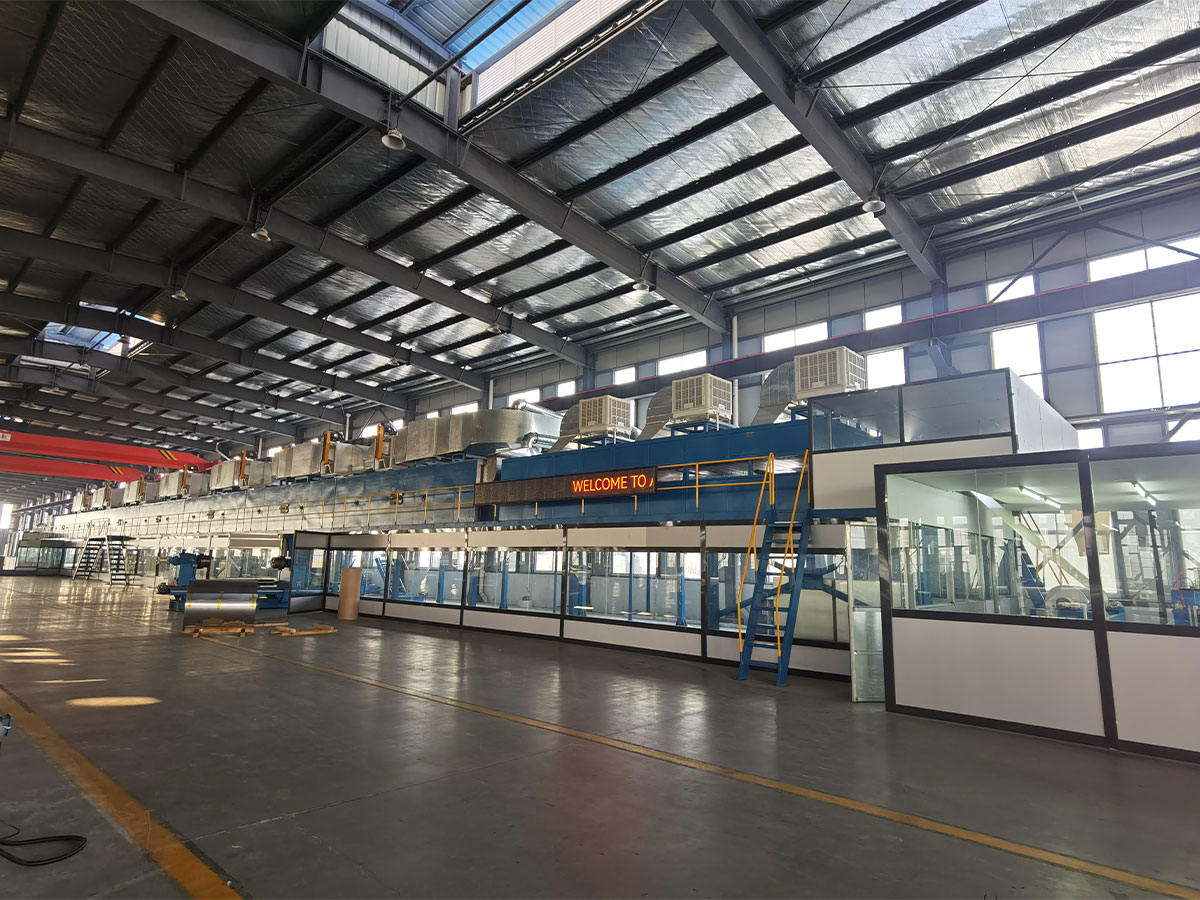
 Linha de produção de painel composto de metal A2 Em 2012, desenvolvemos de forma independente a Linha de Produção de Painéis Compostos Metálicos A2, uma linha de laminação contínua de segunda geração projetada especificamente para a produção de painéis... Ver Produto →
A experiência prática nestas linhas aponta repetidamente para a mesma conclusão: os compradores que fixam as tolerâncias das bobinas antes da linha ser comissionada passam o primeiro ano a melhorar o rendimento, enquanto os compradores que tratam a bobina como uma mercadoria gastam-na no combate a incêndios. É mais barato rejeitar uma bobina com produtos para dentro do que rejeitar um painel acabado em uma fachada.
Comparando fontes de bobina antes de assinar
A maioria dos fabricantes compra de mais de uma fonte, e os perfis diferem de maneiras que só aparecem sob pressão de produção.
Perfil de origem da bobina em cinco critérios de compra
O gráfico de radar compara duas fontes de bobinas comuns nos cinco critérios mais importantes para uma linha de revestimento ou laminação, com o anel externo representando o melhor desempenho da categoria. A forma mais escura é um laminador integrado que funde, lamina e envia a partir de um único local, e tem uma boa pontuação no controle de bitola porque o cronograma de laminação e a metalurgia são gerenciados por uma única equipe. O formato mais leve é um comerciante ou centro de serviços que compra bobina no mercado aberto e a revende, e seu perfil é naturalmente mais fraco no controle de bitola e planicidade porque não tem influência no cronograma do passe rolante. A consistência da entrega é o único eixo em que o comerciante pode igualar ou superar a laminadora, uma vez que um centro de serviços geralmente mantém estoque e pode enviar uma única bobina mais rápido do que uma laminadora consegue programar uma campanha. A leitura prática é direta: os comerciantes preferem bobinas de pequenas tiragens e de substituição urgente, enquanto fachadas resistentes ao fogo, acabamentos impressos e painéis estruturais geralmente justificam o preço mais alto de bobinas com um histórico de laminação documentado.
- Solicite o certificado da bobina com número de calor, liga, têmpera e faixa de tolerância indicada.
- Amostra da cabeça, meio e cauda de pelo menos duas bobinas da mesma campanha em vez de testar uma bobina completamente.
- Pergunte quanto tempo a campanha dura entre as mudanças de rolagem, porque essa única resposta prevê o desvio do medidor.
- Confirme o diâmetro interno da bobina, o peso e a orientação dos olhos em relação ao seu desenrolador antes da primeira entrega.
- Verifique a curvatura com uma régua no chão, não na máquina, para que os danos de manuseio não os escondam.
Construindo a especificação em torno de sua linha, não da fábrica
A maioria das disputas sobre o alumínio laminado vem de especificações escritas para a conveniência do laminador, e não para a realidade da linha de acabamento. Uma faixa de tolerância adequada a um fabricante geral não será adequada a uma linha que executa uma receita de revestimento fixa em velocidade constante, e a lacuna é sempre paga no final do processo. O inverso também é verdadeiro, uma vez que especificar excessivamente a espessura e o nivelamento de um produto que será cortado em pedaços pequenos simplesmente aumenta o custo sem aumentar o rendimento.
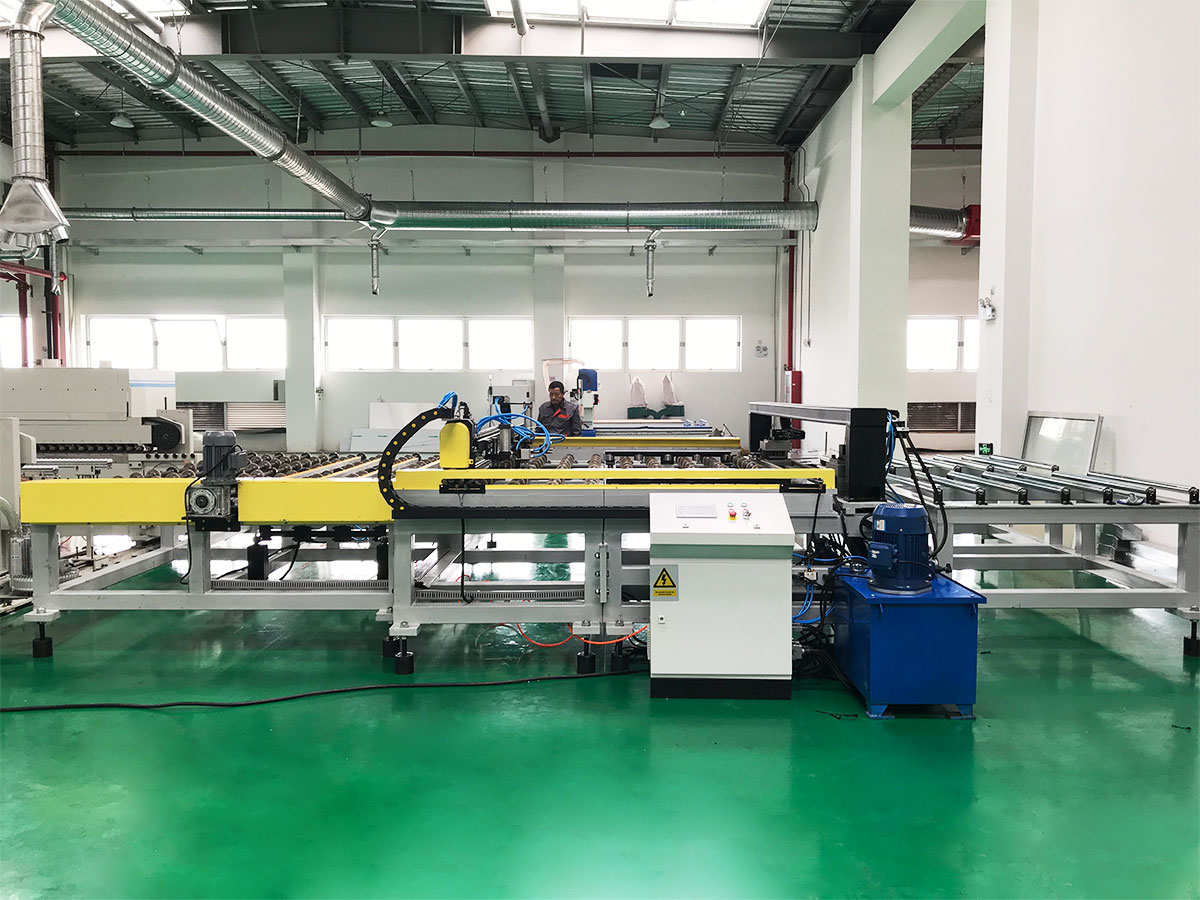
 Linha de produção de relaminagem de bobinas Introdução do produto: O pós-processamento e acabamento dos materiais da bobina são elos importantes para garantir a qualidade do produto. A linha de produção da linha de rebobinagem é uma especialidade... Ver Produto →
Também vale a pena planejar bobinas imperfeitas, em vez de presumi-las. Onde o material recebido chega regularmente com conjunto de bobinas, telescopagem ou envoltório instável, uma etapa de relaminagem que restaura o perfil de tensão é geralmente mais barata do que desmantelar painéis acabados ou operar a linha de revestimento em velocidade reduzida durante um turno inteiro. A mesma lógica se aplica às condições das bordas: uma estação on-line de corte e delaminação das bordas pode resgatar material que, de outra forma, seria degradado, desde que o defeito seja consistente e não aleatório.
O padrão que se aplica a todos os materiais com os quais trabalhamos é este. A qualidade da laminação define o limite máximo para o rendimento, a qualidade do equipamento determina o quão próximo desse limite você realmente trabalha e os dois devem ser especificados juntos. Se você estiver combinando uma nova linha de revestimento ou composto com um fornecimento de bobinas que já existe, ou vice-versa, fale com nossos engenheiros antes da emissão do pedido de compra, porque o momento mais barato para corrigir uma incompatibilidade de tolerância é antes do corte de qualquer aço ou alumínio.