
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

O processamento de bobinas de alumínio raramente falha de forma dramática. Ele falha por deriva: a camada superior desliza dois mícrons sobre o alvo, o forno perde quatro graus entre as bobinas, o acumulador fica curto sempre que a linha passa a 45 metros por minuto e seis semanas depois um painel de fachada delamina no local. O processo em si é uma cadeia contínua – desenrolamento, emenda, pré-tratamento, revestimento, cura, laminação, resfriamento e rebobinamento – e cada elo é medido em segundos e mícrons. O ponto prático inicial: uma linha de bobina é tão confiável quanto seu estágio mais lento, sua janela de cura e sua rotina de troca de bobina. Todo o resto, desde o pré-tratamento sem cromo até o nivelamento com rolos, existe para manter essas três coisas dentro da tolerância.
Do desbobinador ao rebobinador: o que o processamento de bobinas de alumínio cobre
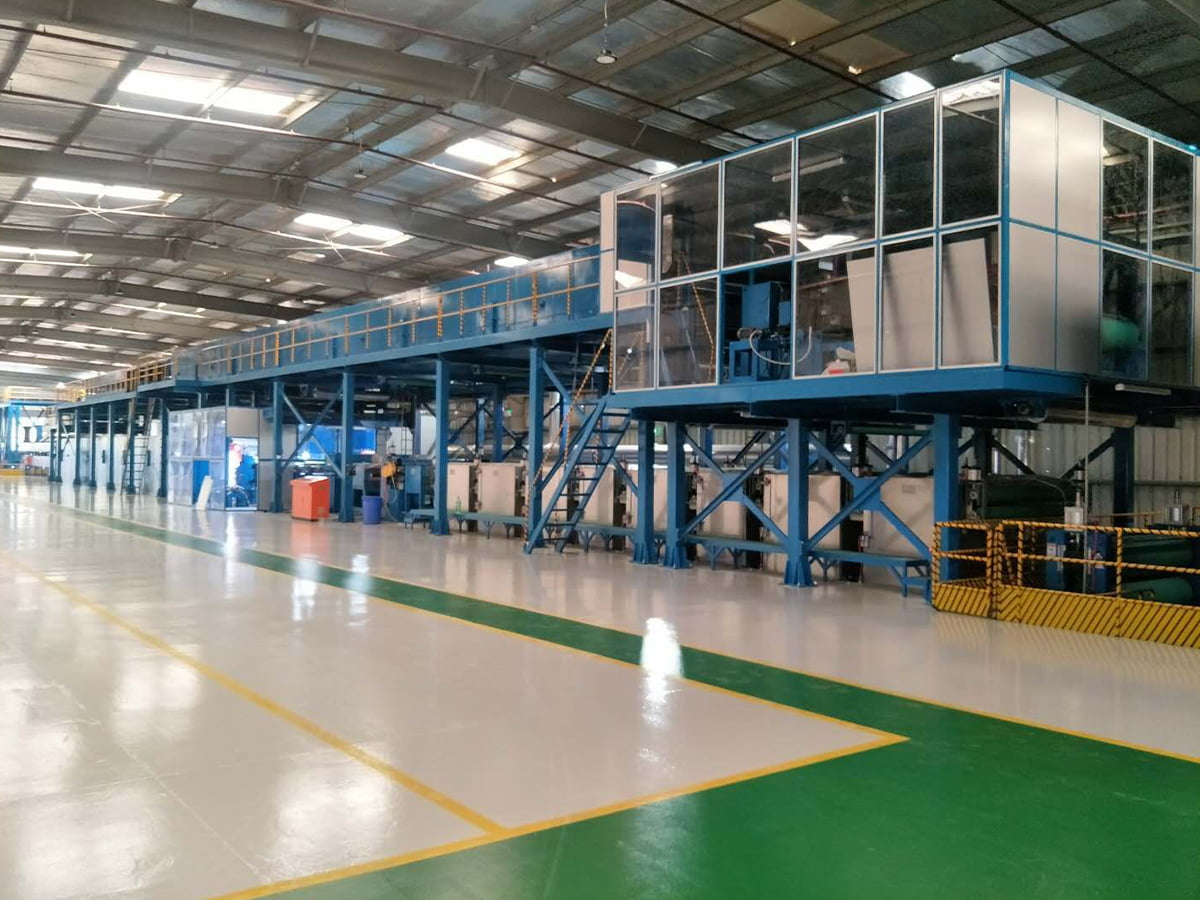
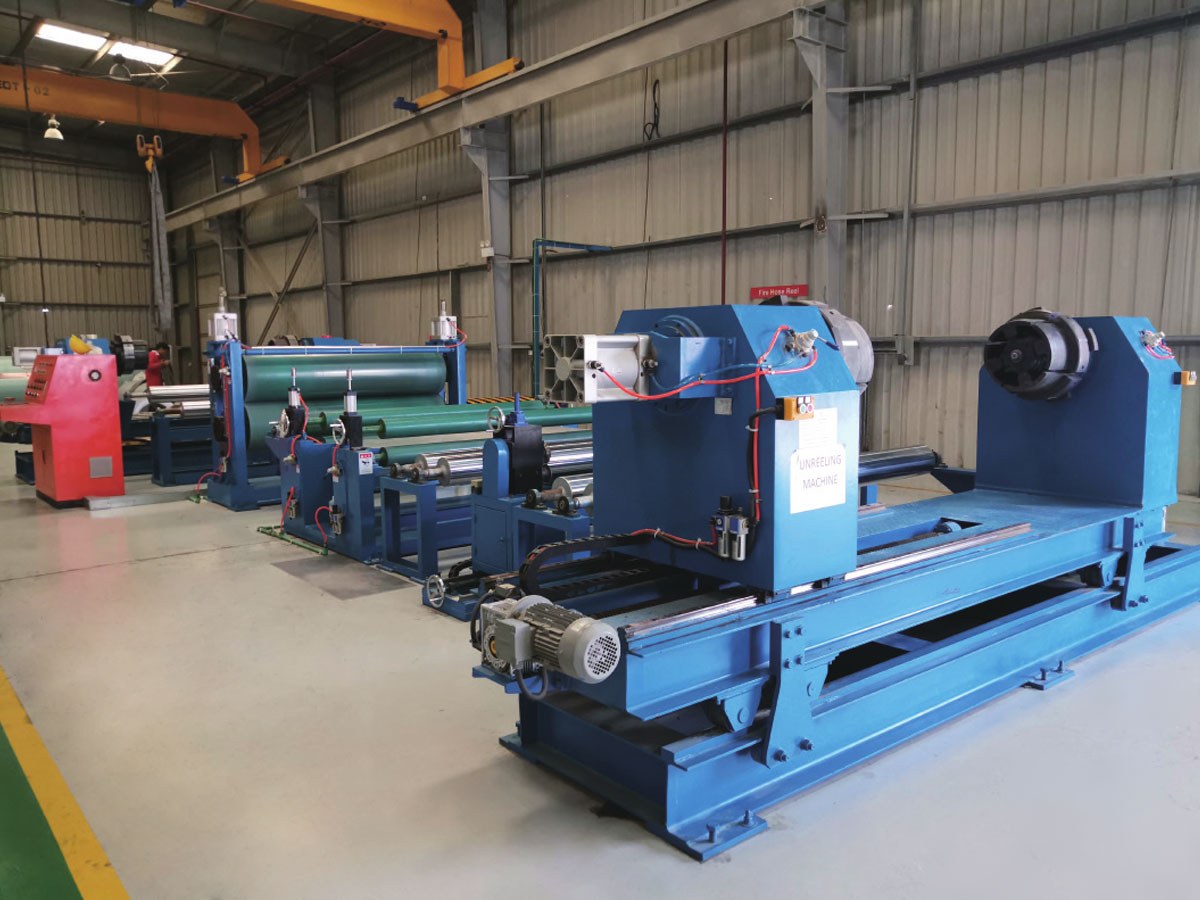
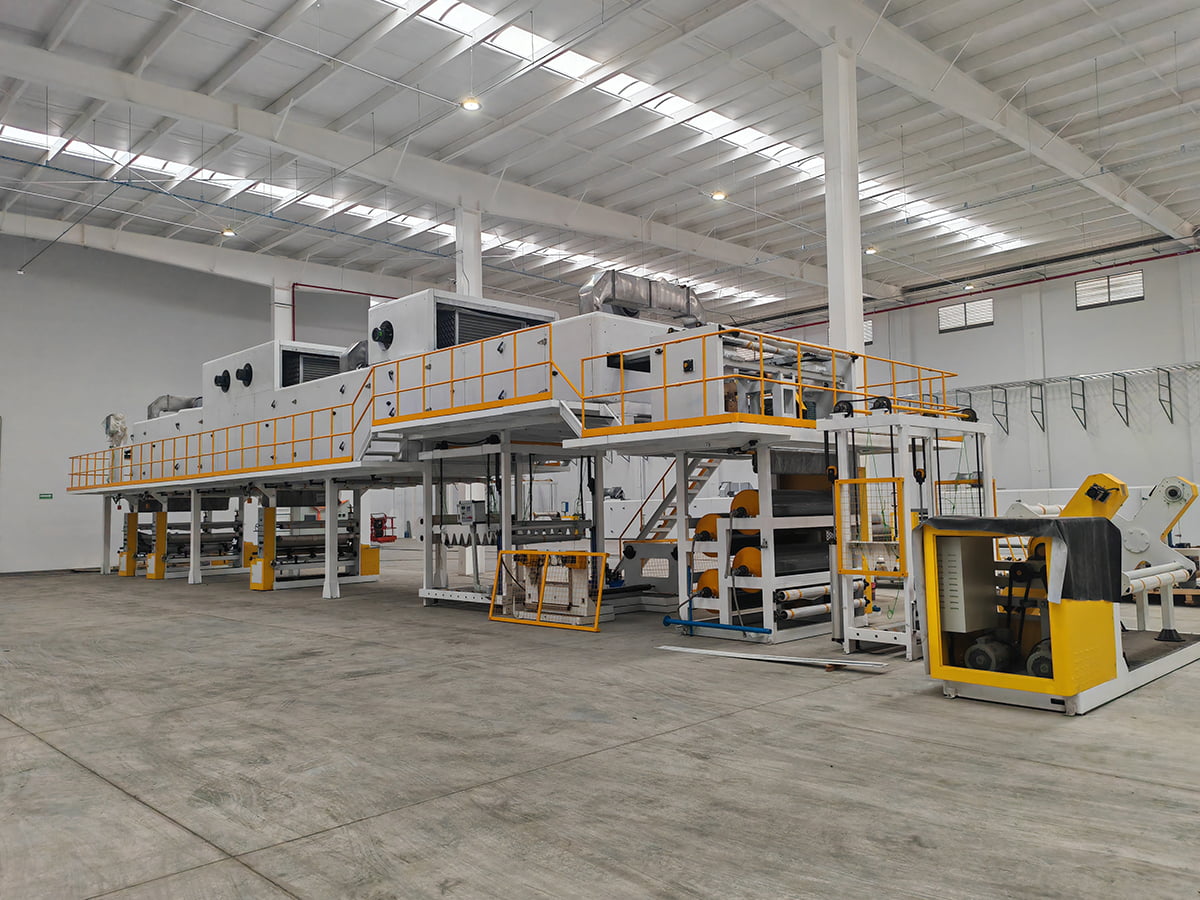
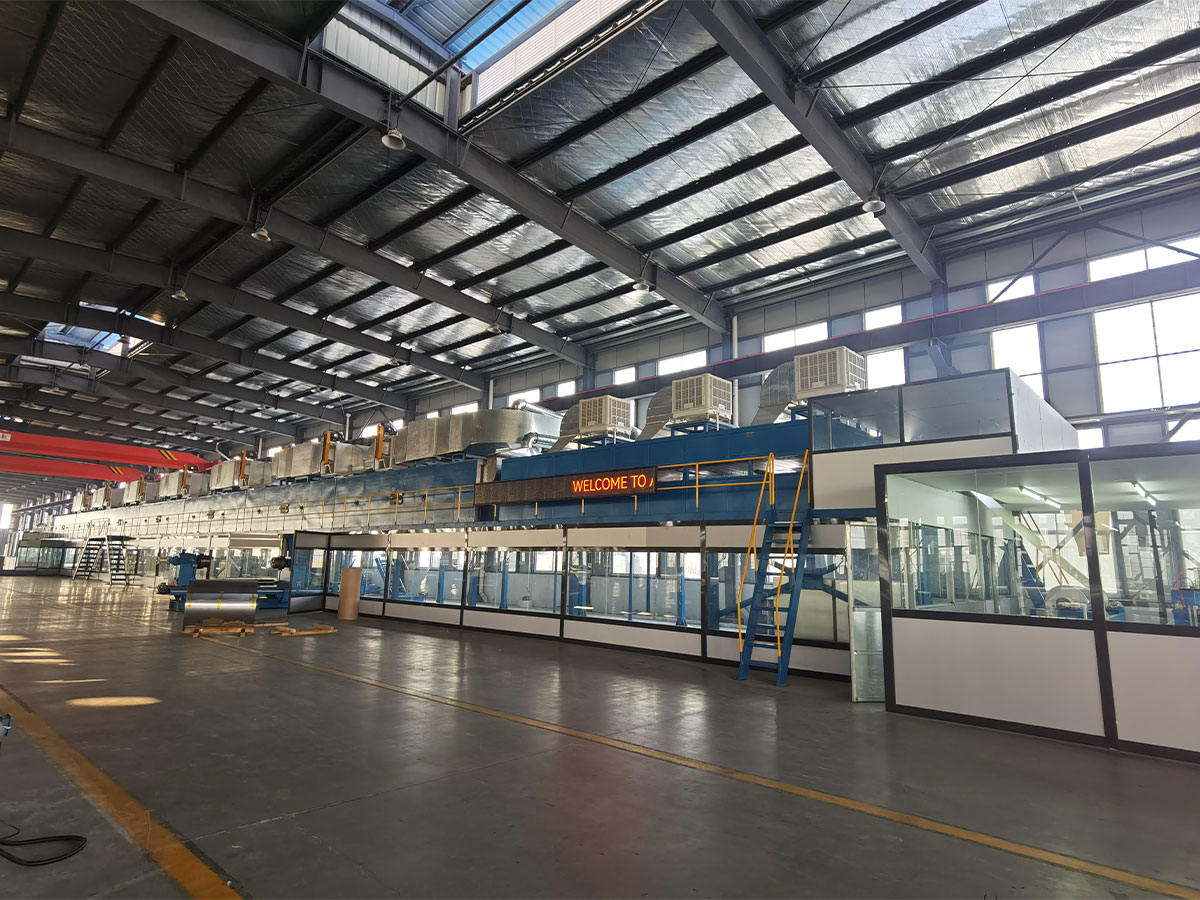
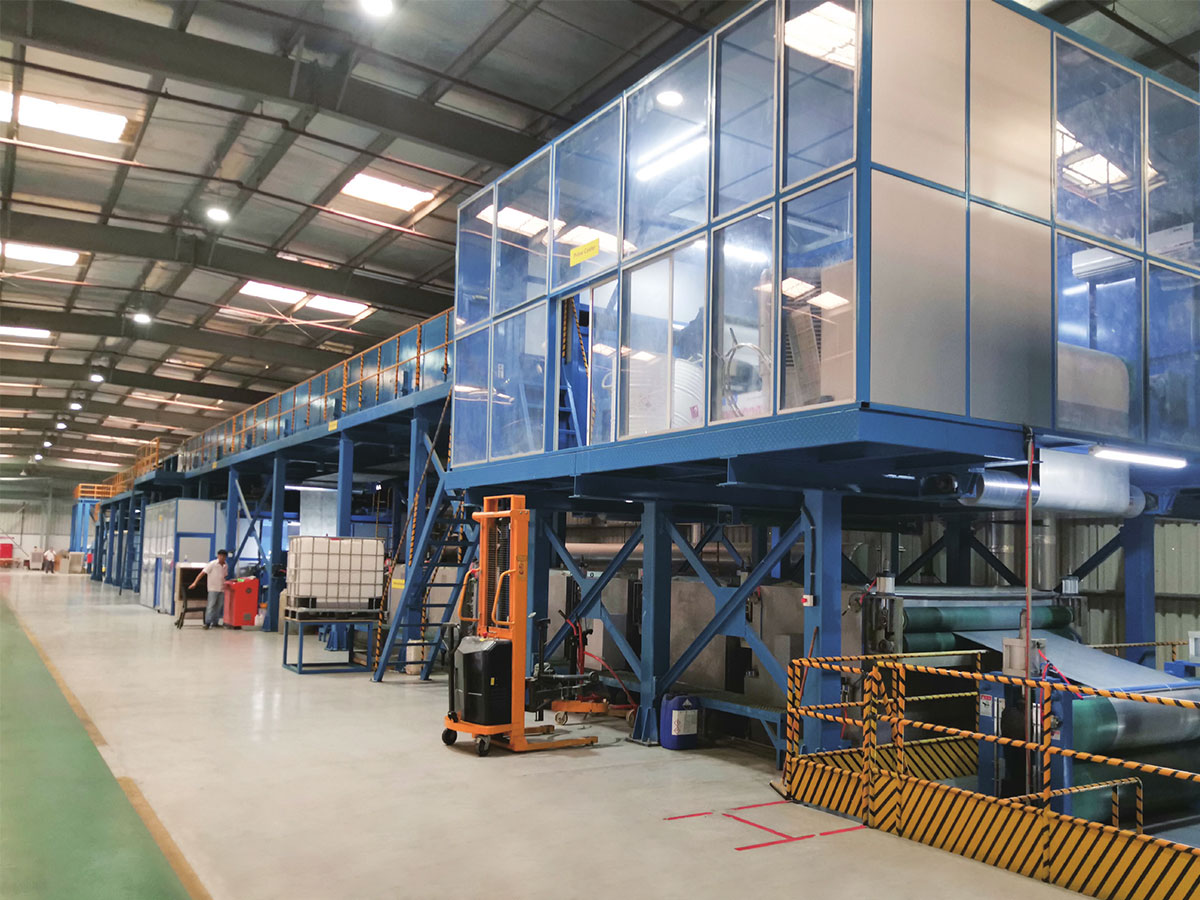
Uma linha de revestimento move a tira em uma direção. O desenrolador desbobina a bobina, uma tesoura corta a cauda e um splicer costura a nova bobina à antiga, enquanto um acumulador armazena tira suficiente para que a linha continue funcionando durante a paralisação. A tira então passa por um pré-tratamento: limpeza alcalina, enxágue escalonado e um revestimento de conversão aplicado em temperatura controlada, seguido por uma estufa de secagem que deve remover todos os vestígios de umidade antes que o rolo de primer toque a superfície.
Essa primeira etapa merece respeito porque é irrecuperável. Um mícron de óleo de rolamento residual, ou uma película alcalina mal enxaguada, enfraquecerá a adesão muito antes da aplicação da camada de acabamento e nenhuma cura a trará de volta. Os construtores que fazem isso corretamente tratam o pré-tratamento como uma máquina independente, com seus próprios acionamentos, dosagem de produtos químicos e pontos de verificação, em vez de um acessório aparafusado na entrada do revestidor.
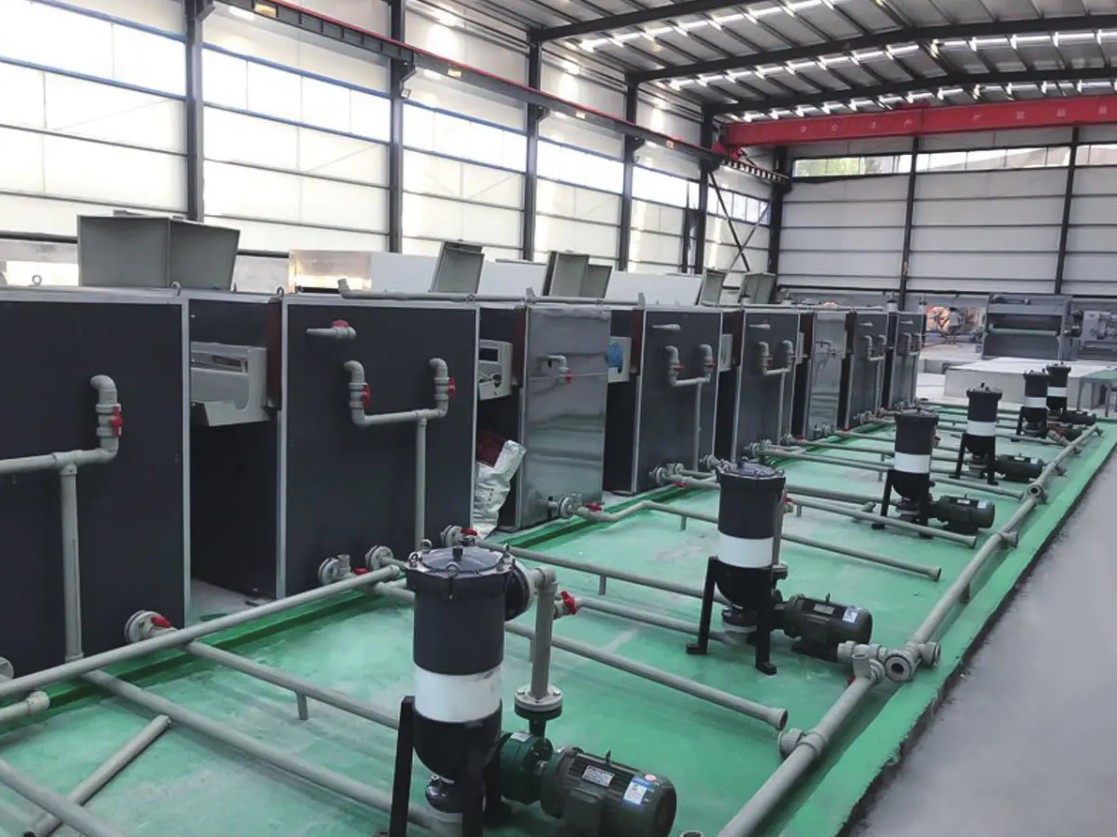
 Linha de limpeza de pré-tratamento A limpeza das superfícies metálicas e a qualidade dos revestimentos de conversão química determinam diretamente a resistência à corrosão, a adesão da tinta e a qualidade do produto final. Ver Produto →
Após o revestimento e a cura, a tira pode ser laminada com uma película protetora ou decorativa, estampada para textura, resfriada e rebobinada sob tensão controlada. O controle de tensão é mais importante do que a maioria dos compradores espera: uma bobina enrolada muito apertada imprime marcas que só aparecem após dobrar, e uma bobina enrolada muito solta em telescópios em trânsito.
A velocidade da linha define a capacidade real, não a classificação do motor
Cada estágio em uma linha de bobina tem seu próprio limite de velocidade, e o mais lento decide o que você realmente envia. O gráfico abaixo compara o máximo prático de seis estágios em uma linha de revestimento de bobinas de alumínio de médio porte.
Esses números não são números de marketing; são as velocidades nas quais cada estágio ainda produz uma superfície vendável. A estação de acabamento atinge a linha a 42 metros por minuto, porque a formação do filme e a evaporação do solvente precisam de tempo, e ultrapassar esse ponto produz textura de casca de laranja e defeitos nas bordas de secagem. O primer a 48 metros por minuto e o laminador a 36 metros por minuto só importam quando ambos funcionam ao mesmo tempo, o que é exatamente o caso em uma linha combinada de revestimento e laminação. Uma máquina cotada a 60 metros por minuto é, portanto, uma linha de 36 metros por minuto se o seu produto precisar de laminação de filme, e mais próxima de 25 metros por minuto quando o nivelamento da folha estiver incluído. É por isso que qualquer valor de capacidade deve trazer consigo a receita do produto: o mesmo hardware fornece três resultados diferentes. Os compradores que comparam duas cotações em um único número rápido não estão comparando a mesma coisa.
 Linha de impressão e revestimento de bobinas de alumínio/aço Acessórios de equipamentos Ver Produto →
Para uma análise mais detalhada de como essas compensações se traduzem em resultados comerciais, leia sobre o vantagens de produção que uma linha de revestimento de bobinas metálicas pode trazer .
A janela de cura: onde começa a maioria dos problemas de adesão
A cura é uma relação de tempo e temperatura medida na tira, não no ar. O perfil abaixo mostra o que acontece em um forno de cinco zonas seguido por uma seção de resfriamento.
A curva sobe abruptamente através das duas primeiras zonas, achata-se entre as zonas três e cinco, a cerca de 226 a 232 graus Celsius, e depois diminui na secção de arrefecimento. Esse patamar não é uma sugestão. Os revestimentos de poliéster e PVDF precisam do próprio metal, e não do ar do forno, para atingir o pico de temperatura especificado do metal, e a maioria das especificações fica entre 224 e 232 graus Celsius com um intervalo de 20 a 40 segundos. Ler a temperatura do ar em vez da temperatura da tira é o erro de comissionamento mais comum, porque a tira que funciona a 42 metros por minuto absorve o calor de maneira diferente da tira que funciona a 28. A subcura deixa o filme macio e a adesão marginal, enquanto a cura excessiva o torna quebradiço, de modo que o revestimento racha em uma curvatura apertada, embora a dureza do lápis pareça excelente. Registre este perfil para cada bobina, e não uma vez no comissionamento.
O que realmente dá errado: padrões de defeitos nas linhas de bobinas
As reivindicações de qualidade em bobinas revestidas seguem um padrão bastante estável, e o padrão indica onde gastar seu orçamento de instrumentação.
A perda de adesão e o desvio de construção do filme respondem juntos por metade das reivindicações mostradas aqui, e ambos remontam às mesmas duas variáveis: qualidade do pré-tratamento e controle de cura. A incompatibilidade de cor e brilho geralmente aparece após uma troca de bobina, quando um novo lote de liga, um lote de primer diferente ou uma tira mais fria muda a tonalidade em algumas unidades. As reclamações de planicidade surgem ainda mais tarde, muitas vezes após o nivelamento ou após os painéis terem sido cortados e laminados, o que os torna a categoria mais cara para corrigir. Danos nas bordas e emendas são os menores, mas os mais rápidos de consertar, porque são um ajuste mecânico e não um problema químico. Quatro das seis categorias podem ser defendidas com instrumentação – temperatura da tira, peso do filme, medição de cor e registro de tensão – em vez do julgamento do operador. Esse é o argumento para comprar medidas como parte da linha e não como uma reflexão tardia.
Combinando a linha com o produto: revestimento padrão versus bobina com classificação de fogo A2
Duas linhas de bobinas de preço semelhante podem ser construídas para produtos completamente diferentes. A comparação abaixo pontua seis dimensões que os compradores geralmente comparam entre si.
O radar compara uma linha padrão de revestimento de bobinas de PE ou PVDF com uma linha configurada para produção de compósitos de bobinas com classificação de fogo A2, pontuada de 0 a 10 em seis dimensões. A linha padrão ganha em velocidade de linha, flexibilidade de construção de filme e eficiência energética, porque executa produtos químicos mais simples e muda receitas mais rapidamente. A configuração A2 ganha em desempenho contra incêndio e flexibilidade de troca, uma vez que normalmente combina um núcleo resistente ao fogo com o revestimento de alumínio em uma única passagem. Nenhuma das formas é melhor em termos absolutos; eles simplesmente descrevem diferentes produtos e diferentes mercados. O que importa na fase de cotação é que os seis eixos sejam pontuados em relação ao seu próprio mix de produtos, e não a uma referência genérica, porque uma linha otimizada para revestimento externo não combina bem com uma fábrica que muda de cor a cada turno. Se painéis resistentes ao fogo estiverem em seu roteiro, teste o eixo de adesão com mais força em filmes de baixa gramatura, onde os sistemas preenchidos com minerais se comportam de maneira diferente do poliéster simples.
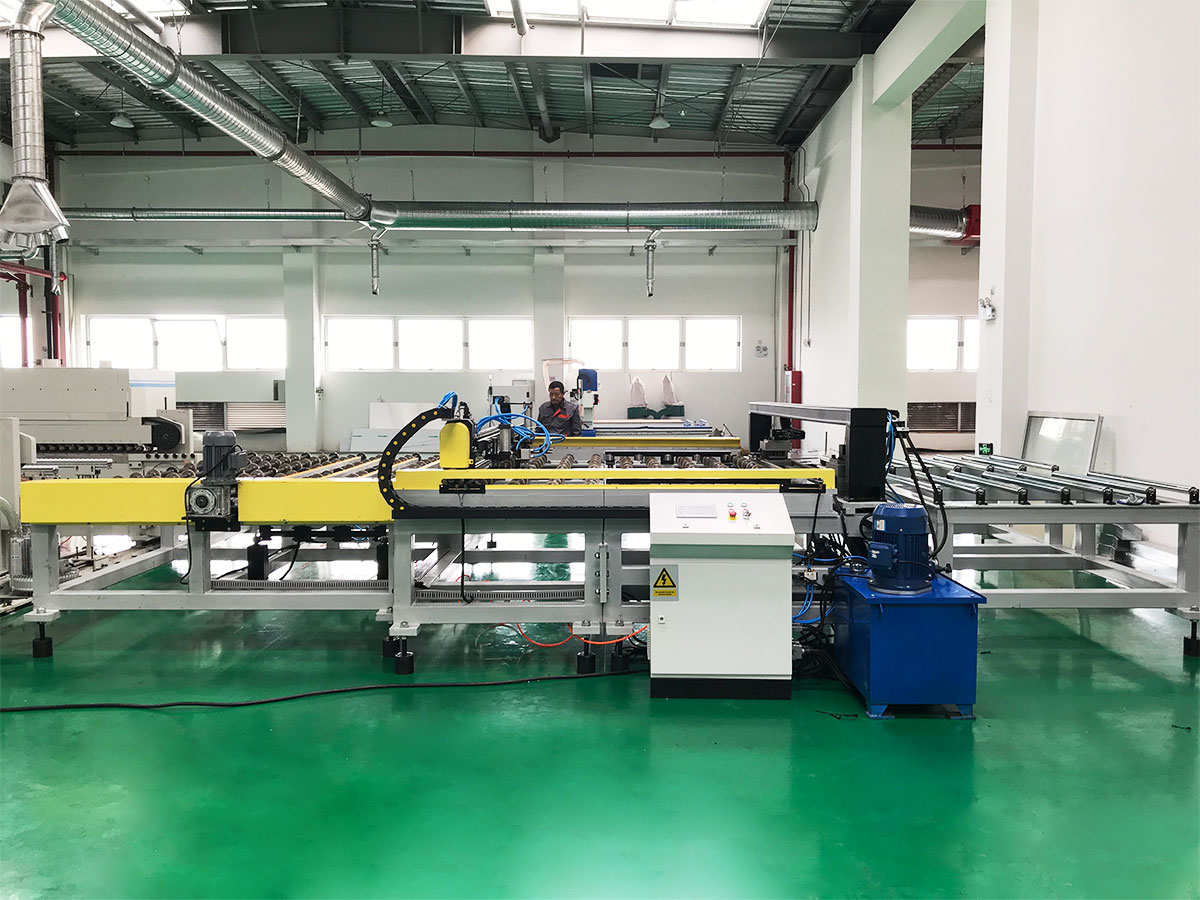
 Linha de produção de bobina A2/Linha composta A2 ACP Acessórios de equipamentos Ver Produto →
Tolerâncias que valem a pena serem fixadas no contrato
Uma cotação que lista apenas a velocidade e a largura da bobina deixa em aberto as variáveis caras. A tabela abaixo mostra os parâmetros que valem a pena incluir como critérios de aceitação verificados, juntamente com o método utilizado para verificar cada um deles.
| Parâmetro | Banda prática | Por que isso importa | Como verificar |
|---|---|---|---|
| Construção de filme de revestimento | Alvo mais ou menos 2 mícrons | Define brilho, cor e vida útil da garantia | Teste de peso de tira ou XRF |
| Temperatura máxima do metal | 224 a 232 graus Celsius | A cura insuficiente enfraquece a adesão, a cura excessiva fragiliza o filme | Tira de etiqueta térmica em cada bobina |
| Velocidade da linha stability | Dentro de 3 por cento da velocidade definida | As oscilações de velocidade mudam a construção do filme e o tempo de permanência | Impulsione o registro de tendências por mais de 8 horas |
| Planicidade da tira após o nivelamento | 0 a 3 unidades I | A ondulação aparece somente após flexão e laminação | Borda reta em uma placa plana |
| Tempo de ciclo do emendador | 45 a 90 segundos em velocidade máxima | Determina o comprimento da sucata e o volume do acumulador | Execução cronometrada durante a aceitação |
Qualquer coisa não listada aqui ainda é negociável, mas é muito mais fácil negociar antes que a primeira bobina seja rosqueada.
Uma breve lista de verificação de pré-encomenda
Use a lista abaixo como filtro antes de selecionar qualquer fornecedor, seja o escopo uma linha de revestimento, uma linha de compósitos ou uma única máquina associada.
- Envie amostras reais de bobinas, incluindo a liga e a têmpera que você pretende operar, e não apenas certificados de usinagem.
- Solicite um perfil de temperatura de tira registrado em três velocidades de linha, não em uma.
- Confirme o tempo de troca de receita entre os dois produtos mais comuns.
- Combine o método de aceitação para construção, adesão e cor do filme antes do envio.
- Verifique quais peças de reposição são mantidas localmente e como o suporte remoto é fornecido.
- Confirme se um fornecedor também pode fornecer núcleo A2, bobina de alumínio revestido e filme de ligação, porque uma única fonte encurta o ciclo de comissionamento.
O melhor momento para fazer essas perguntas é antes do pedido de compra, quando os engenheiros ainda têm influência e opções. Se você deseja uma segunda opinião sobre um produto específico - bobinas revestidas, bobinas compostas resistentes ao fogo, pisos ou linhas de couro - o caminho mais rápido é envie sua especificação de destino para nossos engenheiros de processo e deixe-os responder com uma rota de processo em vez de uma página de catálogo.