
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Quando uma linha de revestimento de bobinas metálicas é cotada, o número que a maioria dos compradores compara primeiro é a velocidade da linha. É também o número que menos decide se o investimento terá retorno. Uma linha avaliada em 60 metros por minuto que mantém a espessura do revestimento dentro de mais ou menos 2 mícrons em toda a largura da tira ganhará uma linha mais rápida que deriva 8 mícrons nas bordas, porque vende mais bobinas utilizáveis e menos sobras.
A lucratividade está mais abaixo na especificação, na preparação do substrato, método de revestimento, pico de temperatura do metal, controle de tensão e tempo de troca. Este artigo explica como o equipamento de revestimento para substratos metálicos planos e compostos é montado, como combinar um método com um produto e quais verificações separam uma linha confiável de uma lição cara.
O que o equipamento de revestimento cobre
No processamento industrial de metais, equipamento de revestimento significa as máquinas que aplicam, curam ou laminam uma camada funcional ou decorativa sobre um substrato móvel. Para produtores de bobinas e painéis, essa família normalmente inclui:
- Unidades de revestimento e impressão por rolo, que aplicam primer, acabamento, back coat ou padrões impressos em bobinas de alumínio e aço.
- Estações de revestimento por pulverização, usadas onde é necessária uma construção mais pesada ou mais uniforme do que uma única passagem de rolo pode fornecer.
- Unidades de PUR e de laminação de filme, que unem o filme protetor ou decorativo à bobina com adesivo de poliuretano.
- Linhas de pré-tratamento e limpeza, que desengorduram, enxaguam e passivam o substrato antes do revestimento.
- Equipamentos de acabamento associados, como máquinas de gravação em relevo, linhas de relaminagem de bobinas e três máquinas de nivelamento de rolos.
A mesma frase também é usada para recipientes de revestimento de comprimidos farmacêuticos e revestimentos de leito fluidizado. Essa é uma família de equipamentos separada com materiais, requisitos de sala limpa e regras de validação diferentes, e nada aqui se aplica a ela.
Combinando o método de revestimento com o produto
A maioria dos argumentos de especificação se resume a uma questão: revestimento por rolo, revestimento por spray ou laminação. A resposta depende da espessura do filme seco que você deve manter, do padrão de aparência que seu cliente audita e de quanto da bobina será dobrada, dobrada ou perfurada posteriormente.
| Método | Filme seco típico | Mais adequado para | Restrição principal |
|---|---|---|---|
| Revestimento direto com rolo | 5 a 20 mícrons | Primers e acabamentos finos em alta velocidade de linha | Os defeitos do filme seguem diretamente os defeitos da superfície do rolo |
| Revestimento de rolo reverso | 10 a 25 mícrons | Acabamentos suaves onde a aparência é crítica | Precisa de controle rígido de viscosidade e pressão de nip |
| Revestimento em spray | 20 a 60 mícrons | Construções mais pesadas, sistemas de dois componentes, tiragens curtas | Excesso de pulverização, extração de cabine e perda de material |
| Rolo e spray combinados | Variável | Linhas que devem percorrer tanto casacos finos quanto pesados | Maior custo de capital e mudança mais longa |
| PUR e laminação de filme | Adesivo 3 a 12 gramas por metro quadrado | Película protetora, película decorativa, camadas de colagem | O controle de umidade e a pressão de nip determinam as bolhas |
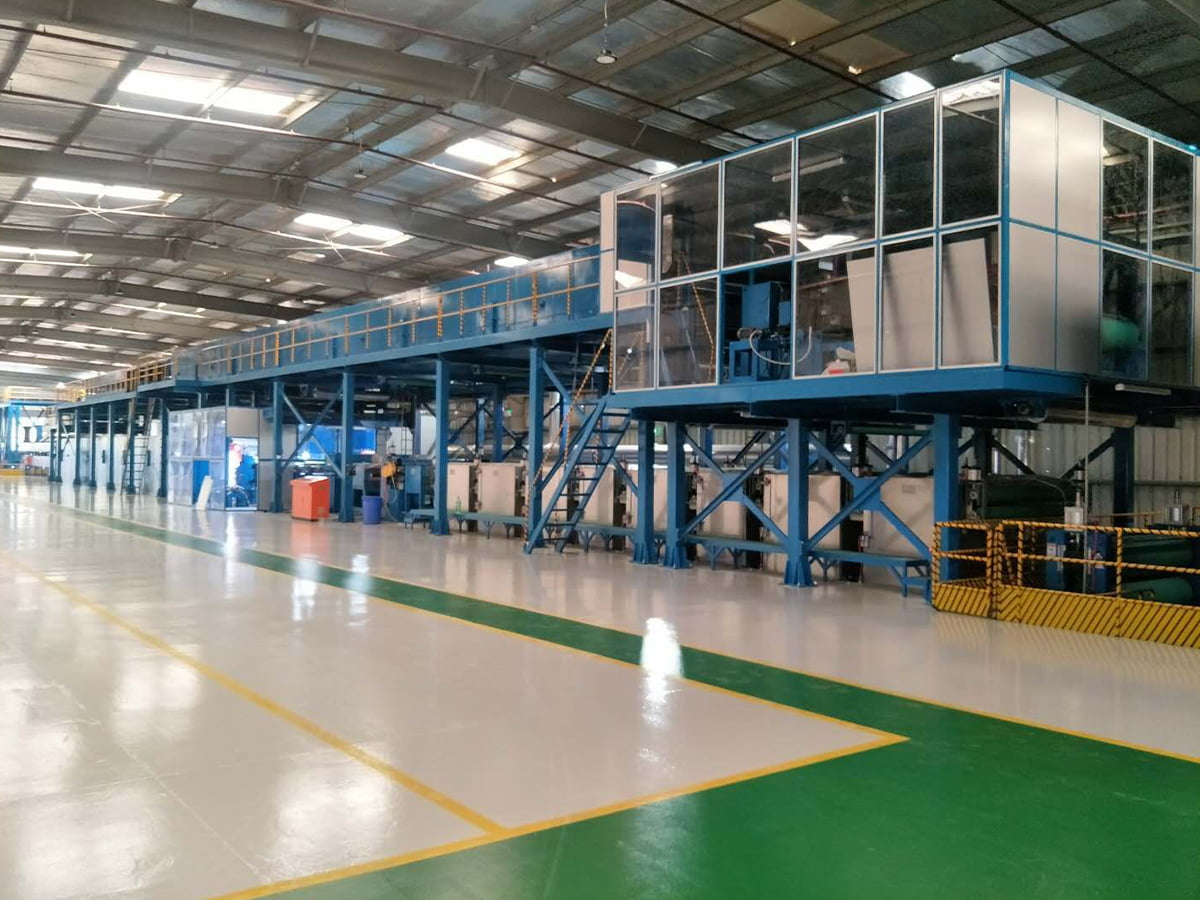
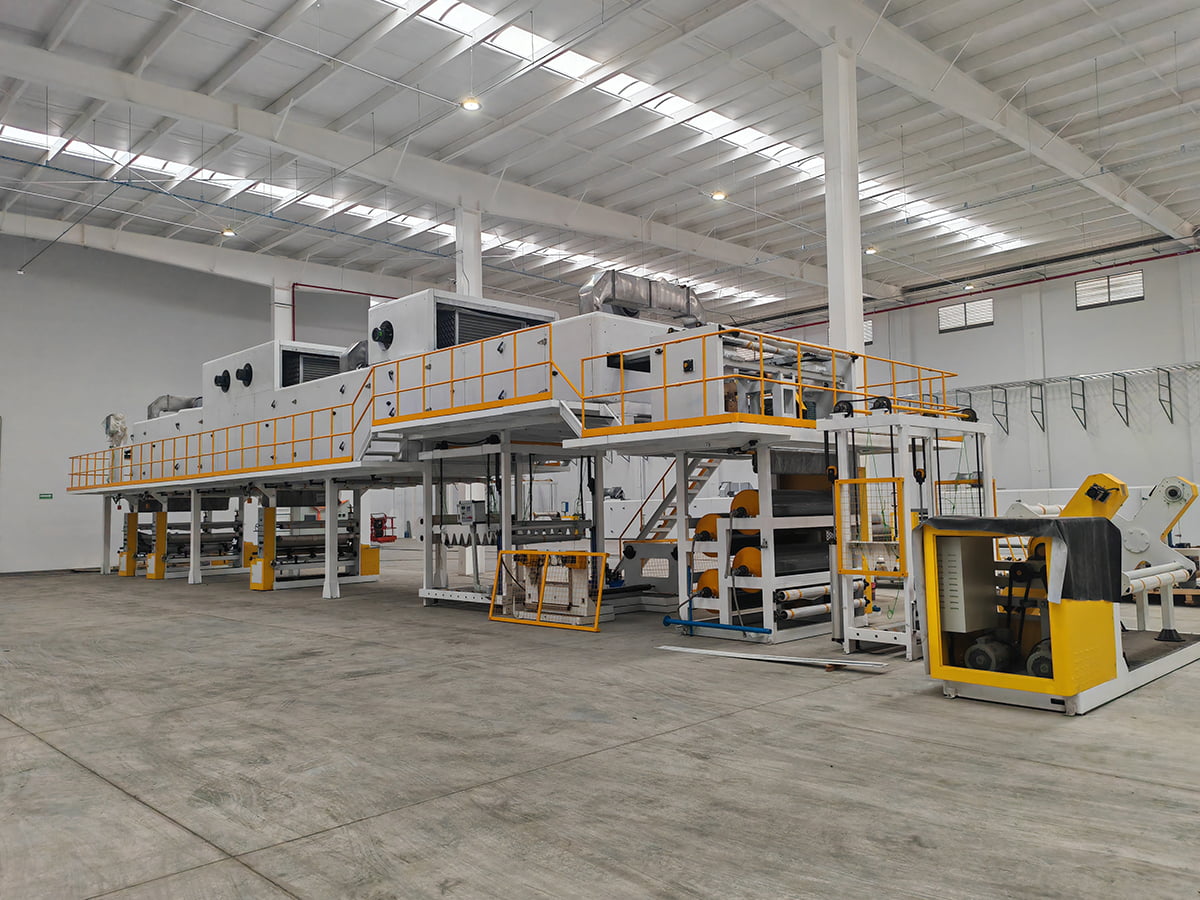
 Linha de revestimento colorido Através de processos automatizados e inteligentes, a linha de produção de revestimentos fornece revestimentos de superfície esteticamente agradáveis, duráveis e funcionais para uma ampla gama de ... Ver Produto →
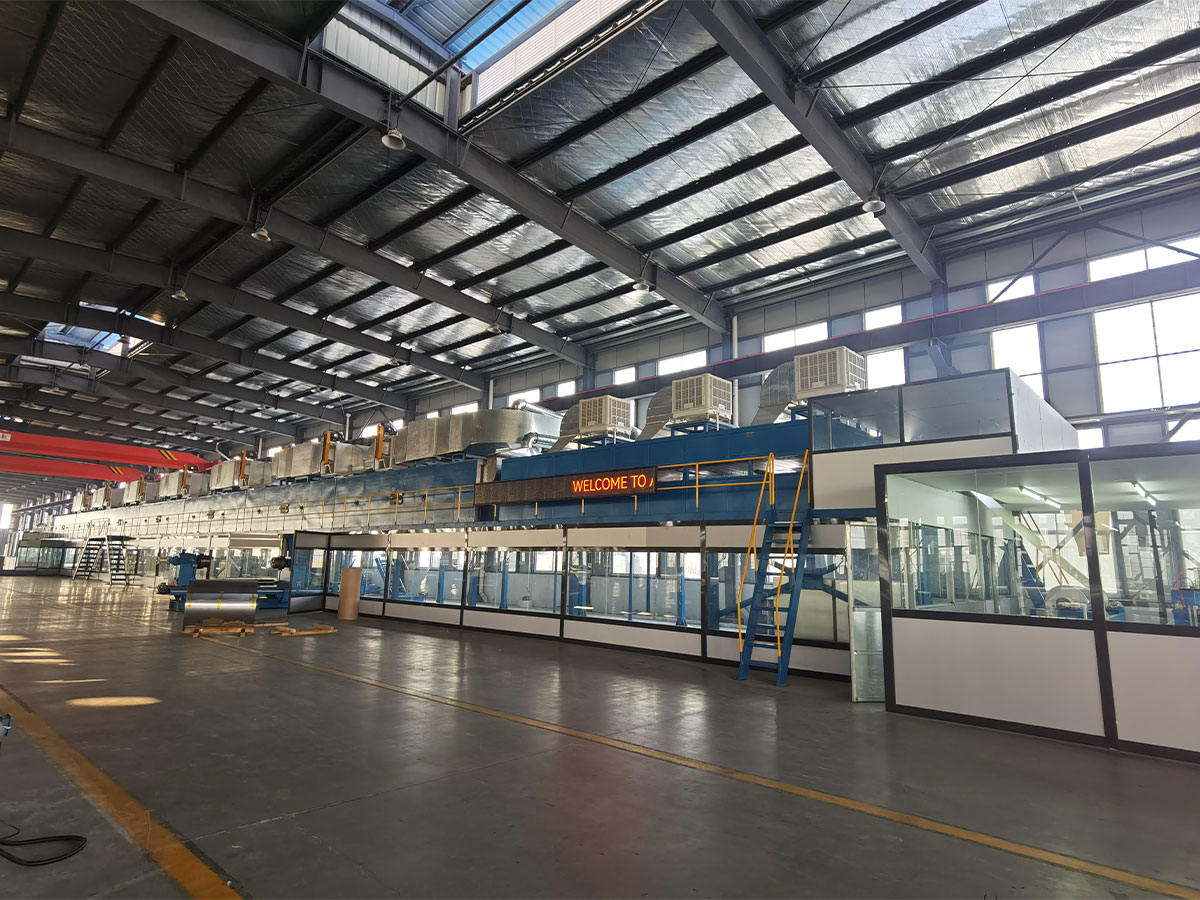
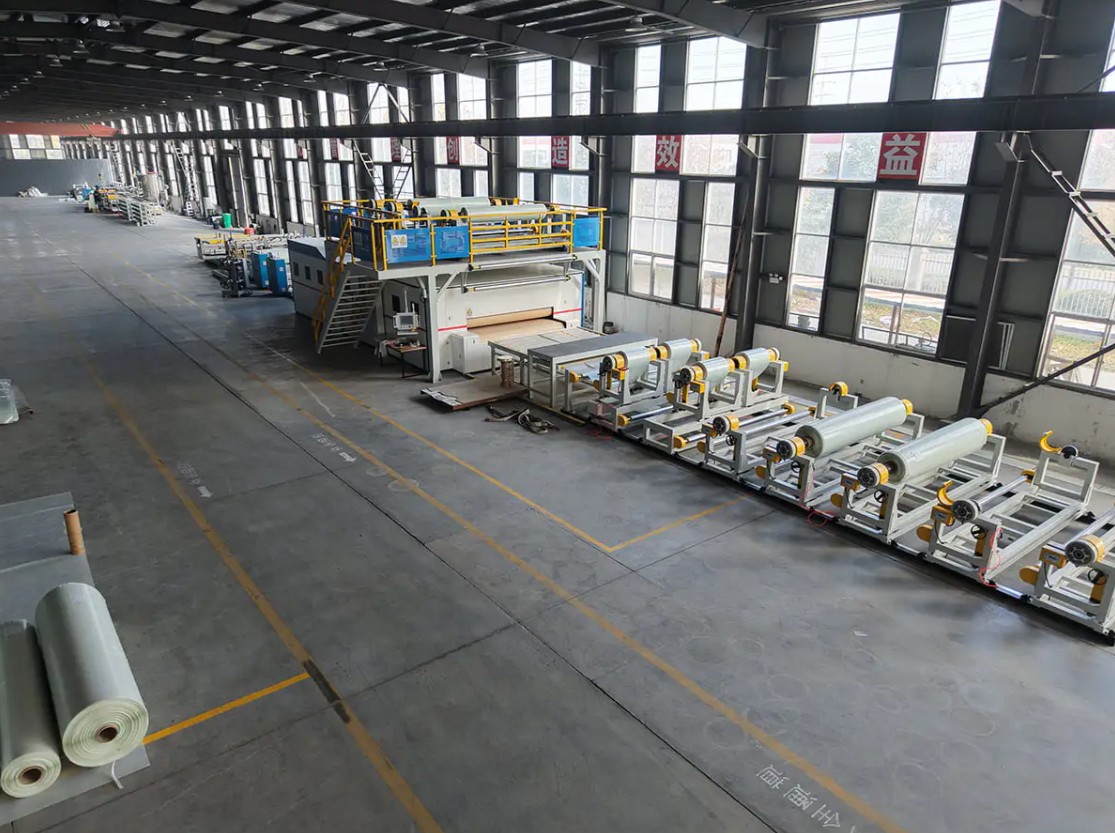
Uma linha de revestimento colorido que combina a aplicação com rolo com um forno de cura multizona é o carro-chefe padrão para bobinas pré-revestidas de alumínio e aço. Onde uma linha deve cobrir tanto o primer fino quanto o trabalho de acabamento mais pesado, uma configuração combinada de rolo e pulverização elimina a necessidade de duas máquinas, ao custo de uma troca mais lenta e de um manuseio mais cuidadoso dos fluidos.
Preparação e cura do substrato definem o teto
As falhas de adesão raramente começam na cabeça do revestimento. Eles começam na superfície da tira, onde o óleo de laminação, o óxido ou a emulsão residual da laminação sobrevivem ao estágio de limpeza e ficam entre o metal e o primer. Uma linha de limpeza de pré-tratamento deve incluir desengorduramento alcalino, enxágue em dois estágios, uma etapa de conversão ou passivação adequada ao sistema de resina e um secador que deixe a tira totalmente seca sem ferrugem instantânea.
A cura é o segundo teto. Os pontos de ajuste do forno em graus Celsius são menos importantes do que o pico de temperatura do metal que a tira atinge e o tempo que permanece acima do limite de ativação da resina. A cura proporciona fraca adesão e baixa resistência a solventes. A cura excessiva torna o filme quebradiço, de modo que ele racha em raios de curvatura apertados. Peça a janela de pico de temperatura do metal para a espessura do seu substrato, porque uma bobina de alumínio de 0,3 mm e uma bobina de aço de 1,2 mm não atingirão a mesma temperatura na mesma velocidade de linha.
Os números de especificação que decidem o retorno
Antes de comparar preços, acerte os números que definem o trabalho. Esses valores pertencem à consulta e posteriormente ao contrato:
- Faixa de largura e espessura do substrato, incluindo a bitola mais fina que a linha deve percorrer sem enrugar.
- Tolerância de espessura de revestimento ao longo da largura e ao longo da bobina, declarada como um valor medido e não como um alvo.
- Velocidade da linha na espessura nominal e não na velocidade máxima que o inversor pode atingir.
- Faixa de temperatura máxima do metal e tempo de permanência em cada zona do forno.
- Faixa de tensão da banda e método de controle usado para mantê-la.
- Peso da bobina, diâmetro interno e tempo de troca entre produtos.
- Método de teste de aceitação, frequência de amostragem e quem paga por um teste que falhou.
Uma cotação que omite a tolerância e o método de aceitação não é comparável a outra que os declara, por mais próximos que os totais pareçam no papel.
Onde o revestimento se encaixa em uma planta de painéis compostos
O equipamento de revestimento raramente fica sozinho. Em uma fábrica de painéis compostos de alumínio, a linha de revestimento produz bobinas pré-revestidas que posteriormente encontram um filme adesivo e um núcleo na etapa de laminação. Ambos os processos devem concordar em termos de energia superficial, química do primer e espessura do filme, porque um revestimento que passa por um teste de fita por si só ainda pode delaminar depois de ser colado a um núcleo resistente ao fogo e dobrado em um painel de fachada.
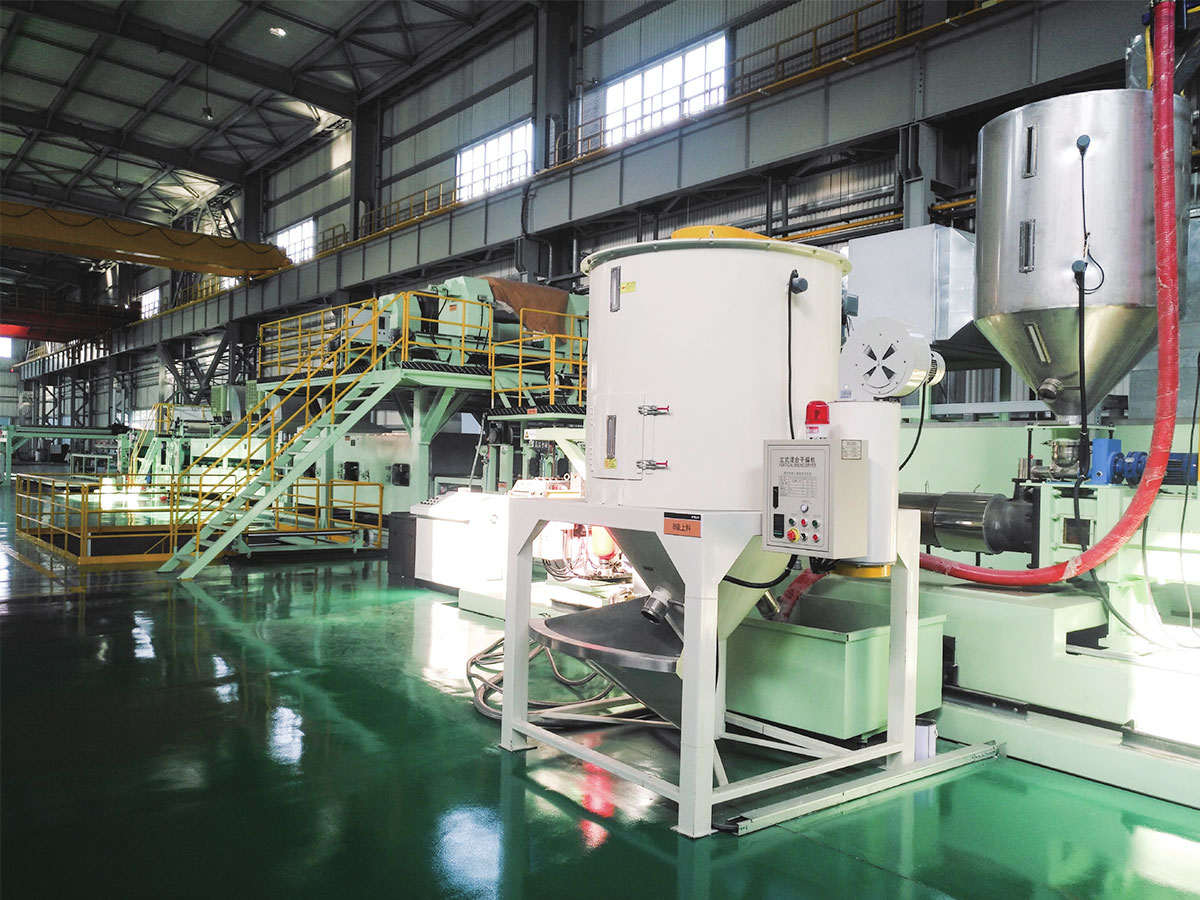
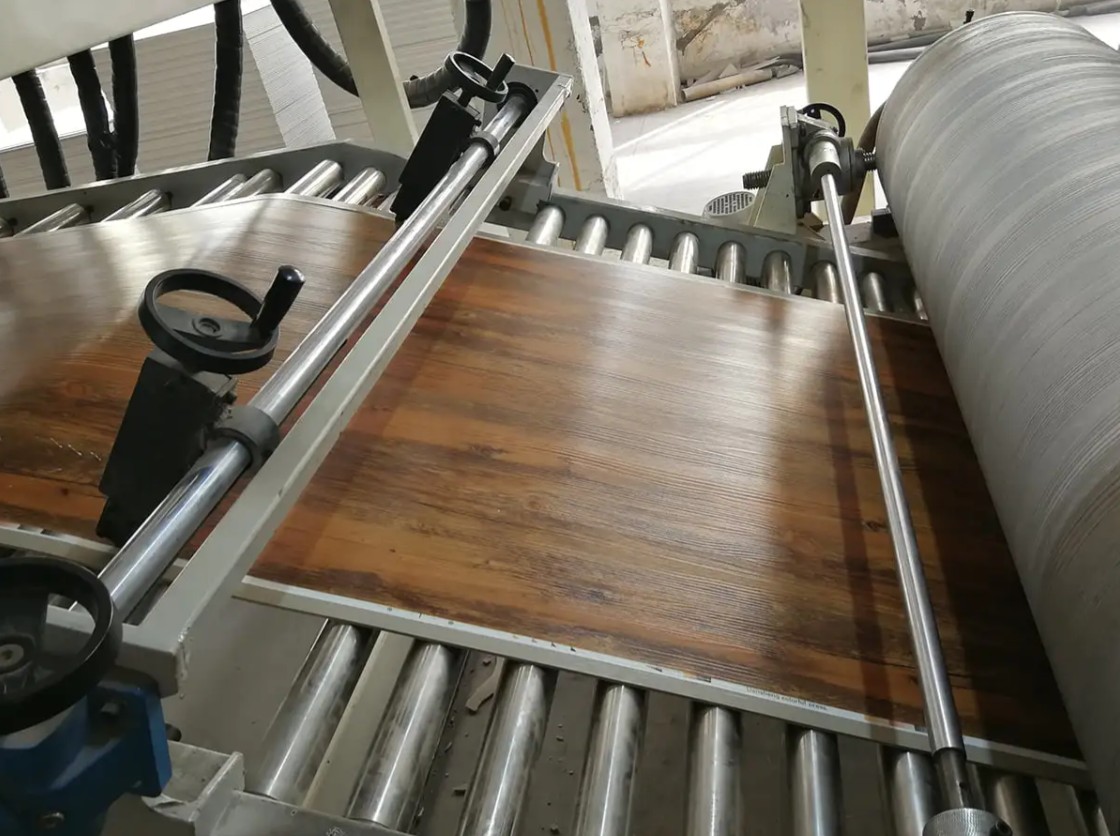
 Linha de Laminuto de Filme e Revestimento PUR A linha de revestimento e laminação PUR é usada principalmente para laminação de alta resistência de vários filmes funcionais (como filmes decorativos, filmes protetores e filmes funcionais... Ver Produto →
Para a produção de painéis compostos de alumínio com classificação de fogo A2 e B1, o estágio de revestimento e o estágio composto são geralmente especificados juntos. A qualidade do núcleo, a película adesiva e o sistema de revestimento formam uma corrente, e o elo mais fraco define o desempenho ao fogo que um relatório de teste pode suportar.
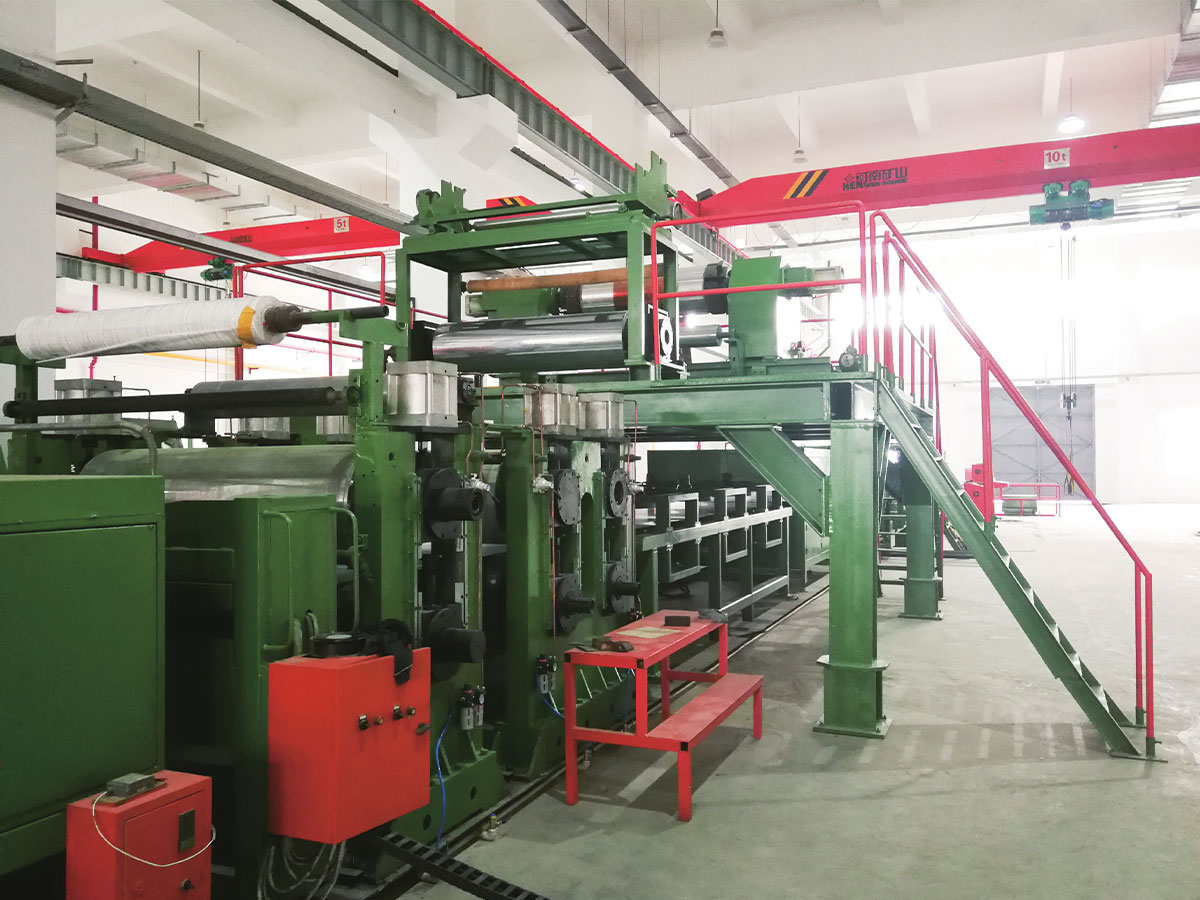
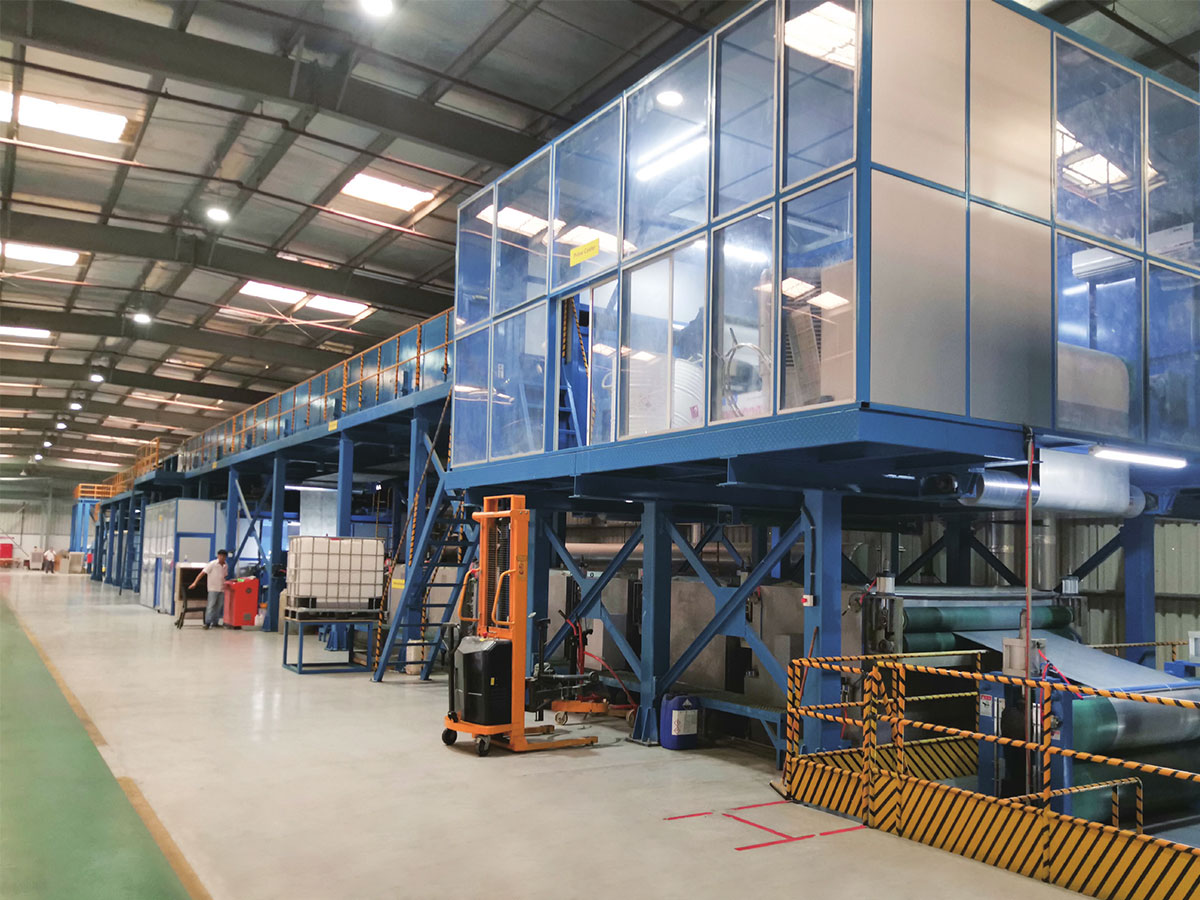
 Linha de produção de painel composto de metal A2 Em 2012, desenvolvemos de forma independente a Linha de Produção de Painéis Compostos Metálicos A2, uma linha de laminação contínua de segunda geração projetada especificamente para a produção de painéis... Ver Produto →
As fábricas que também utilizam pisos SPC, couro de PVC e PU ou compósitos termoplásticos reforçados com fibra contínua enfrentam a mesma lógica com diferentes substratos. A unidade de revestimento ou laminação, a seção de tensão e o equipamento de gravação a jusante precisam ser projetados como uma linha, em vez de serem montados a partir de ofertas separadas.
Verificações de aquisição antes de se comprometer
Essas verificações custam algumas semanas e geralmente economizam muito mais do que custam:
- Execute seu próprio substrato, em sua própria faixa de espessura, na linha de referência do construtor ou em uma fábrica parceira.
- Pergunte quais parâmetros são garantidos e como cada um é medido durante a aceitação.
- Confirme a lista de peças sobressalentes, incluindo intervalos de reafiação dos rolos e vedações da bomba.
- Verifique a dureza do rolo e o tratamento da superfície, pois um rolo macio perde sua coroa em poucos meses em substratos abrasivos.
- Confirme a carga do piso, os requisitos de fundação e as conexões de serviços públicos que você deve fornecer.
- Combine a instalação, o comissionamento, o treinamento do operador e o arranjo de suporte após a entrega.
Pontos de falha comuns e como evitá-los
- Desvio da espessura da borda: geralmente coroa do rolo, pressão de nip ou viscosidade do revestimento, não a bomba. Meça toda a largura, não o centro.
- Casca de laranja e fluxo fraco: verifique o equilíbrio do solvente, a temperatura do revestimento e a rampa na primeira zona do forno.
- Perda de adesão após flexão: normalmente um problema de cura insuficiente ou excessiva combinado com resíduos de pré-tratamento.
- Riscas e arranhões: rolos-guia desgastados, tensão incorreta da banda ou revestimento seco preso em um rolo.
- Bolhas sob o filme laminado: umidade no substrato, peso excessivo da camada adesiva ou pressão de nip instável.
Registrar o peso do revestimento, a temperatura máxima do metal e a tensão para cada bobina é a ferramenta de diagnóstico mais barata que uma planta pode manter. Quando um defeito aparece, o log geralmente mostra qual parâmetro foi movido primeiro.
Escolhendo um construtor que entende toda a linha
O equipamento de revestimento é um sistema, não um item de catálogo. O pré-tratamento, a aplicação, a cura, a tensão e o manuseio posterior devem ser dimensionados em relação ao mesmo substrato e ao mesmo objetivo de produção. Um construtor que também fornece linhas de painéis compostos, unidades de laminação de filme, máquinas de gravação em relevo e equipamentos de nivelamento é usado para resolver as interfaces entre eles, que é onde se origina a maioria dos atrasos no comissionamento. Também ajuda quando o mesmo fornecedor pode realizar um teste em seu material e ajustar as especificações antes do corte do aço.
As vantagens de produção de uma linha de revestimento de bobinas metálicas aparecem nos números de rendimento e de refugo, em vez de em um folheto da máquina; portanto, solicite a produção medida por turno, em vez da capacidade instalada.
Uma linha de revestimento é julgada pelas bobinas que saem da fábrica e não pela velocidade impressa na proposta. Defina a faixa de substrato, a tolerância da espessura do revestimento, a janela de pico de temperatura do metal e o método de aceitação antes de discutir o preço. Compare as citações com base nisso e as diferenças importantes tornam-se visíveis.
Se você está planejando uma nova linha de revestimento, laminação ou painel composto e deseja que as especificações sejam analisadas em relação ao seu próprio material, envie os detalhes do substrato e a saída desejada para a equipe de engenharia e solicite uma configuração de linha com as tolerâncias escritas.