
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Duas conversas de compra podem acontecer no mesmo mês e parecer quase idênticas. Um fabricante de pisos deseja uma linha que transforme composto de PVC e enchimento mineral em uma placa central SPC de 4 mm, quilômetro após quilômetro, com a mesma seção transversal no final do turno e no início. Um fornecedor de eletrodomésticos a trezentos quilômetros de distância precisa de quarenta mil caixas de dobradiças por dia, cada uma com nervuras, um encaixe de encaixe e duas inserções moldadas. Ambos os compradores descrevem a compra como a compra de uma máquina de processamento de plástico, mas precisam de plataformas completamente diferentes.
A conclusão vem primeiro: extrusão e moldagem por injeção não são duas versões do mesmo trabalho. A extrusão é contínua. O fundido é empurrado através de uma matriz e o produto mantém a seção transversal dessa matriz enquanto a linha estiver em funcionamento. A moldagem por injeção é cíclica. O fundido preenche uma cavidade fechada e cada ciclo fornece um número fixo de peças tridimensionais separadas. Pontos longos e uniformes para extrusão. Moldado e contado em pedaços aponta para moldagem por injeção. O custo do ferramental, a tolerância, a taxa de refugo e a habilidade do operador decorrem dessa única diferença.
Como funciona a extrusão, passo a passo
Em uma linha de extrusão, os grânulos ou pó são alimentados de uma tremonha para um barril aquecido, transportados e derretidos por uma rosca rotativa e, em seguida, forçados através de uma matriz cuja abertura define o perfil. A forma quente é resfriada e calibrada, puxada por uma unidade de transporte e cortada no comprimento certo. O parafuso não para entre as peças porque não há peças, apenas metros. A produção é medida em quilogramas por hora na matriz e em metros por minuto no final da linha.
- A seção transversal permanece constante ao longo da direção da máquina e o comprimento é limitado apenas pelo manuseio e embalagem.
- Uma matriz custa uma fração de um molde de injeção e pode ser ajustada, polida ou retrabalhada quando o perfil muda ligeiramente.
- As estruturas multicamadas ficam quase livres através da coextrusão, com duas ou três extrusoras alimentando um bloco de matriz.
- Equipamentos posteriores, calibração, resfriamento, transporte e cortador influenciam a qualidade dimensional final tanto quanto a própria extrusora.
- Produtos típicos: placas centrais SPC, filme base de PVC para couro, fita termoplástica reforçada com fibra contínua, tubos, perfis de janelas e isolamento de cabos.
Como funciona a moldagem por injeção, passo a passo
A moldagem por injeção derrete um polímero semelhante, mas depois injeta uma injeção medida em um molde fechado e preso em alta pressão. A cavidade é compactada e mantida para compensar o encolhimento, resfriada, aberta e os pinos ejetores empurram a peça para fora antes que o molde feche novamente. Cada ciclo produz um número fixo de peças acabadas, não um comprimento contínuo, e o tempo de ciclo é o fator de custo unitário.
- A liberdade geométrica é a principal vantagem: nervuras, saliências, roscas, dobradiças vivas e inserções metálicas podem ser formadas de uma só vez.
- As tolerâncias são restritas e repetíveis, geralmente mais ou menos um décimo de milímetro em dimensões críticas.
- O molde é específico da peça. Uma alteração no projeto do componente geralmente significa um novo molde, não um ajuste da matriz.
- Os corredores, os sprues e os rejeitos iniciais são responsáveis pela maior parte da sucata, e o material reciclado é muitas vezes misturado novamente em uma proporção controlada.
- Produtos típicos: carcaças, tampas, conectores, peças internas automotivas e dispositivos médicos descartáveis.
Extrusão e moldagem por injeção comparadas
| Aspecto | Extrusão | Moldagem por injeção |
|---|---|---|
| Formulário de saída | Comprimento contínuo com seção transversal constante | Partes tridimensionais separadas |
| Ferramentas | Matriz mais calibração e unidades a jusante | Molde de aço de precisão com resfriamento e ejeção |
| Ferramentas cost | Mais baixo e mais fácil de modificar | Mais alto e vinculado a um design de peça |
| Ritmo | Contínuo, sem tempo de ciclo | Segundos a um minuto por foto |
| Geometria | Perfil simples, sem cortes inferiores | Formas complexas, nervuras, saliências e inserções |
| Tolerância | Definido por calibração, resfriamento e estabilidade de transporte | Parte a parte muito apertada e repetível |
| Sucata | Ajuste de partida e troca | Corredores, sprues e rejeitos |
| Volume econômico | Longas execuções de um perfil | Alta contagem de peças de um componente |
| Compostos de fibra | As fibras se alinham ao longo da direção da máquina | O comprimento da fibra pode ser reduzido pela ação do parafuso e da válvula |
Estrutura de ferramentas e custos: para onde vai o dinheiro
A divisão de custos é onde a maioria dos compradores de primeira viagem fica surpresa. Um projeto de injeção carrega dinheiro antecipadamente no molde, um bloco usinado com precisão que deve sobreviver à força de fixação, transferir calor através de canais cuidadosamente posicionados e ejetar uma peça sem marcá-la. Esse investimento é recuperado ao longo de centenas de milhares de ciclos, razão pela qual a moldagem por injeção luta abaixo de um determinado volume anual.
Um projeto de extrusão antecipa o dinheiro de maneira diferente. A matriz é comparativamente modesta, mas a linha é uma cadeia de máquinas: extrusora, trocador de tela, mesa de calibração, tanque de resfriamento, transporte, cortador e empilhamento. Um elo fraco estabelece o teto para toda a linha. Se o transporte for irregular ou o tanque de resfriamento for curto, uma matriz perfeitamente balanceada ainda produz um perfil com espessura variável, e o comprador paga pelo material a cada metro, em vez de uma vez na ferramenta.
Comportamento dos Materiais e História Térmica
Ambos os processos fundem o polímero, mas o histórico térmico e de cisalhamento difere bastante. Na extrusão, o material sofre um cisalhamento relativamente suave e bem distribuído ao longo do parafuso e uma curta permanência na matriz. Na moldagem por injeção, o fundido passa por uma porta estreita com cisalhamento muito alto e é então compactado sob pressão, de modo que a orientação molecular e a tensão interna acabam presas na peça. É por isso que o mesmo tipo de polímero pode se comportar de maneira diferente nos dois processos, e é por isso que o empenamento é uma reclamação comum em peças moldadas, mas rara em perfis extrudados.
Para compostos reforçados com fibra a distinção é ainda mais importante. A extrusão tende a alinhar as fibras na direção da máquina, o que favorece a rigidez nessa direção. A moldagem por injeção produz uma orientação mais complexa da pele e do núcleo, e o comprimento da fibra pode diminuir à medida que o fundido passa por parafusos, válvulas e comportas. Se a peça acabada depende do comprimento da fibra para desempenho de impacto, este é um ponto de especificação, não um detalhe.
Escolhendo entre os dois processos
Trabalhe os pontos a seguir em ordem e a resposta geralmente será óbvia antes da segunda pergunta.
- O produto é definido por uma seção transversal ou por uma forma? Seção transversal significa extrusão.
- O comprimento é fixado por função ou por manipulação? O comprimento ilimitado favorece fortemente a extrusão.
- A peça precisa de rebaixos, ações laterais, roscas ou inserções? Então a moldagem por injeção é o caminho realista.
- Que volume anual se aplica a um projeto? Contagens de peças muito altas justificam o investimento em moldes, perfis longos justificam o investimento em linha.
- Quão restrita é a tolerância crítica? As peças moldadas mantêm dimensões estreitas com mais facilidade, os perfis extrudados precisam de boa calibração e controle de transporte.
- Quanta sucata pode ser retrabalhada internamente? A guarnição extrudada geralmente é diretamente reutilizável; os canais moldados podem precisar de reafiação e secagem.
Onde as linhas de extrusão contínua se encaixam na produção de painéis e compósitos
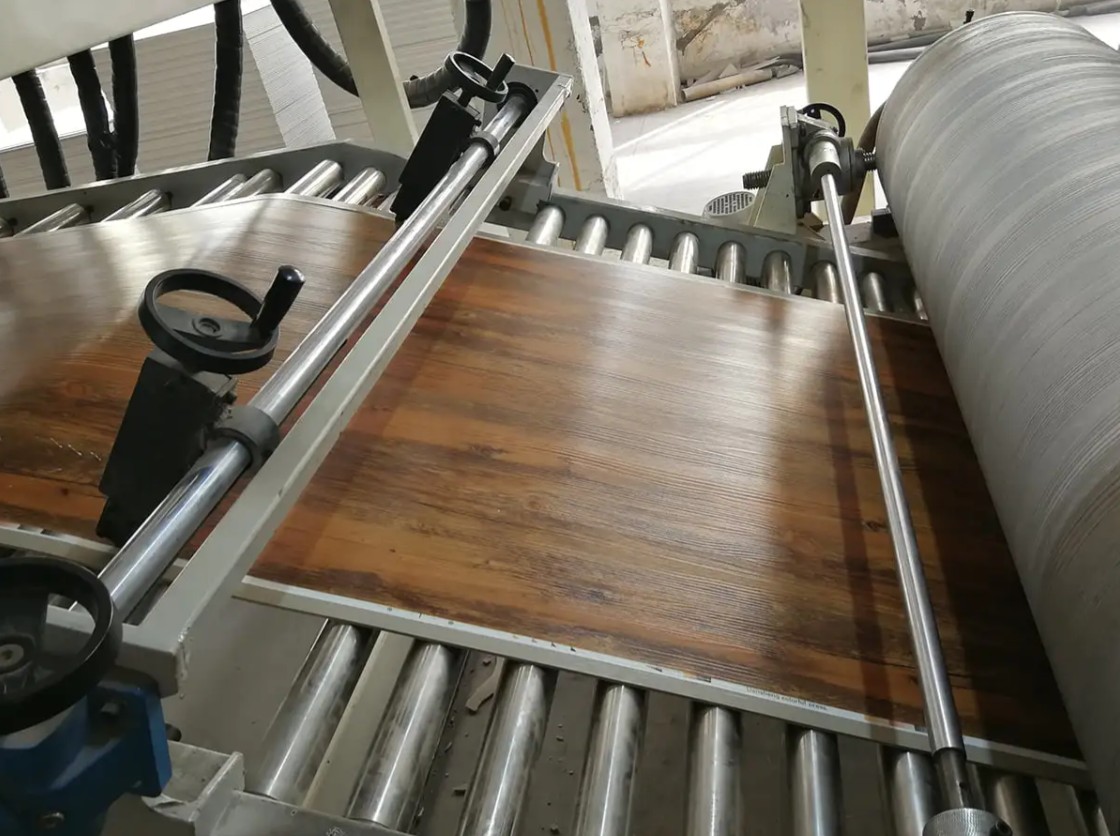
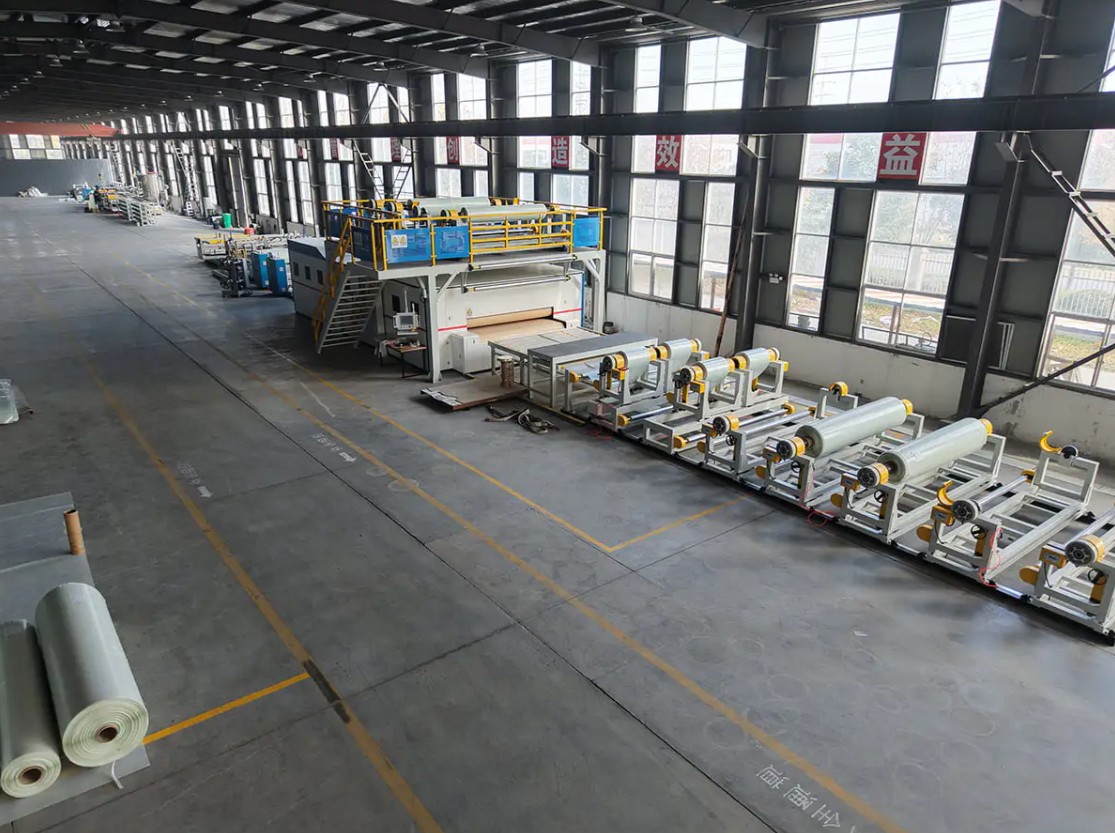
Muitos materiais de construção e interiores que parecem produtos moldados são, na verdade, extrudados ou revestidos em uma linha contínua. O piso SPC é o exemplo mais claro. O núcleo rígido é extrudado e depois laminado com uma película decorativa e uma camada de desgaste, para que a extrusora determine o nivelamento, a densidade e a consistência da espessura em toda a placa.
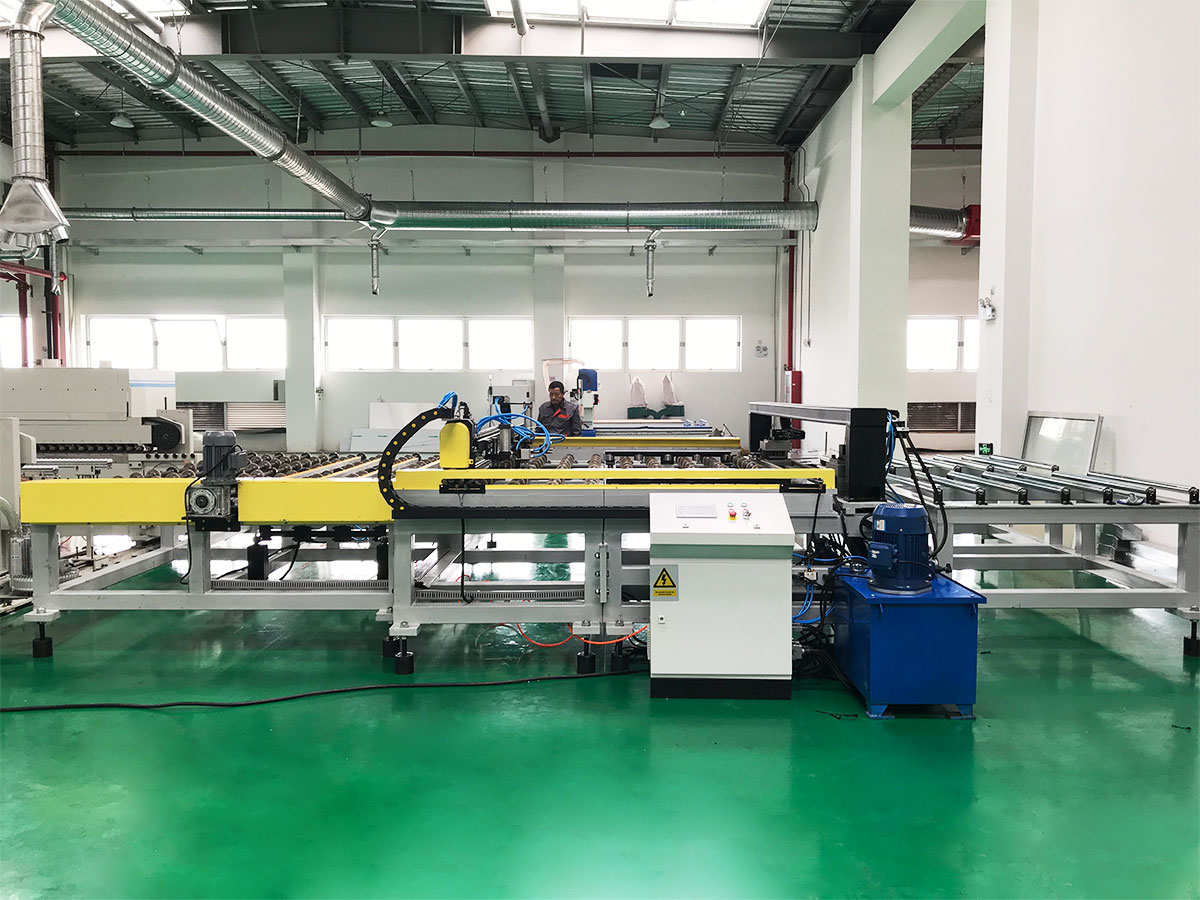
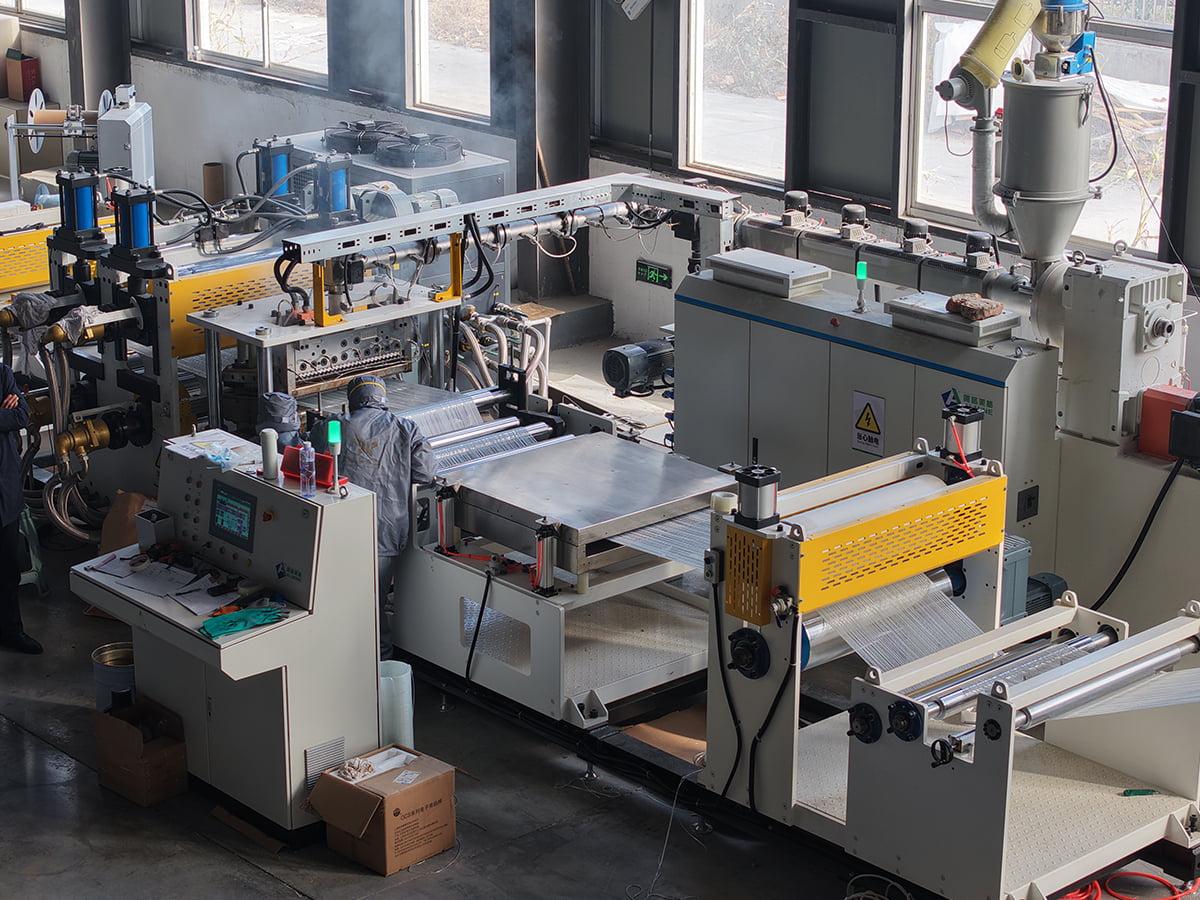
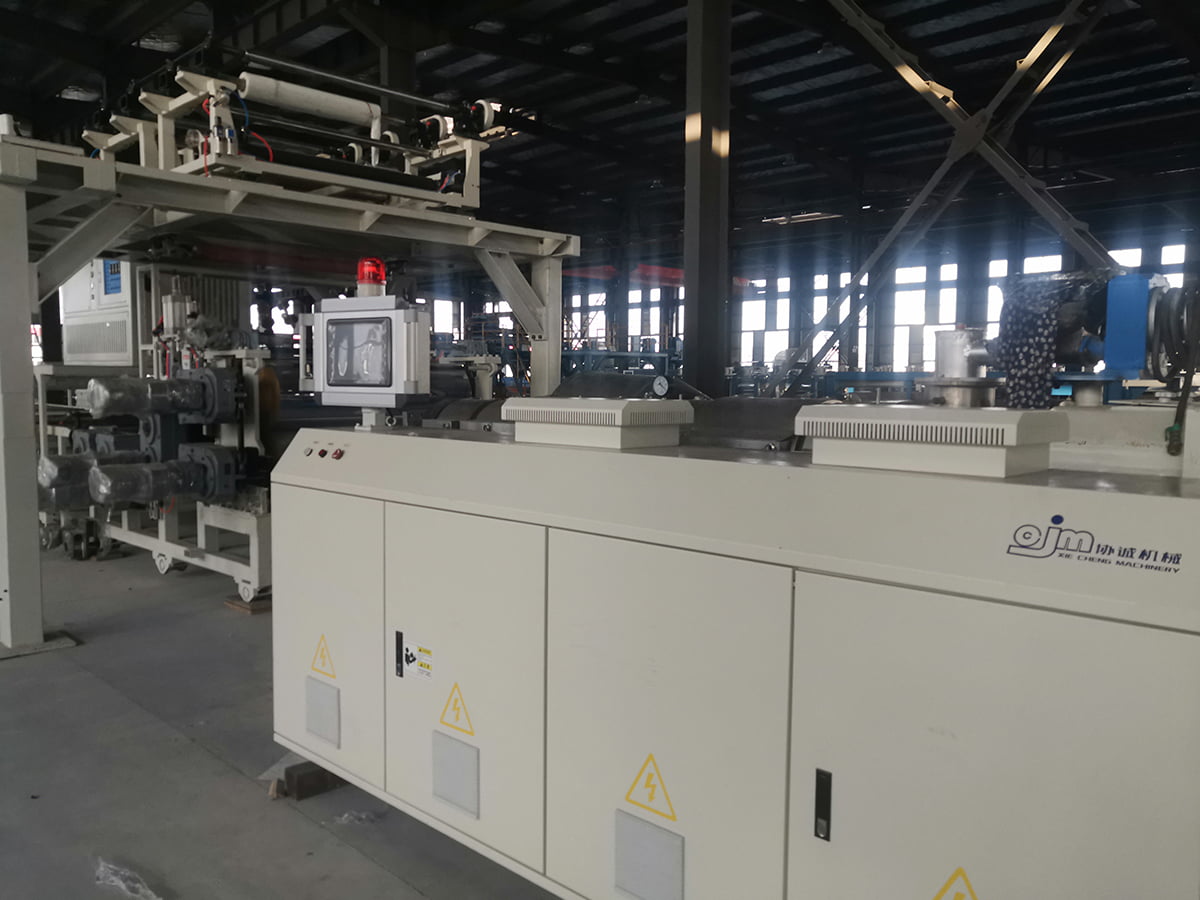 Linha de produção de pisos de PVC/WPC/SPC para pisos de plástico de pedra Veja esta linha para ver como extrusão, laminação de filme, revestimento UV, gravação em relevo e inspeção on-line se combinam para produção automatizada de pisos SPC. Ver Produto →
A mesma lógica se aplica aos compósitos termoplásticos reforçados com fibra contínua. Uma linha PET ou PP CFRT combina polímero fundido com fibra ou tecido de reforço em um processo contínuo, e a folha ou fita acabada é posteriormente prensada ou termoformada em um formato tridimensional. A etapa de extrusão, e não uma prensa de moldagem, decide a umidade da fibra e a uniformidade da espessura. Os compradores muitas vezes perguntam o que contém uma linha completa de painéis laminados de PVC antes de comparar fornecedores, e a resposta honesta é que a extrusora é apenas uma estação entre várias que devem corresponder entre si.
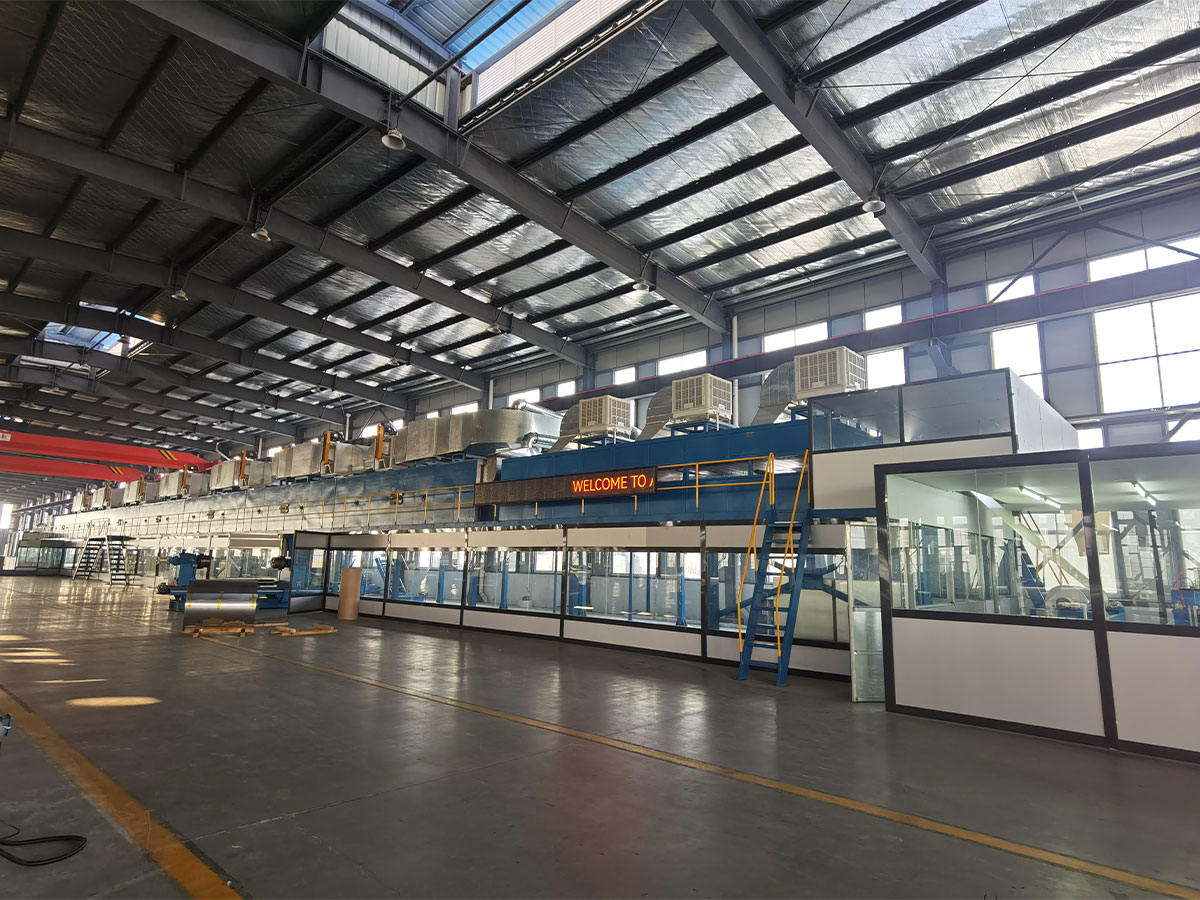
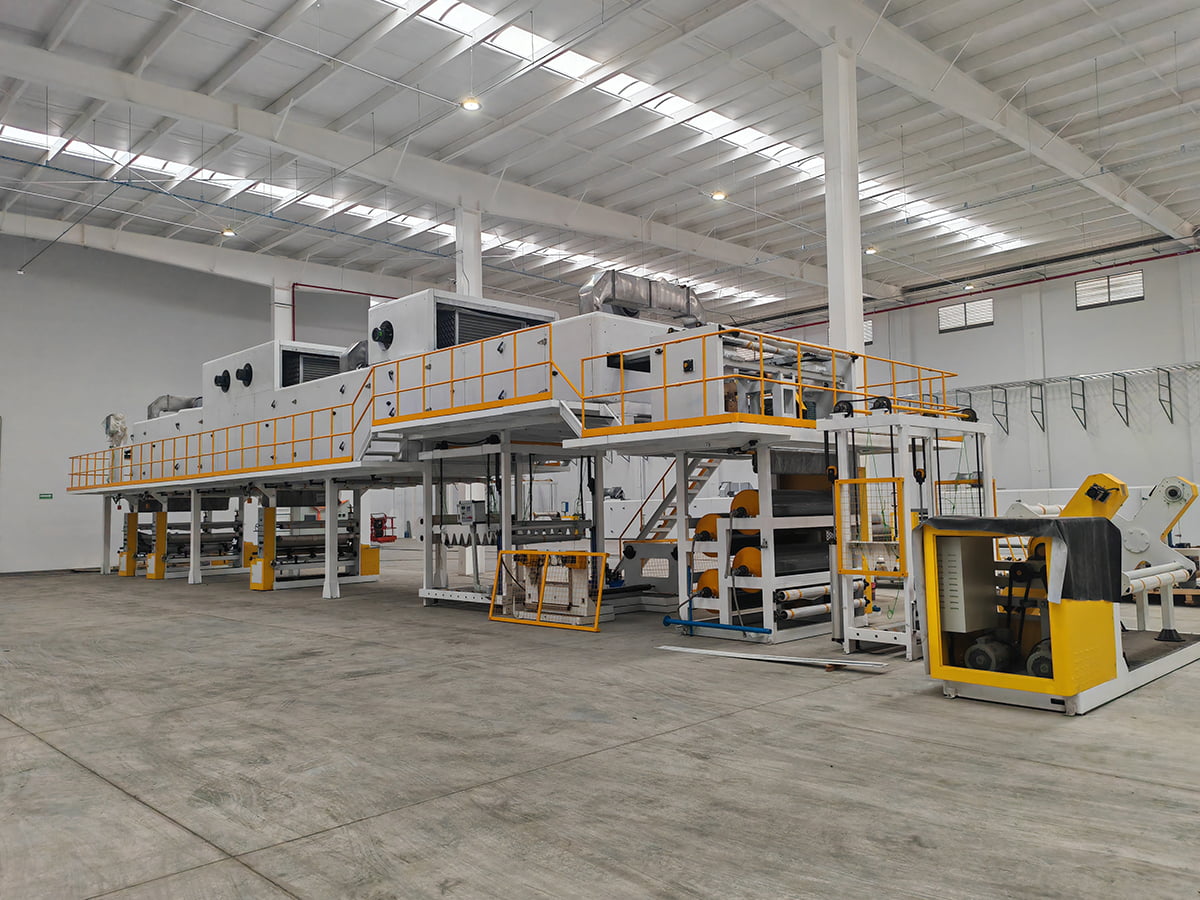
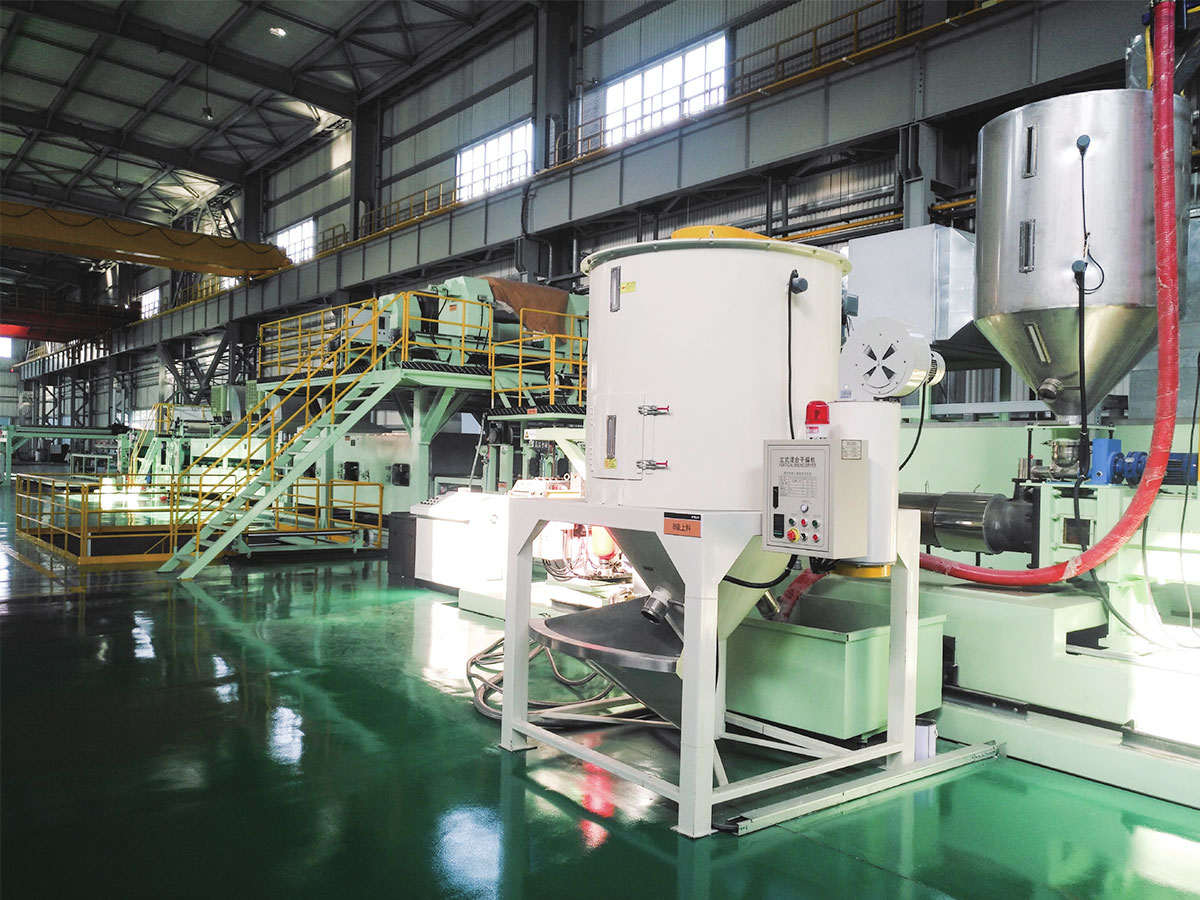 Linha de produção de material compósito PET/PP CFRT Explore esta linha OEM CFRT para produção contínua de compósitos termoplásticos reforçados com fibra, com opções de serviço e cotação disponíveis. Ver Produto →
O couro PVC e PU segue um terceiro padrão, onde uma camada base é produzida continuamente e depois revestida, gofrada e resfriada em linha. A textura da superfície vem de um rolo de estampagem, não de uma cavidade, e é exatamente por isso que o processo é dimensionado para longas tiragens sem um molde específico para a peça.
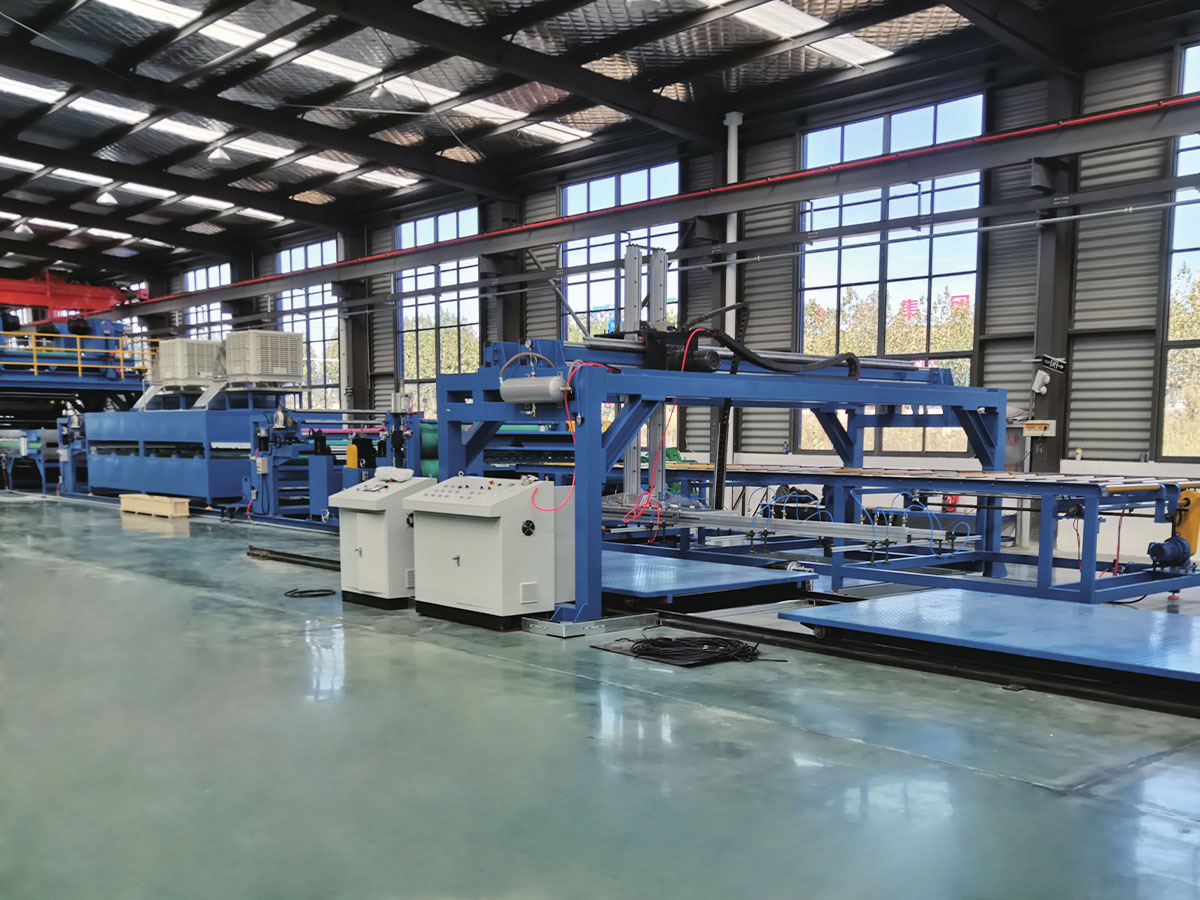
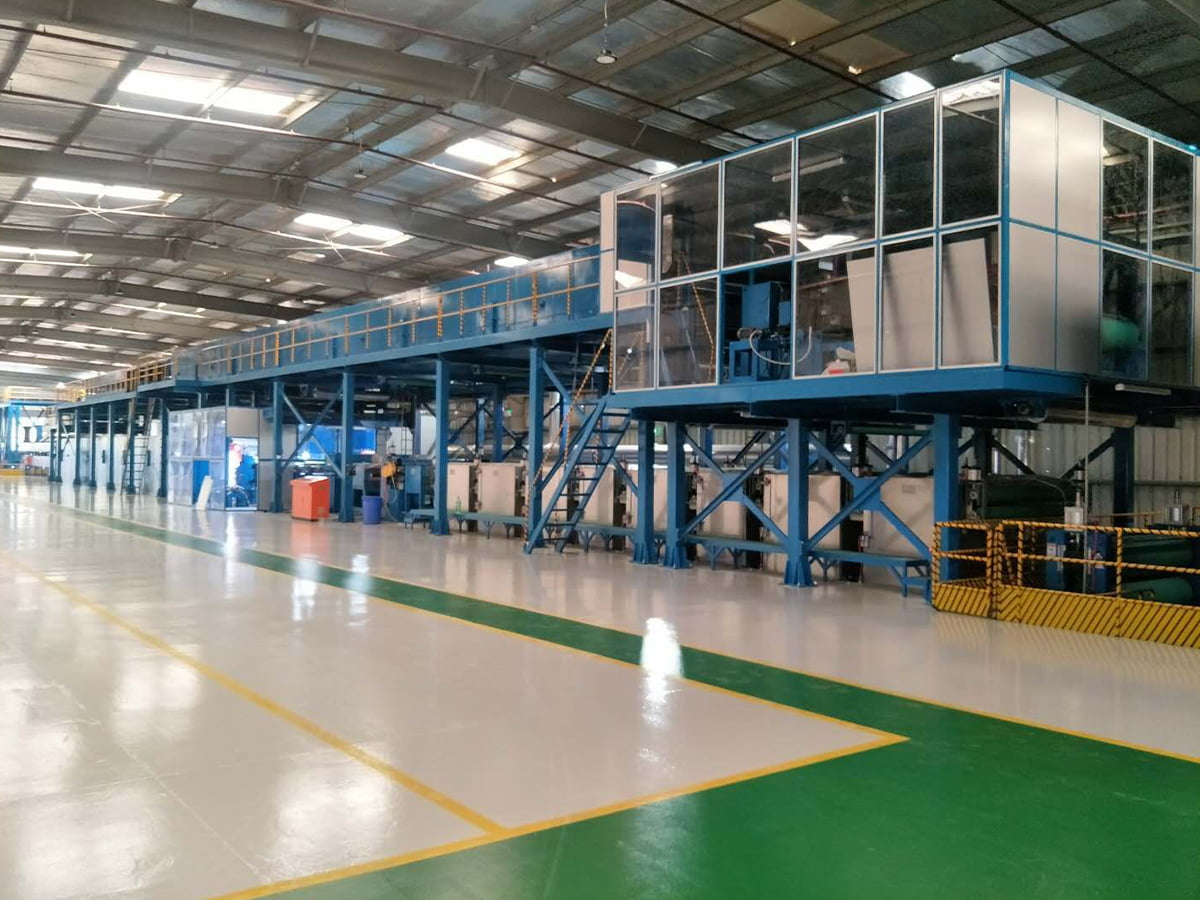
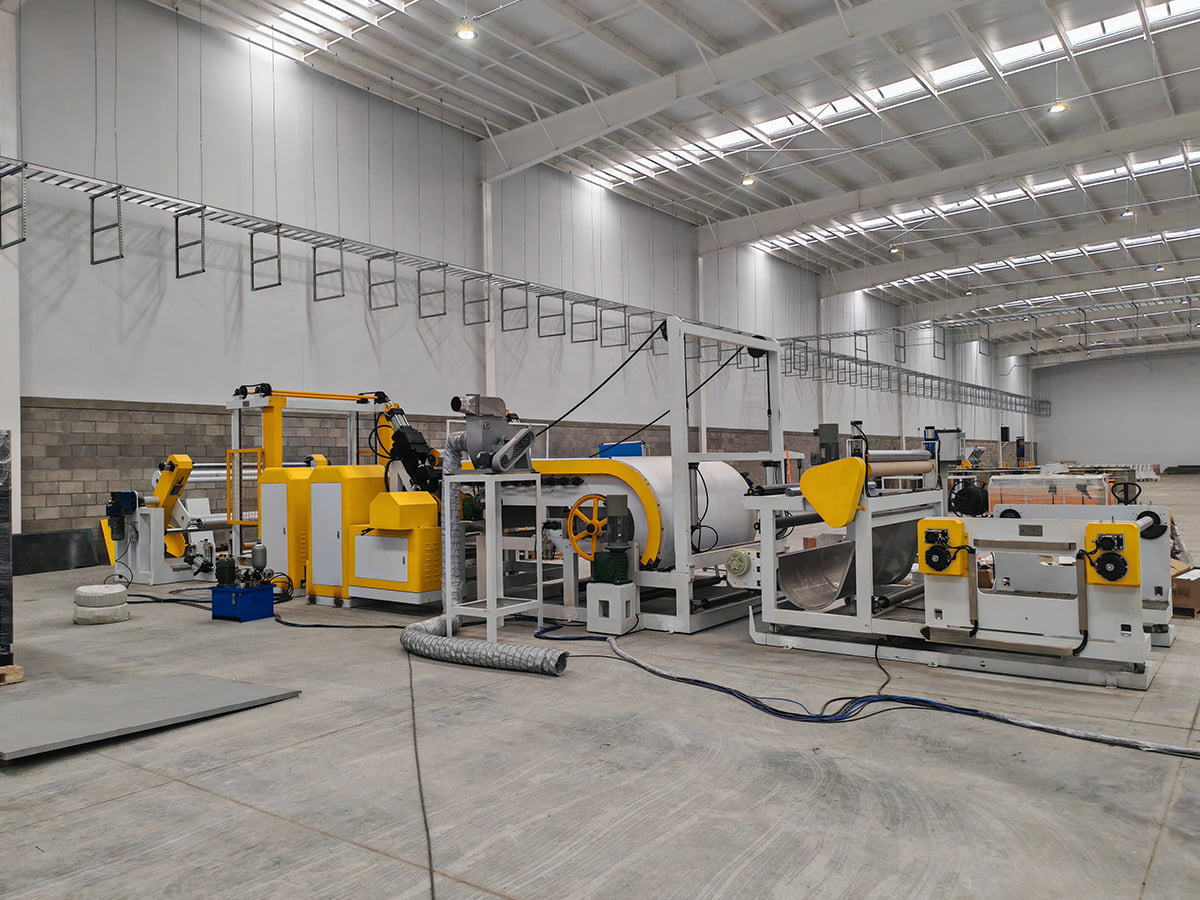 Linha de Composto, Gravação e Revestimento de Couro PVC/PU Revise esta linha para produção contínua de base de couro PVC/PU, revestimento em linha, gravação e resfriamento, com opções de serviço OEM personalizáveis. Ver Produto →
O que verificar antes de comprar uma linha baseada em extrusão
- O diâmetro do parafuso e a relação comprimento/diâmetro correspondem ao polímero e ao conteúdo da carga que você realmente pretende usar.
- Taxa de saída em relação à velocidade da linha, de modo que o transporte e o comprimento de resfriamento não sejam o gargalo.
- Tolerância de espessura e largura inscrita no contrato com um método de medição, não apenas uma promessa.
- Capacidade de resfriamento e design de calibração para o perfil mais pesado do seu plano de produto.
- Equipamentos downstream incluídos no mesmo escopo, uma vez que a divisão da responsabilidade entre fornecedores complica o comissionamento.
- Modelo de serviço: suporte remoto, instalação no local, disponibilidade de peças de reposição e treinamento de operadores.
Se o seu plano de produto estiver em algum lugar entre um perfil e uma peça moldada, o caminho prático geralmente é extrusar ou laminar uma folha semiacabada e depois moldá-la. Compreender toda a cadeia do processo antes de assinar evita comprar capacidade que você não pode usar. Você pode revisar o que inclui uma linha de produção de painel laminado de PVC para obter um exemplo prático de como as estações se encaixam.
A versão curta
A extrusão produz produtos contínuos com seção transversal constante e ganha dinheiro com longas tiragens, baixo custo de ferramentas e geometria simples. A moldagem por injeção produz peças tridimensionais discretas e ganha dinheiro com repetibilidade, recursos complexos e alto número de peças. Nenhum deles é mais avançado que o outro. Eles são construídos simplesmente para diferentes questões, e a maneira mais rápida de reduzir riscos é descrever seu produto, volume anual e tolerância crítica a um engenheiro de equipamentos antes de comparar preços. Se você quiser essa conversa, envie a especificação do produto e a meta de capacidade para a equipe e confirme qual plataforma se adapta ao seu caso.