
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Duas linhas de compósitos PET/PP CFRT podem ter o mesmo preço, a mesma largura de trabalho e a mesma promessa de até 1.200 kg/h, e ainda assim se comportar de maneira muito diferente no chão de fábrica. A diferença geralmente está no sistema de extrusão: diâmetro do parafuso e relação comprimento/diâmetro, se uma bomba de fusão estabiliza a pressão, como as bordas da matriz são ajustadas e como a pilha de rolos remove o calor. Cada estágio posterior, desde a molhagem da fibra até a tensão do enrolamento, só pode preservar a qualidade que a extrusora oferece.
A regra prática é, portanto, simples: defina primeiro o sistema de extrusão e dimensione o resto da linha em torno dele. Um estágio de revestimento, laminação ou gravação em relevo classificado mais rápido do que a extrusora pode alimentar é a capacidade pela qual você paga e nunca usa. Uma extrusora dimensionada para a produção, mas não para o material que você realmente utiliza, causará desvio do medidor, manchas de gel e desgaste prematuro do parafuso durante a vida útil da máquina. Este artigo aborda o que um sistema de extrusão inclui em uma linha de compósitos, como combiná-lo com PET, PP, PVC e compostos preenchidos, quais tolerâncias têm peso comercial e o que testar antes do pagamento final.
O que conta como um sistema de extrusão em uma linha composta
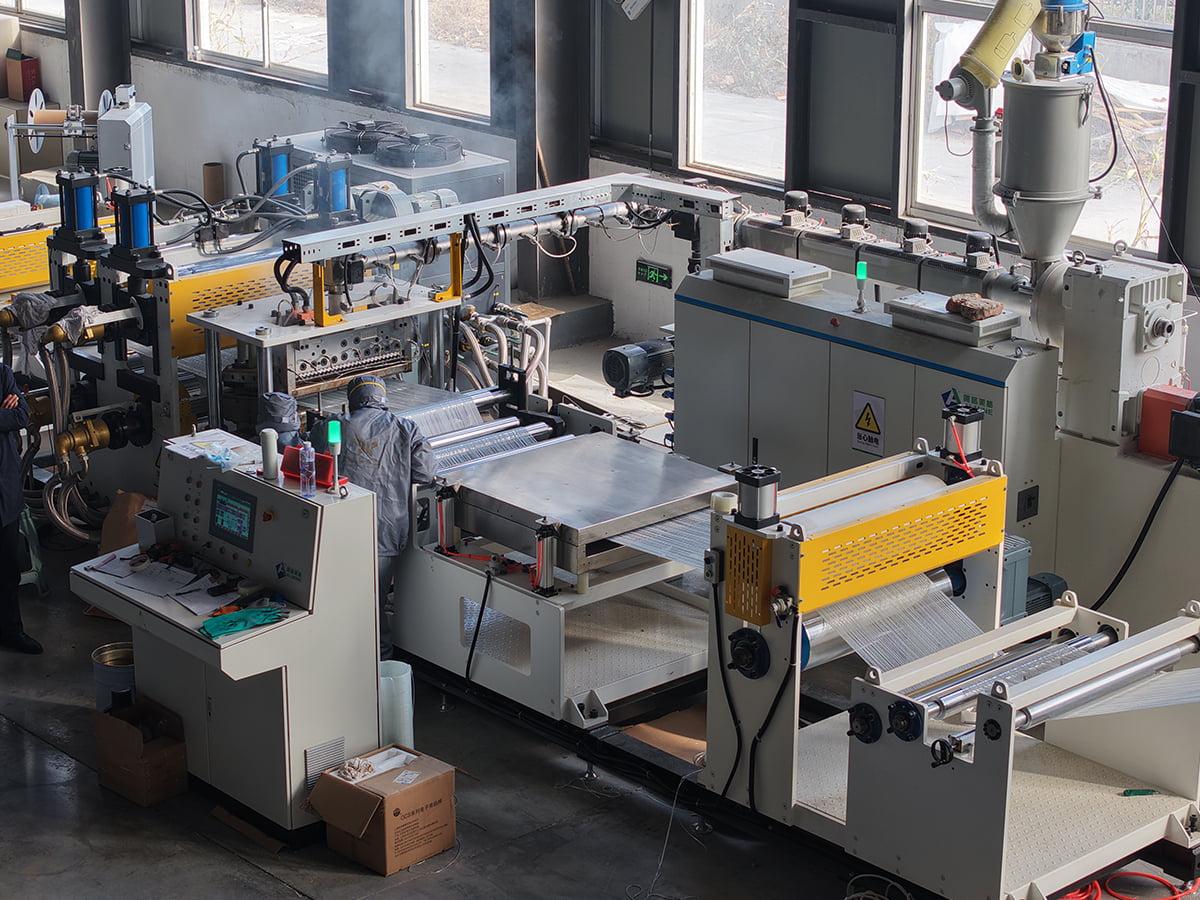
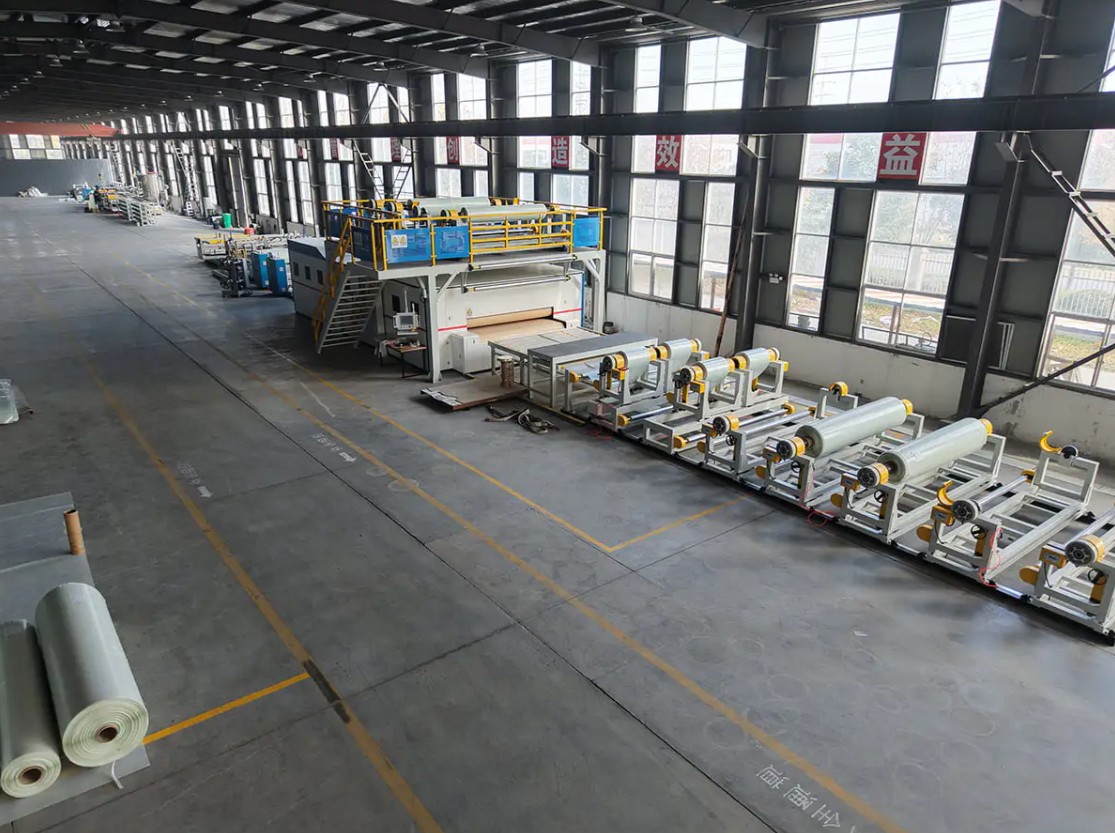
Em uma linha de produção de compósitos, o sistema de extrusão não é uma máquina, mas uma cadeia de unidades que devem manter o mesmo ponto de ajuste conjunto: manuseio e secagem de materiais, a rosca e o cilindro, uma bomba de fusão ou circuito de controle de pressão, a matriz, a pilha de rolos ou seção de resfriamento e o transporte que define a velocidade da linha. A espessura é criada na matriz, congelada na fase de resfriamento e depois laminada, gofrada ou revestida.
O imposto muda com o produto. Uma linha CFRT extrusa um hot melt fino que precisa umedecer a fibra contínua, enquanto uma linha de piso extrusa uma folha fortemente preenchida que é posteriormente calandrada até a espessura final. A tabela abaixo mostra como a mesma categoria de hardware muda de prioridade de produto para produto.
| Tipo de linha | Serviço de extrusão | Polímero típico | Verifique primeiro |
|---|---|---|---|
| Linha composta PET/PP CFRT | Impregnação por fusão de fibra contínua, depois formação de folha e laminação | PET, PP, às vezes PA | Uniformidade da temperatura de fusão em toda a largura da matriz e molhamento da fibra na velocidade de linha alvo |
| Linha de produção de pisos SPC | Extrusão de chapa de PVC preenchida, calandragem e laminação até a camada de desgaste | PVC com enchimento de carbonato de cálcio | Resistência ao desgaste do parafuso e do cilindro, produção por largura da matriz, controle do medidor após calandragem |
| Linha de gravação e revestimento de couro PVC/PU | Plastificação e revestimento de compostos em papel ou tecido removível | Composto de PVC, PU | Repetibilidade da espessura do revestimento, estabilidade da temperatura do rolo, taxa de defeitos superficiais |
| Linhas de compósitos metálicos e revestimento de bobinas | Camadas adesivas e de revestimento em vez de extrusão em massa | PE, PUR, adesivos de filme | Se a folha central é comprada ou produzida internamente e como a adesão é validada |
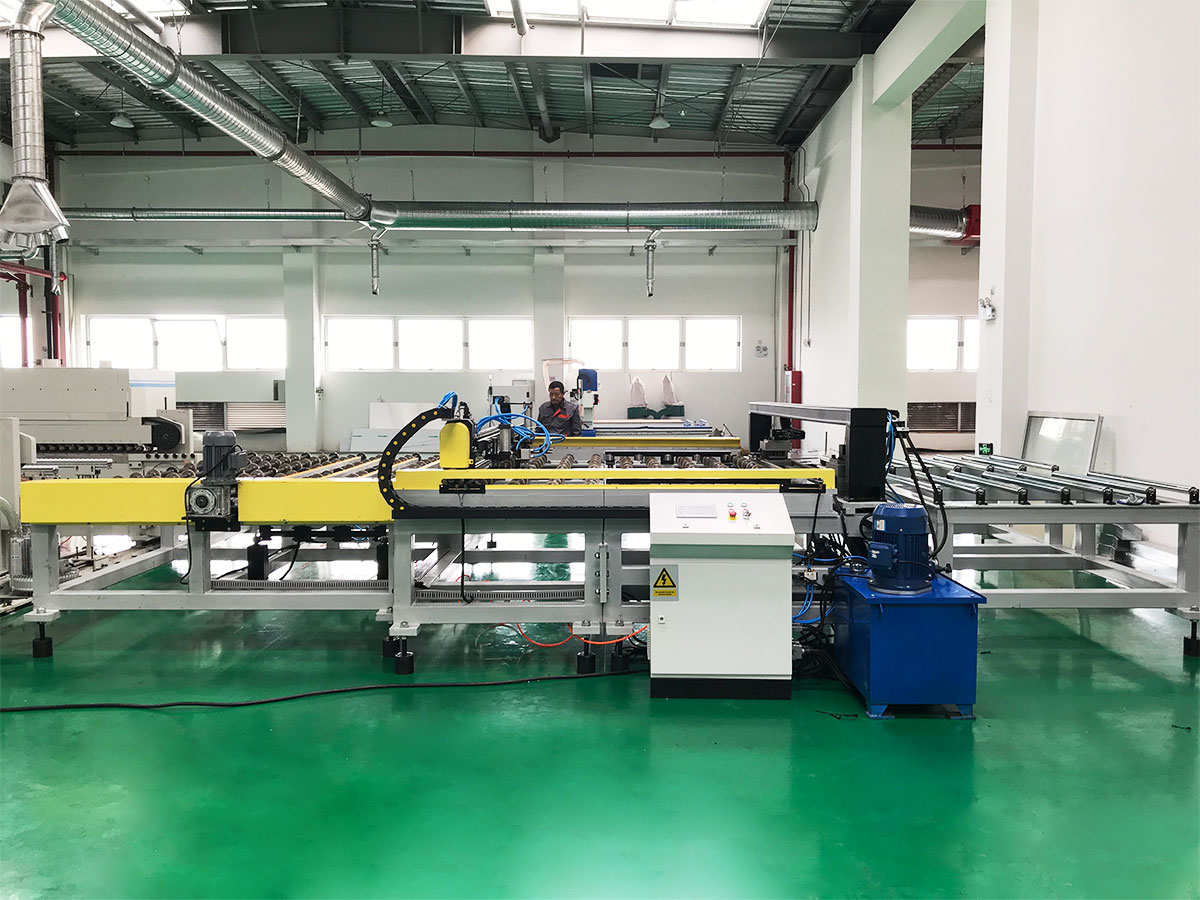
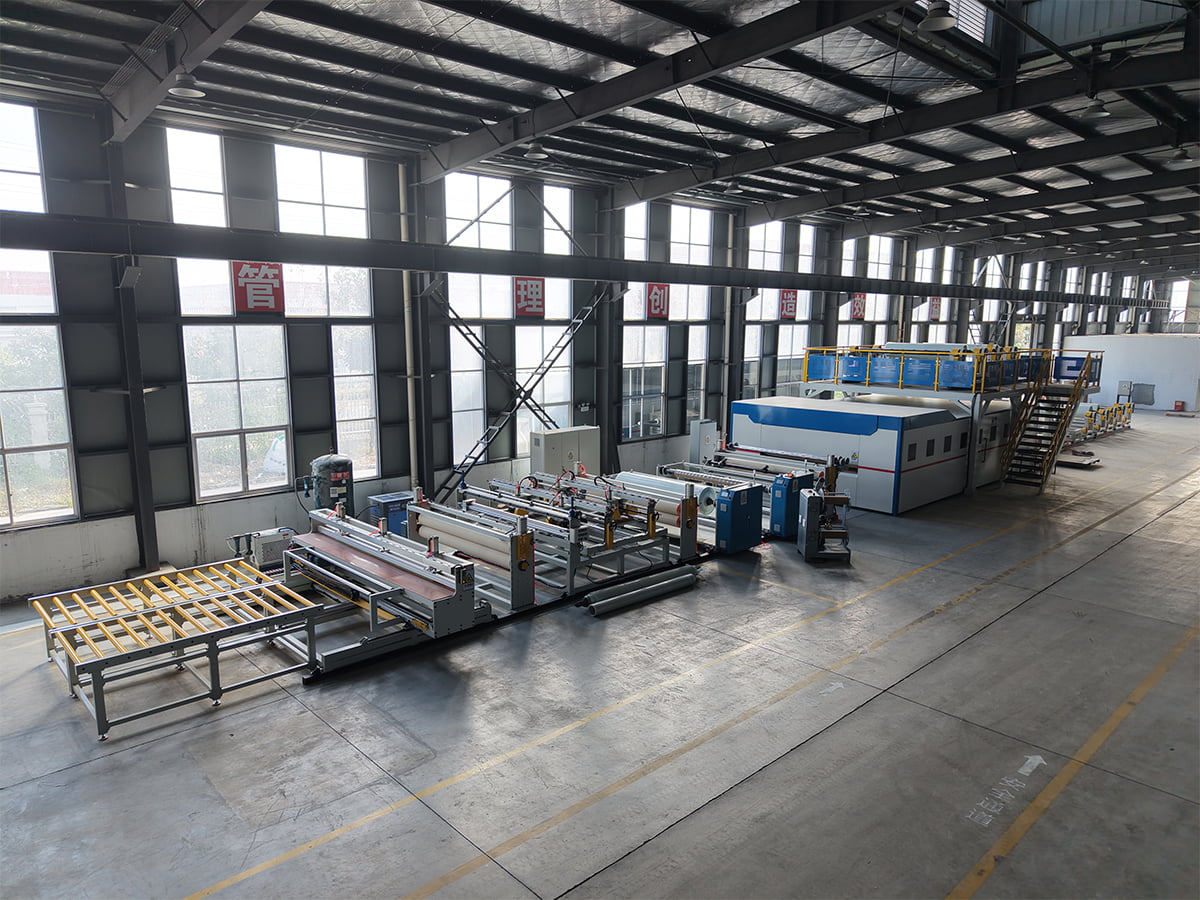 Linha de produção de material compósito PET/PP CFRT Uma linha composta de CFRT para PET/PP, relevante quando a tarefa de extrusão precisa molhar a fibra contínua em vez de executar a folha de piso preenchida. Ver Produto →
Combine a extrusora com o comportamento do material, não apenas com a saída
As cotações geralmente são comparadas em quilogramas por hora. Esse número só tem sentido quando é cotado para um polímero específico, uma geometria de parafuso específica e uma espessura de produto específica. Uma rosca que funciona confortavelmente com PET pode morrer de fome em um composto de PVC preenchido, e uma rosca otimizada para compostos preenchidos pode cisalhar excessivamente um fundido sensível ao calor.
Pontos que decidem se a extrusora funciona
- Alimentação e secagem: O PET absorve umidade e deve ser seco até um ponto de orvalho controlado, caso contrário a hidrólise se manifestará como perda de resistência e bolhas. O PP precisa de muito menos secagem, mas é mais sensível a picos de temperatura de fusão.
- Geometria do parafuso: taxa de compressão, seções de barreira e elementos de mistura seguem a viscosidade do fundido e a carga de enchimento. Peça o desenho do parafuso, não apenas o diâmetro.
- Proteção contra desgaste: carbonato de cálcio, fibra de vidro e cargas minerais são abrasivos. Barris bimetálicos e parafusos endurecidos prolongam a vida útil, e a diferença aparece na consistência do medidor dois ou três anos depois.
- Estabilidade de pressão: uma bomba de fusão entre a extrusora e a matriz reduz a variação de espessura e desacopla a pressão da matriz das flutuações de velocidade da rosca. Em planilhas finas e de alto valor, geralmente vale a pena o investimento.
- Design da matriz: uma matriz de cabide com bordas ajustáveis individualmente é adequada para chapas largas, enquanto uma matriz de ranhura com geometria interna mais estreita é adequada para revestimentos finos. A largura da matriz deve corresponder à largura final mais a margem de corte.
Faça um teste com sua própria resina e enchimento na espessura desejada antes que o pedido seja confirmado. O desempenho do parafuso em um material de referência de fornecedor diz menos do que você gostaria.
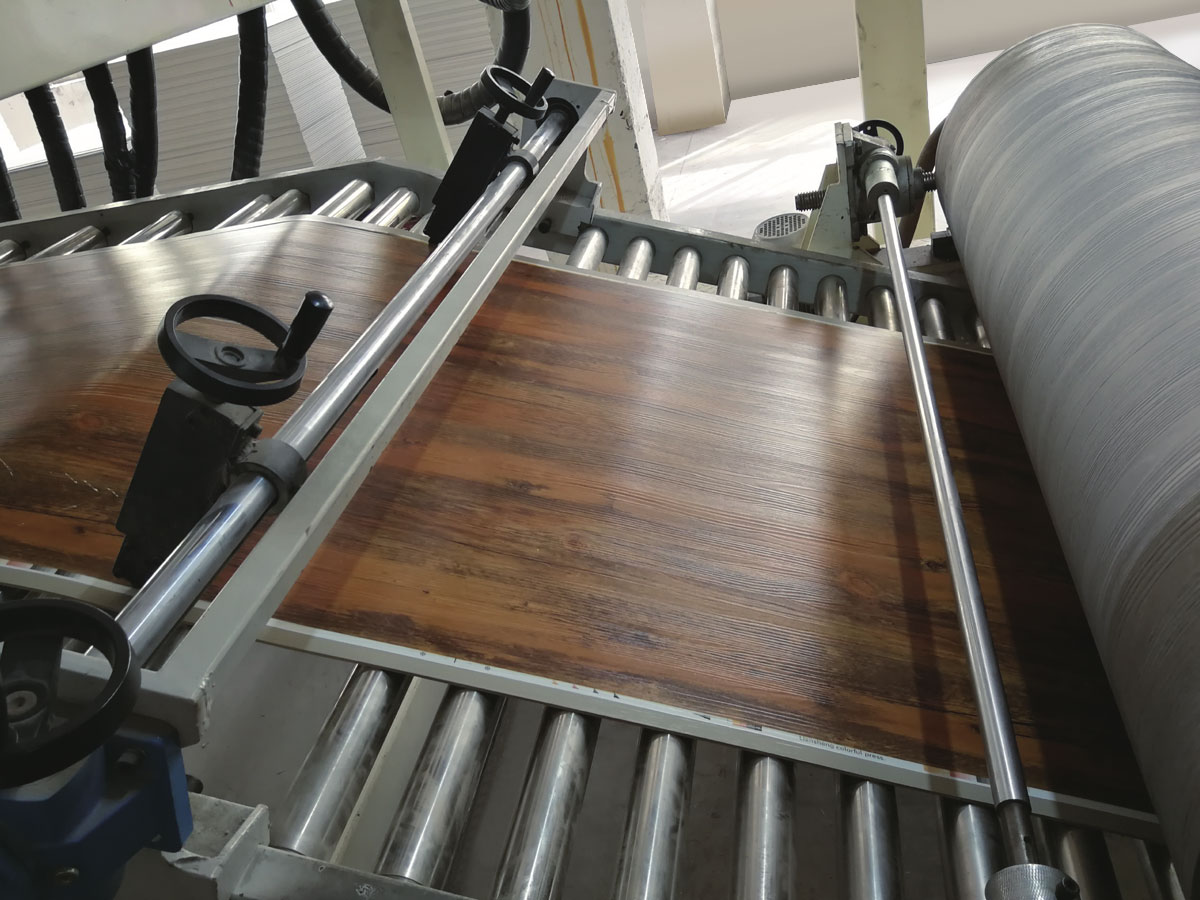
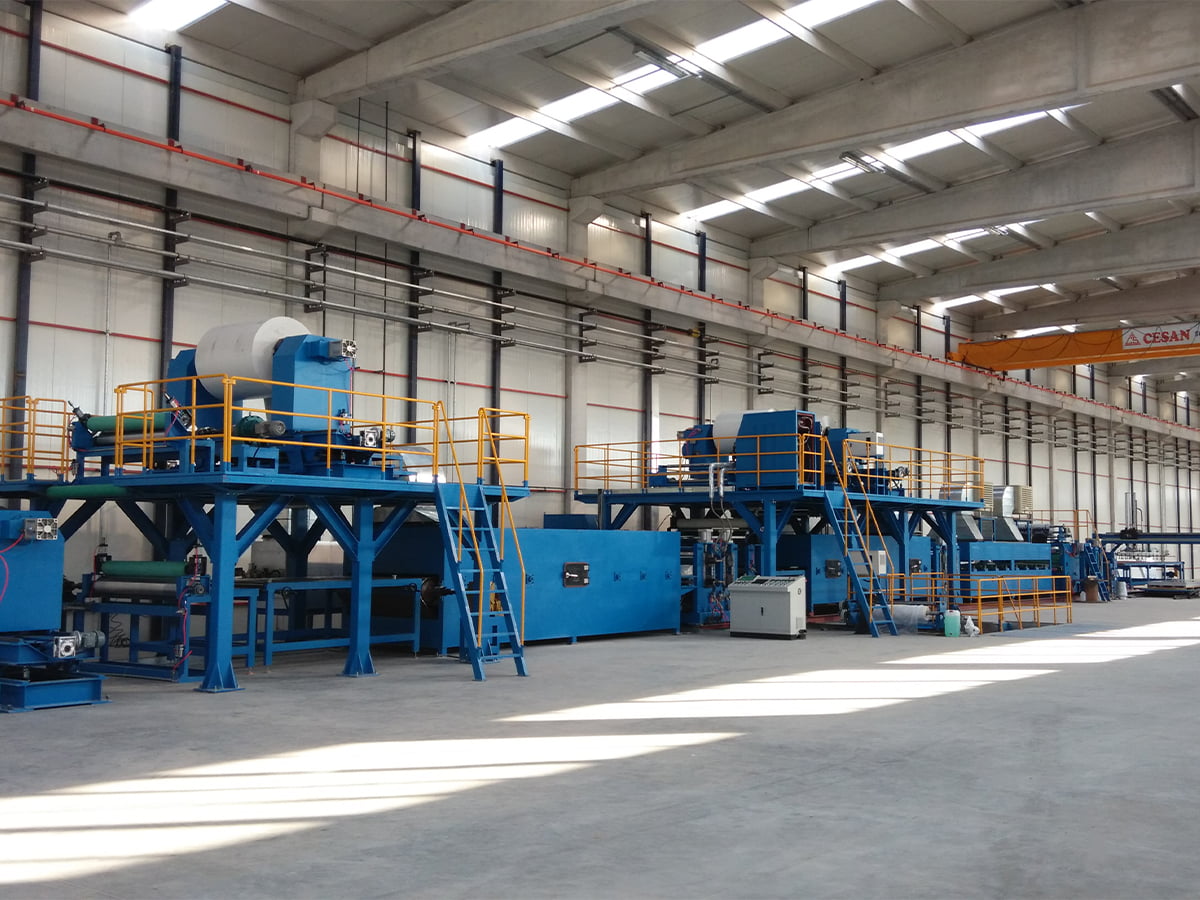
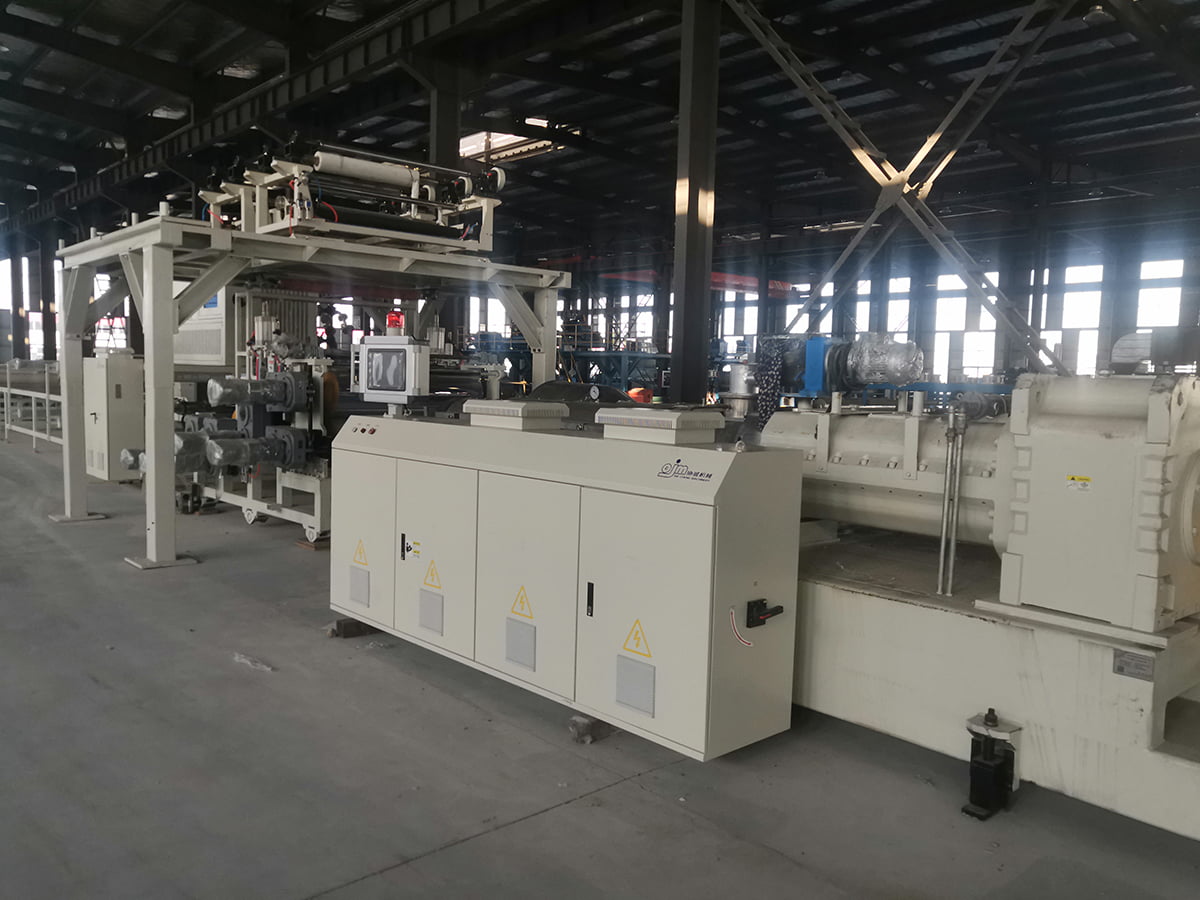 Linha de produção composta de piso de plástico de pedra SPC Linha composta de piso SPC extrusão de núcleo de PVC e carbonato de cálcio, depois laminação de filme, camada de desgaste e gravação em relevo; seu controle de calibre afeta o uso do material. Ver Produto →
Tolerâncias que decidem o custo do material
A tolerância à espessura é onde a qualidade da extrusão se transforma em dinheiro. Pegue uma folha de PVC preenchida com bitola nominal de 1,0 mm e uma densidade de cerca de 1,4 gramas por centímetro cúbico: um metro quadrado de folha boa pesa aproximadamente 1,4 kg. Se a extrusora e a pilha de rolos mantiverem mais ou menos 2%, o consumo médio permanecerá próximo do nominal. Se a variação for de mais ou menos 5% e os operadores visarem a metade superior da banda para evitar pontos finos, o peso médio aumentará cerca de 3%. Em 1.000.000 de metros quadrados de produção anual, isso equivale a cerca de 42 toneladas de composto extra, antes do preço da resina, do frete e da energia usada para derretê-la.
A variação na largura é tão importante quanto a espessura média. Uma folha com medida no centro e fina em ambas as bordas força você a aparar mais, e o material aparado é um produto acabado que você não pode vender. A faixa de ajuste da borda da matriz, o equilíbrio do fluxo interno e a coroa do rolo são as causas comuns e são mais baratas para corrigir na fase de especificação.
O comportamento de inicialização também acarreta custos. Um sistema de extrusão com resposta térmica rápida e controle de pressão estável atinge o produto vendável mais cedo após uma troca, o que reduz o desperdício em pequenas tiragens e torna comercialmente razoável a produção de pequenos lotes de classes especiais.
Os estágios downstream devem ser dimensionados para a extrusora
O sistema de extrusão define o ritmo, mas não consegue terminar o trabalho sozinho. Uma pilha de rolos de resfriamento que remove o calor muito lentamente força a desaceleração da linha, o que aumenta o tempo de residência do fundido e corre o risco de degradação. Os nips de laminação devem ser sincronizados com a velocidade de transporte para que a tensão permaneça constante da matriz até a bobinadeira, e um medidor de espessura em linha só é útil se o circuito de controle puder realmente ajustar a velocidade do parafuso ou os parafusos da matriz rápido o suficiente para importar.
Para pisos, as etapas de gravação e camada de desgaste definem a qualidade da superfície e a resistência ao deslizamento, portanto seu controle de temperatura deve ser tão rígido quanto o da extrusora. Para couro de PVC e PU, a repetibilidade da espessura do revestimento e a estabilidade da temperatura do rolo determinam tanto a aparência quanto o uso do material, e é por isso que esses parâmetros pertencem ao teste de aceitação e não a um folheto. Se você estiver avaliando um projeto de piso ou painel de forma mais ampla, será útil entender o que envolve uma linha de produção de painel laminado de PVC antes de fixar a capacidade de extrusão.
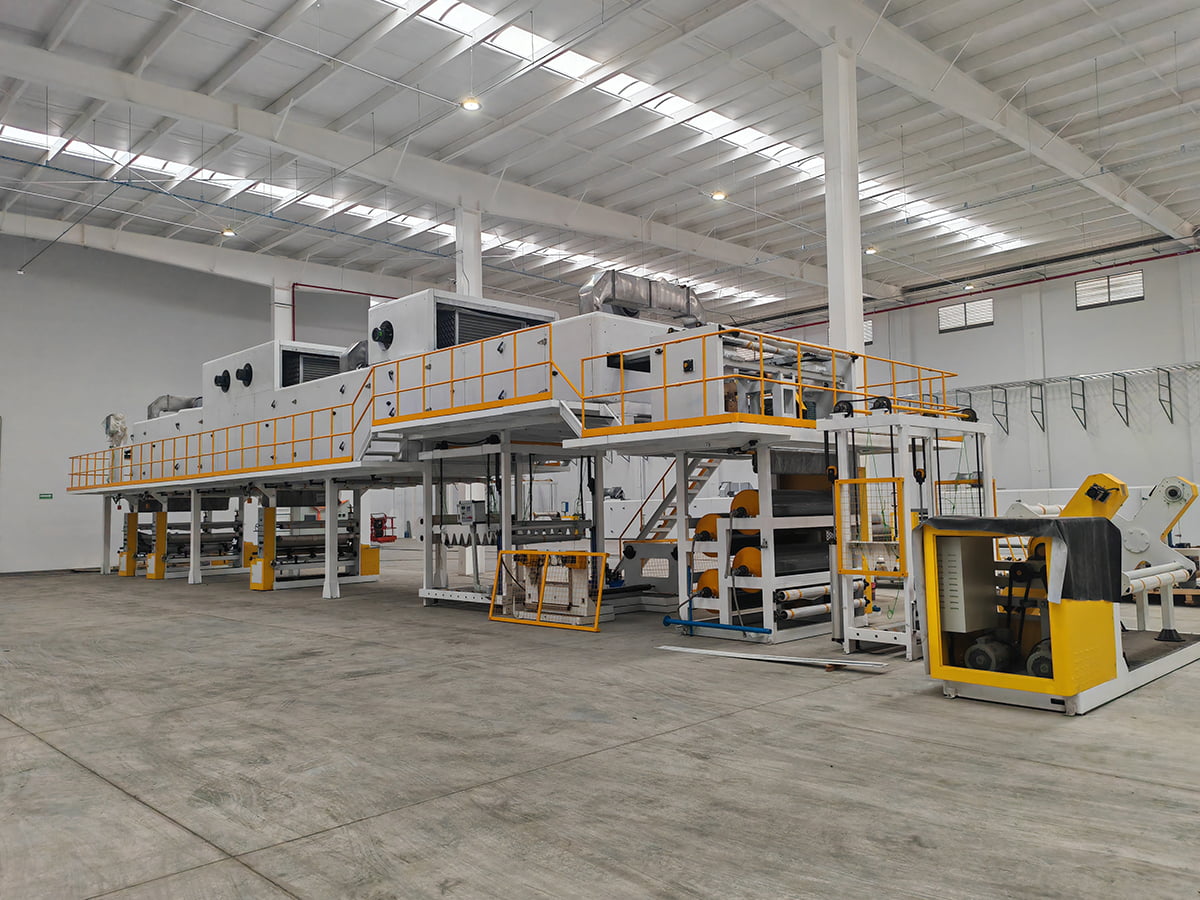
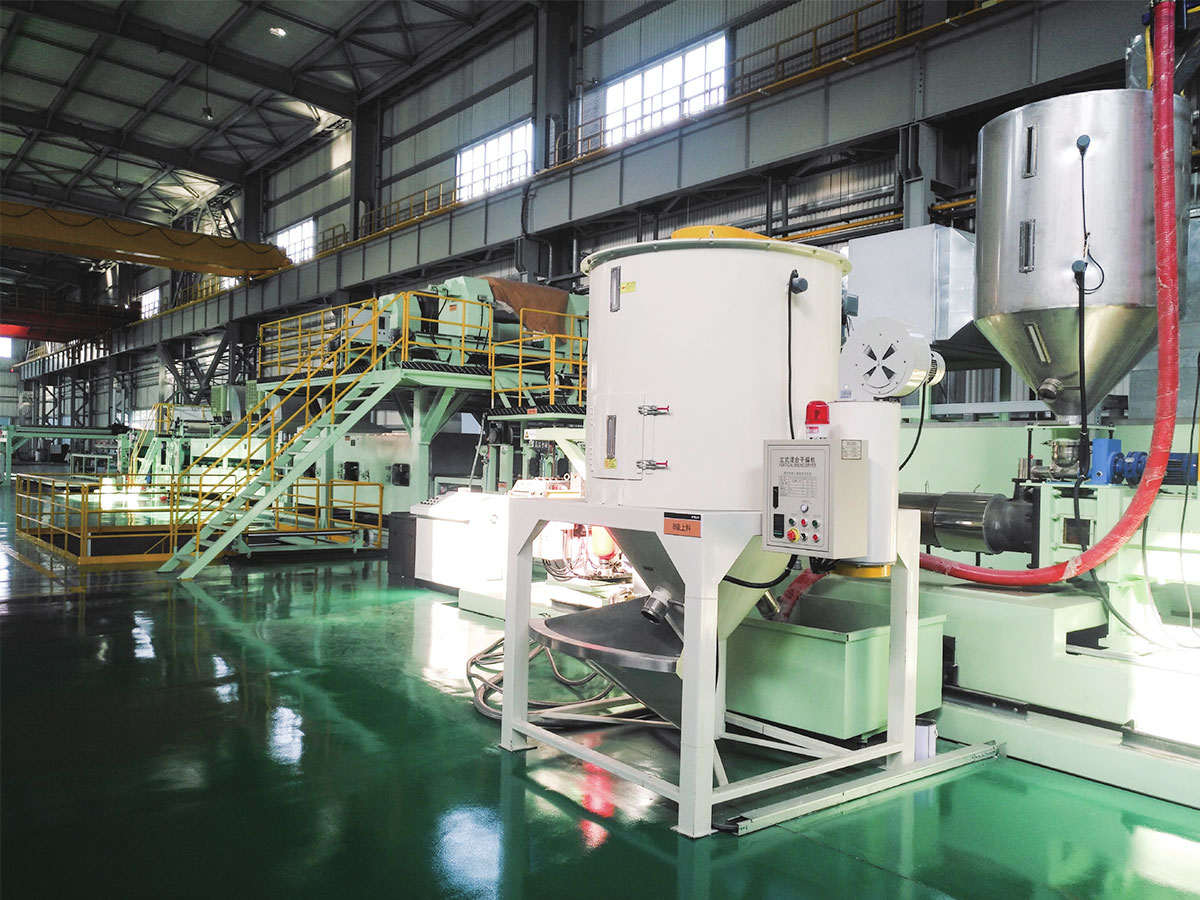
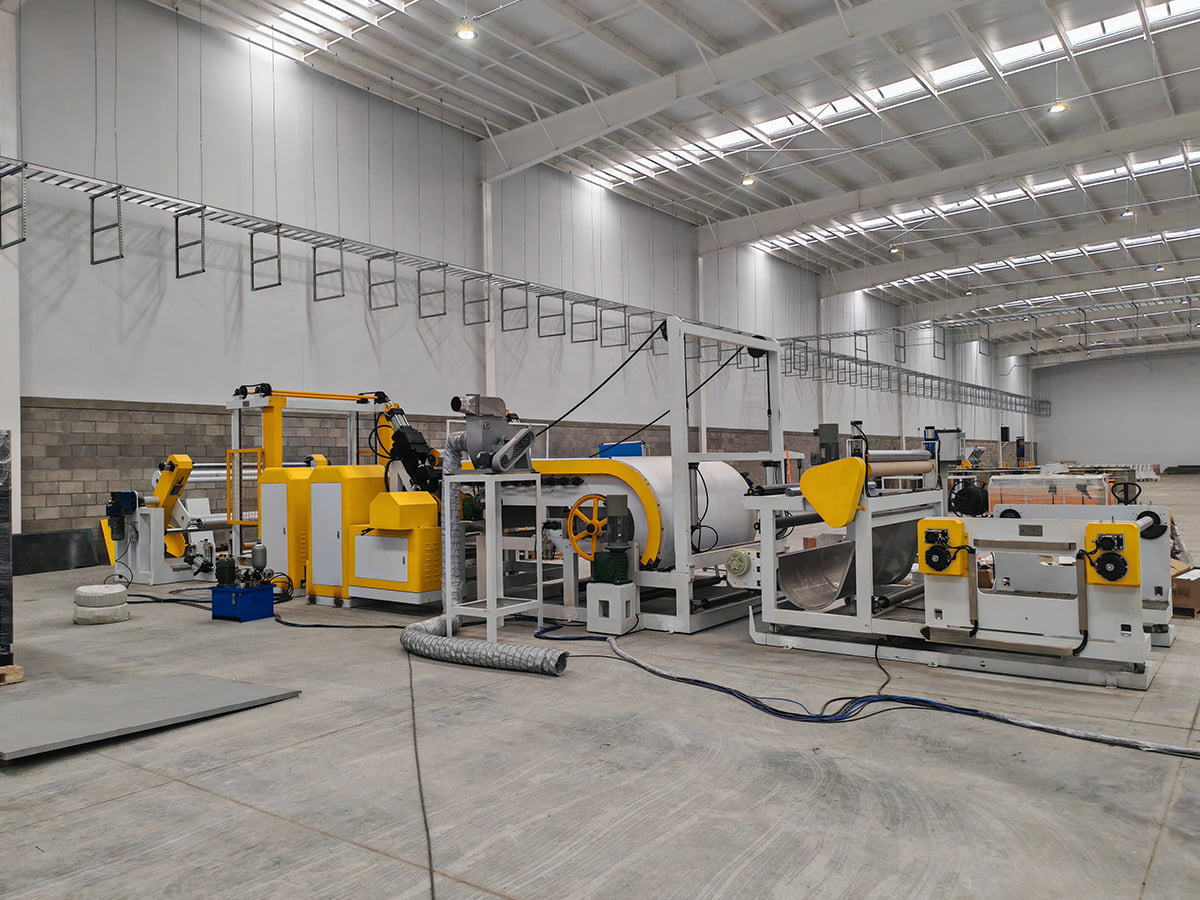 Linha de gravação e revestimento de composto de couro PVC/PU Um composto de couro PVC/PU, linha de gravação e revestimento relevante quando a repetibilidade da espessura do revestimento e a estabilidade da temperatura do rolo devem ser verificadas antes da especificação. Ver Produto →
Lista de verificação de aquisição e aceitação
Use a sequência a seguir ao especificar uma nova linha ou substituir uma extrusora que não suporta mais o medidor.
- Indique o polímero, a carga e o pacote de aditivos juntamente com os dados de fluidez ou viscosidade.
- Indique a espessura final e sua faixa de tolerância, além de largura e margem de corte.
- Indique a saída necessária nessa espessura e a velocidade da linha necessária para alcançá-la.
- Solicite desenhos de parafusos e cilindros, relação comprimento/diâmetro, taxa de compressão e proteção contra desgaste.
- Confirme a largura da matriz, a faixa de ajuste da borda e o projeto do fluxo interno.
- Confirme a capacidade de resfriamento e a configuração da pilha de rolos na velocidade máxima da linha.
- Combine um teste com seu próprio material e um plano de amostragem: espessura em toda a largura, produção, energia por quilograma, defeitos superficiais e taxa de descarte inicial.
- Combine o escopo das peças de reposição e os prazos de entrega para parafusos, cilindros, lábios de matrizes e tampas de rolos.
- Combine o escopo do serviço: suporte remoto, comissionamento no local, treinamento do operador e termos de garantia.
Linhas personalizadas, serviços e peças de reposição
Uma configuração padrão raramente cobre todos os produtos. Quando um cliente precisa de uma estrutura de camadas diferente, uma largura incomum ou um arranjo de coextrusão dedicado, uma linha personalizada faz mais sentido do que comprometer um modelo de catálogo. A Jiangsu XieCheng Intelligent Equipment, com sede na Zona de Desenvolvimento Econômico de Jinhu em Huai'an, Jiangsu, constrói linhas de produção padrão e não padrão. O grupo ao qual pertence foi reconhecido como um centro provincial de pesquisa de engenharia para painéis compostos de alumínio com classificação de resistência ao fogo A2 e seus equipamentos de produção, e como uma empresa de crédito de qualidade de grau AA, o que é um contexto útil quando você está avaliando a profundidade da engenharia e não apenas o preço.
Após a entrega, o suporte é mais importante do que uma folha de especificações. Assistência remota, serviço no local e fornecimento de peças sobressalentes mantêm a linha funcionando quando um parafuso se desgasta ou uma borda da matriz precisa ser substituída, e esses tempos de resposta devem ser inscritos no contrato. Você pode entre em contato com a equipe de engenharia através da página de contato com seus dados de material, espessura alvo e produção necessária.
Os sistemas de extrusão recompensam as decisões precoces. Escolha o parafuso, a matriz, o controle de pressão e a capacidade de resfriamento de acordo com o material que você realmente utiliza e a tolerância que seus clientes realmente aceitam e, em seguida, dimensione a laminação, a gravação e o enrolamento para combinar. Essa sequência mantém o custo de capital vinculado à produção utilizável em vez dos números dos folhetos, e torna previsível o consumo de medidores, sucata e materiais desde o primeiro turno de produção.