
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Uma linha de piso SPC de cinco camadas operando a cinco a seis metros por minuto pode perder metade da produção para algo tão pequeno quanto um desvio de espessura de 0,1 mm. O operador a vê no palete acabado, não na matriz, e a essa altura a extrusora já empurrou várias centenas de metros de prancha fora das especificações. O mesmo padrão aparece nas linhas de fita CFRT, linhas de revestimento de couro PVC e PU e linhas de laminação de compósitos metálicos. A máquina é capaz; o processo simplesmente não é corrigido com rapidez suficiente.
Esse é o verdadeiro caso da automação de máquinas de extrusão. Não se trata de substituir operadoras e não se trata de comprar o controlador mais caro do mercado. Trata-se de fechar os laços que decidem a espessura, a adesão e a qualidade da superfície, e fechá-los com rapidez suficiente para que ocorra uma correção antes que o material seja desperdiçado. Tudo abaixo segue dessa única ideia.
O que a automação de máquinas de extrusão realmente cobre
Em uma linha composta baseada em extrusão, a automação é uma pilha de circuitos de controle em vez de um recurso. Uma linha pode ser bem automatizada em um só lugar e totalmente manual dois metros a jusante, e é por isso que duas fábricas que operam equipamentos semelhantes acabam com rendimentos muito diferentes. Os loops que mais importam são:
- Alimentação e dosagem do fundido: alimentação gravimétrica ou volumétrica de resina, carga e aditivo, mantida em uma faixa estreita para que a rosca nunca precise compensar uma garganta faminta.
- Velocidade da rosca e pressão de fusão: a pressão na entrada da matriz é o número que revela o que está acontecendo dentro do cilindro e deve impulsionar a velocidade da rosca, e não o contrário.
- Temperatura do barril e da matriz: controle de zona com resolução suficiente para manter a viscosidade do fundido estável por um longo período, incluindo inicialização e mudanças de material.
- Controle de medidor: um medidor de espessura ou peso base que retorna o ajuste da borda da matriz, a folga do rolo ou a velocidade da linha, de forma que a correção seja automática e não iniciada pelo operador.
- Sincronização de velocidade e tensão: transporte, rolos de laminação, rolos de estampagem e bobinadores seguindo uma referência mestre, para que a teia não fique esticada nem frouxa.
- Enrolamento, corte e controle de bordas: enrolamento com tensão constante e corte automático de bordas que mantêm o rolo acabado vendável.
Esses loops situam-se em quatro níveis práticos. O controle manual depende de um operador lendo medidores e girando volantes. O controle de receita em malha aberta armazena configurações por produto, mas não reage ao desvio. O controle de circuito fechado com um manômetro ou sensor de pressão corrige sozinho. A supervisão completa da linha adiciona registro de dados, alarmes e rastreabilidade, que geralmente é a primeira coisa que uma auditoria do cliente pede para ver.
Onde a automação compensa primeiro
Os orçamentos de automação são limitados, portanto a ordem dos gastos é mais importante do que o total. Na maioria das plantas compostas, o controle de medição e o controle de tensão compensam seus custos mais rapidamente do que qualquer outra coisa, porque atacam a sucata e o rebaixamento, que são visíveis no balanço patrimonial todos os dias. O tempo de troca e o consumo de energia geralmente vêm em segundo lugar.
| Malha de controle | Operação manual | Operação em circuito fechado | Principal efeito financeiro |
|---|---|---|---|
| Espessura e gramatura | Correção após a deriva ser detectada | Correção contínua do sinal do medidor | Menos sucata, menos downgrade, medidores mais vendáveis |
| Pressão de fusão e velocidade da rosca | Ajustes em busca de oscilações de pressão | Pressão mantida como variável controlada | Dimensões estáveis, menos rejeições iniciais |
| Tensão da teia | Folga ou estiramento visível em velocidades mais altas | Tensão mantida pelo dançarino ou feedback da célula de carga | Menos rugas, melhor adesão, menos quebras |
| Zoneamento de temperatura | As leituras variam conforme as condições ambientais mudam | Controle PID em cada zona | Acabamento superficial consistente em todos os turnos |
| Mudança de receita | Valores ajustados manualmente, vários medidores de teste | Parâmetros armazenados recuperados em uma única etapa | Menor tempo de inatividade entre classes de produtos |
Uma maneira simples de dimensionar o gasto é medir a taxa de sucata e a taxa de rebaixamento durante um mês e, em seguida, estimar quanto de cada uma é causada pela variação de espessura, tensão ou temperatura. A automação que elimina metade dessa variação geralmente rende bem em dois anos em uma linha operando em dois ou três turnos.
Combinando o nível de automação com o produto que você fabrica
Diferentes produtos de extrusão e laminação priorizam diferentes loops. Um pacote de controle ideal para um material pode ser superdimensionado ou simplesmente direcionado para a variável errada para outro.
Linhas de CFRT e compósitos termoplásticos
Nas linhas termoplásticas reforçadas com fibra contínua à base de PET ou PP, a extrusora deve plastificar o polímero e impregnar a mecha de fibra em uma única passagem. A estabilidade da pressão de fusão e a temperatura de impregnação decidem se a fita está totalmente molhada, enquanto a tensão da mecha decide se a fibra permanece onde foi colocada. A automação aqui consiste principalmente em manter três variáveis estáveis ao mesmo tempo que a velocidade da linha aumenta e em registrá-las para que um cliente possa ver a janela do processo por trás de um rolo entregue.
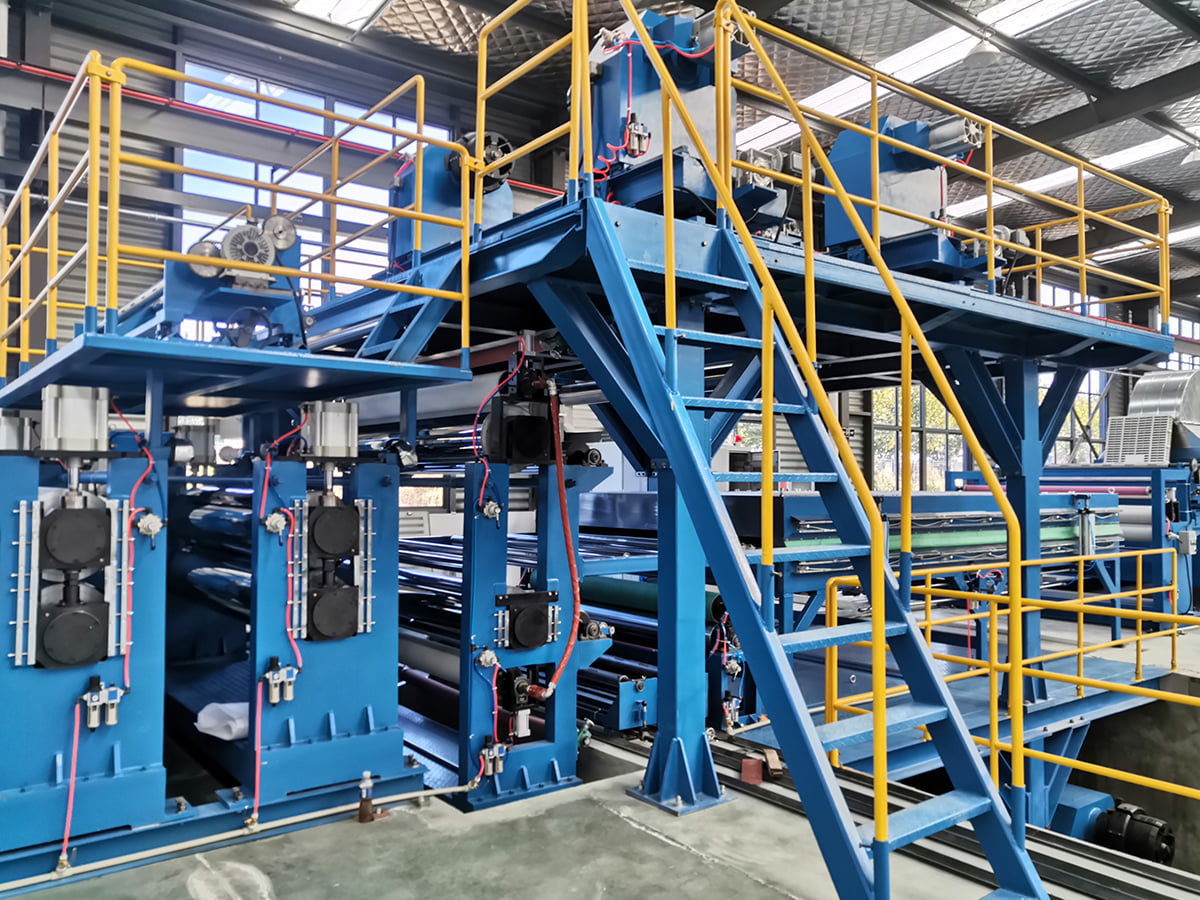
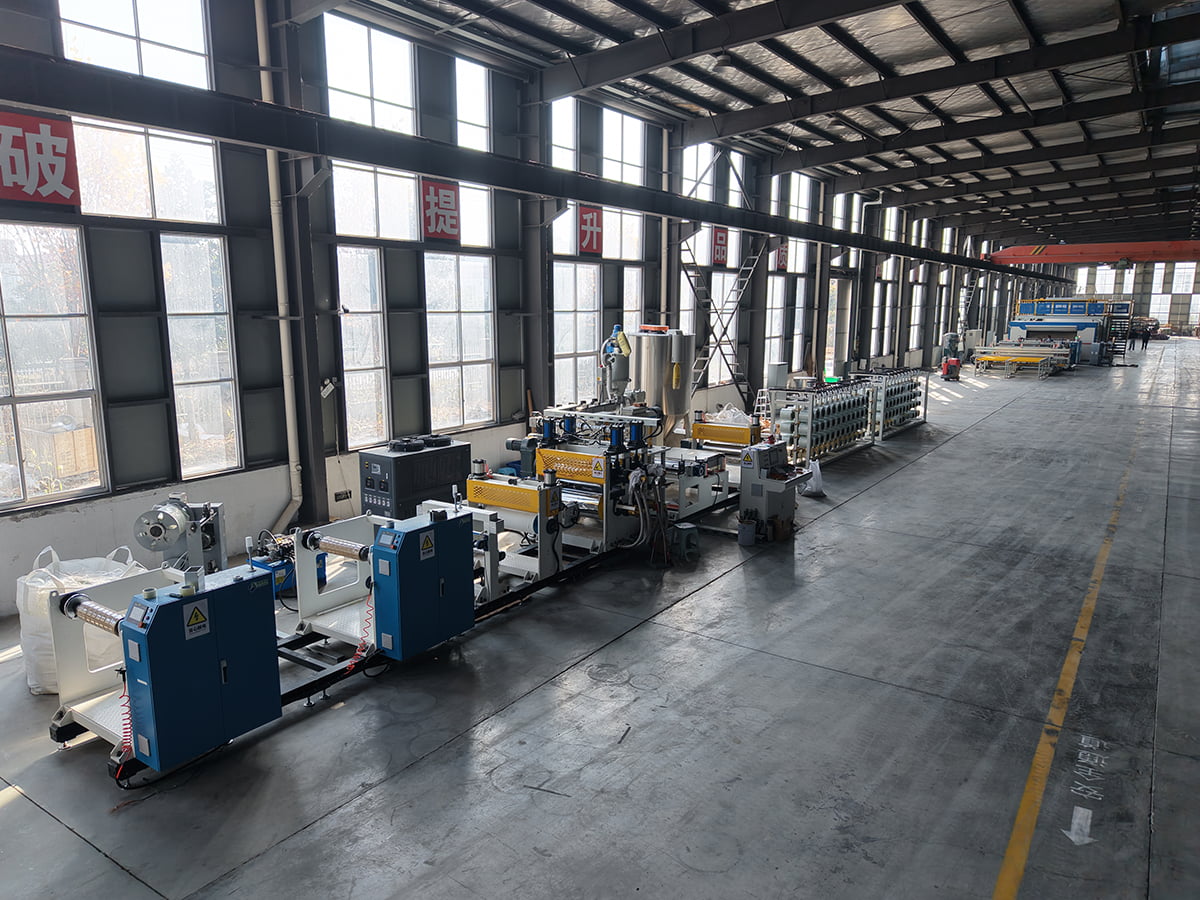 Linha de produção de material compósito PET/PP CFRT Revise esta linha de produção OEM PET/PP CFRT para termoplástico reforçado com fibra contínua, onde a pressão de fusão estável, a temperatura de impregnação e a tensão da mecha suportam uma saída de fita consistente. Ver Produto →
Linhas de pisos SPC e laminados de PVC
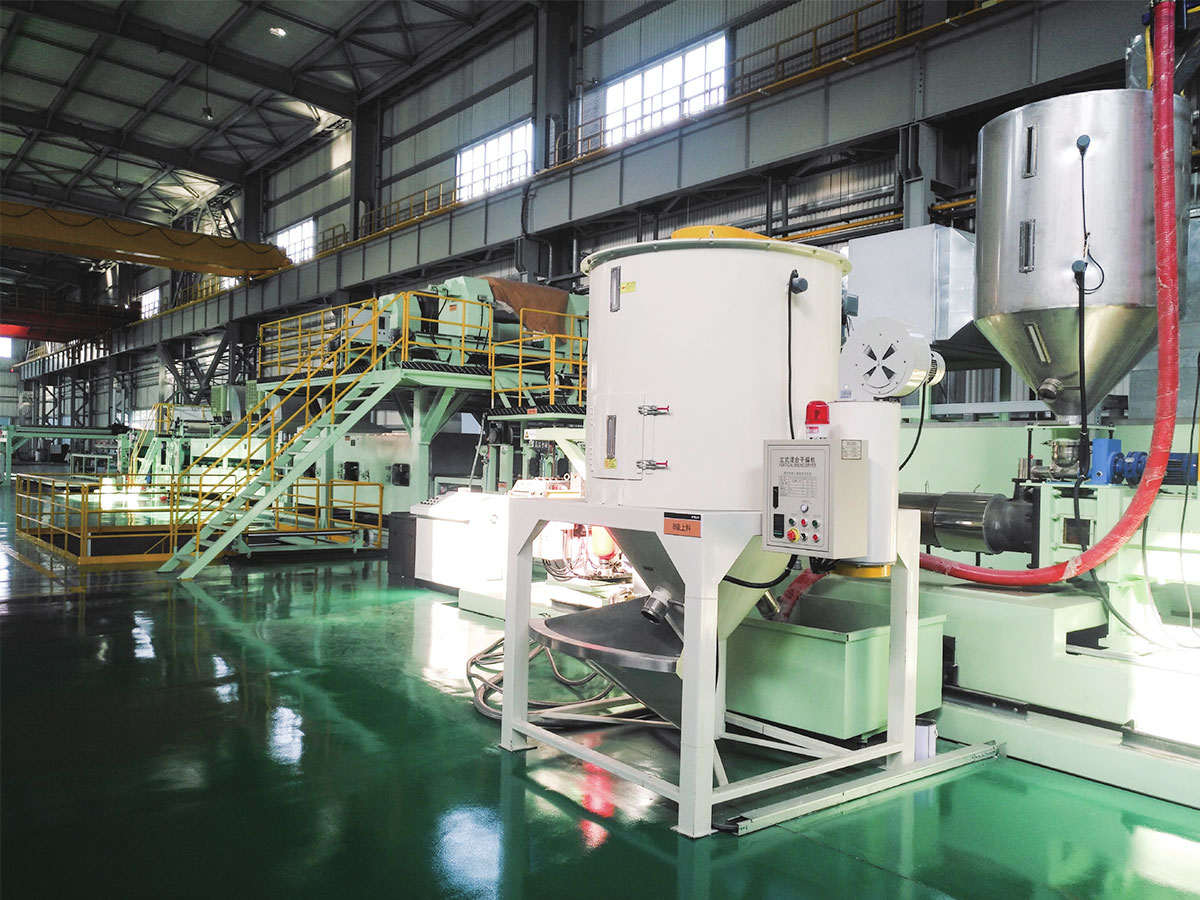
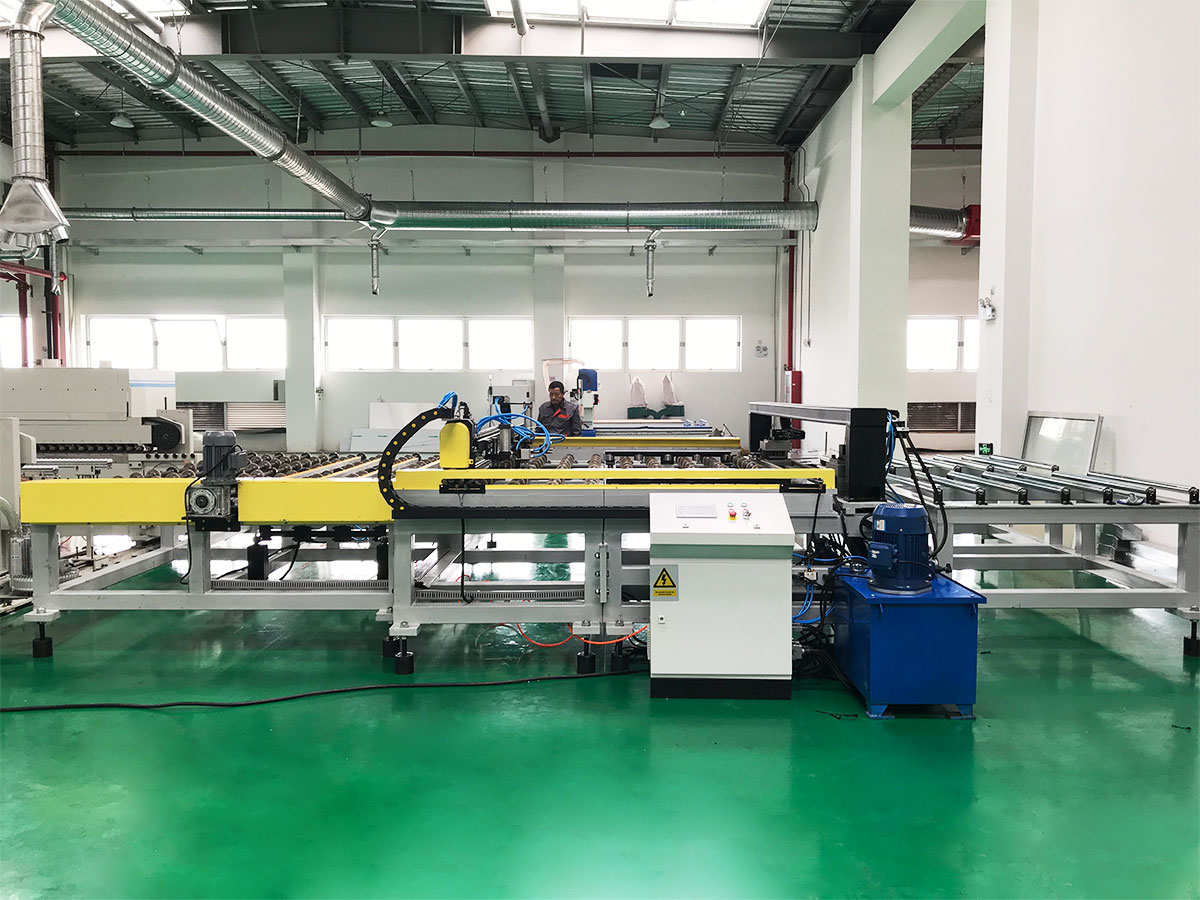
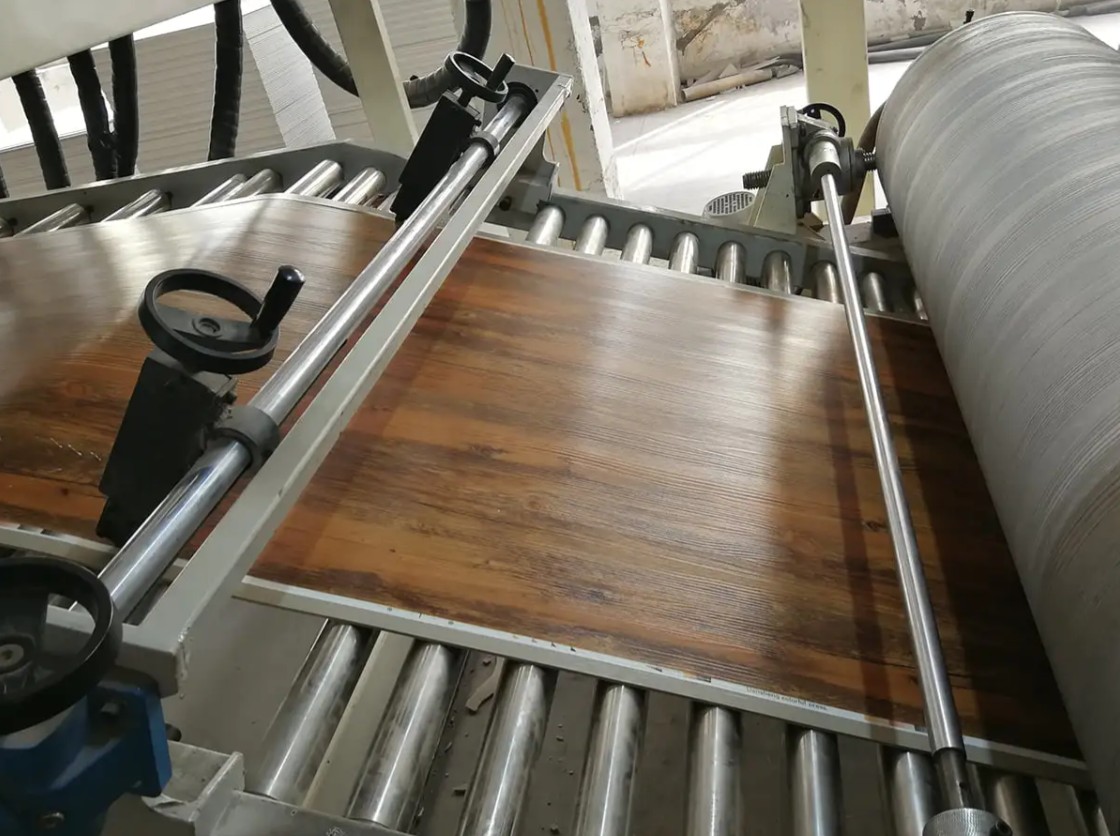
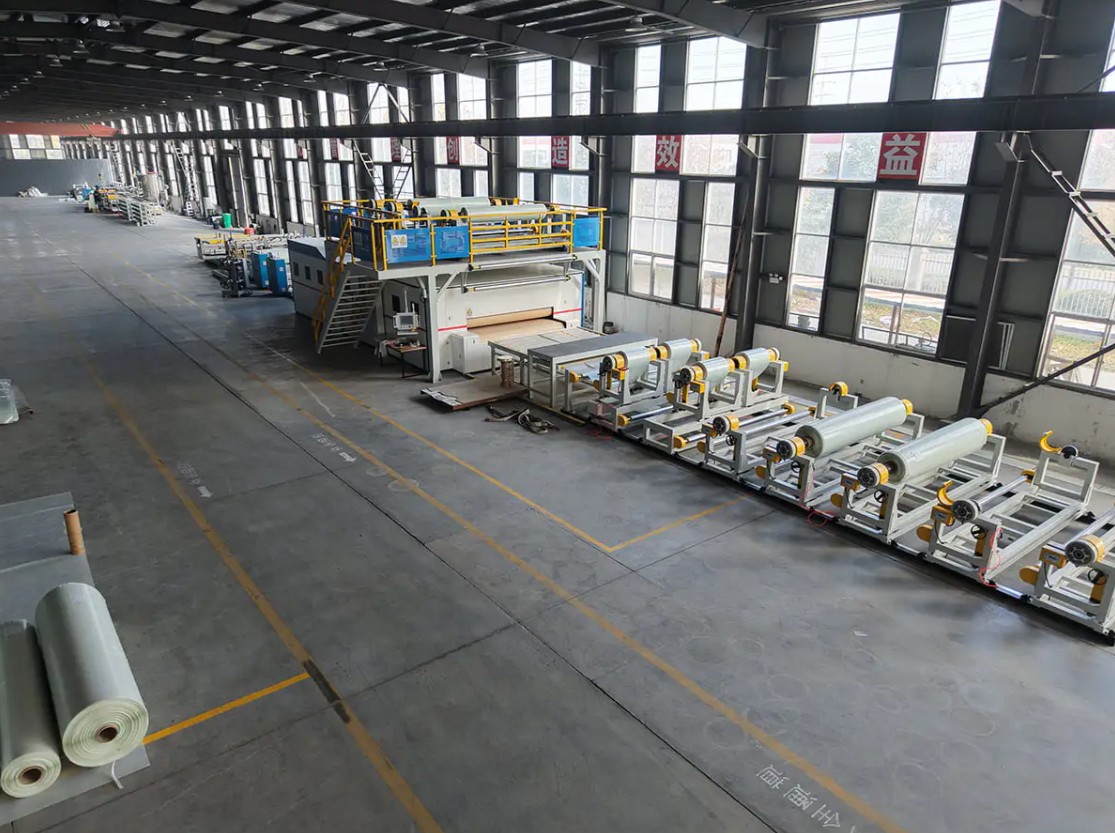
A produção de pranchas SPC combina uma extrusora com uma calandra e uma seção de laminação. O controle de espessura começa na matriz, mas termina na folga do rolo, e os dois precisam ser ajustados juntos. A variação de densidade, a profundidade de gravação e a temperatura de laminação são as fontes habituais de reclamações dos compradores de pisos, portanto, a automação útil é do tipo que mantém a folga do rolo e a temperatura do laminador sob controle de circuito fechado, em vez de em um volante. Os compradores que planejam uma nova linha podem revisar a sequência básica do processo nesta visão geral de uma linha de produção de painéis laminados de PVC antes de chegar a um acordo sobre o escopo do controle.
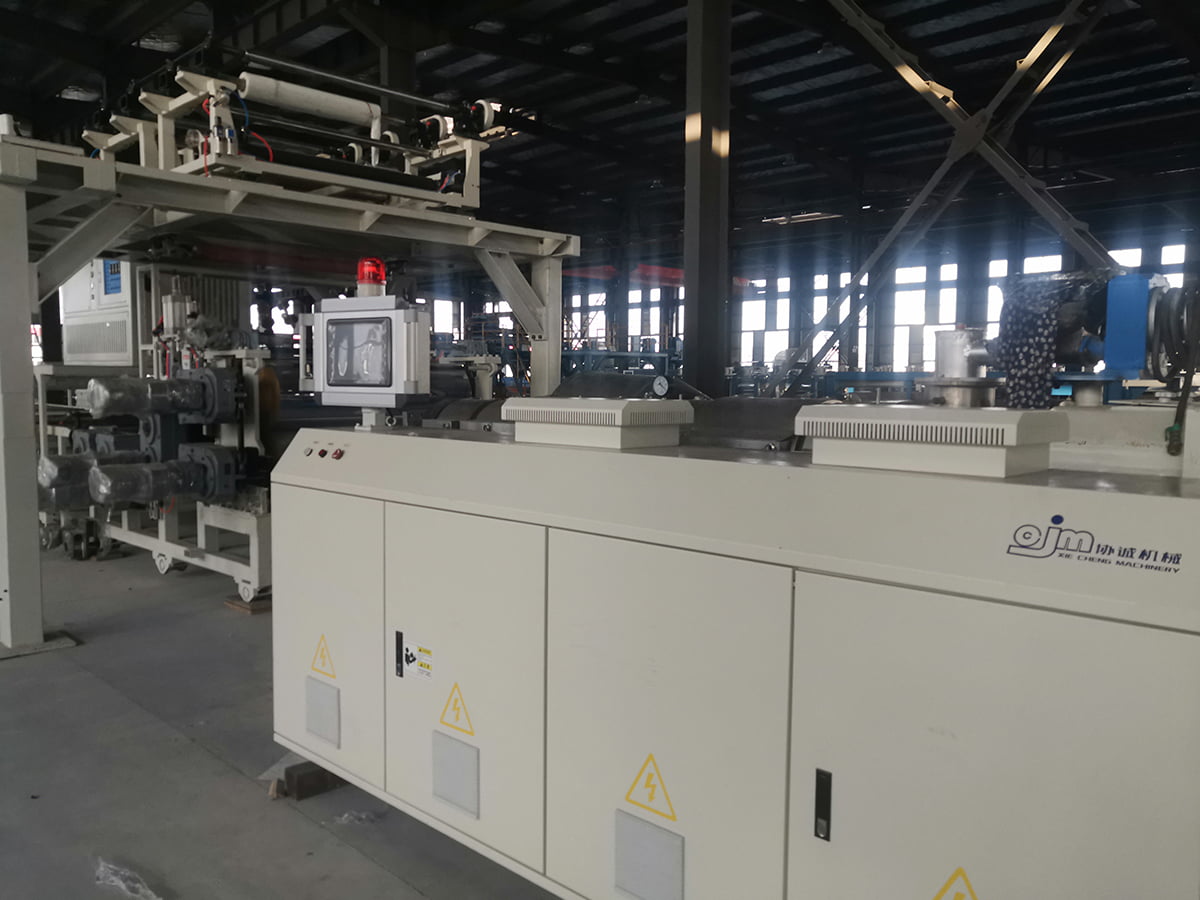 Linha de produção de pisos OEM PVC/WPC/SPC Revise esta linha de piso OEM SPC para extrusão, calandragem, laminação e gravação integradas, com precisão de espessura de base de ±0,1 mm e controle PLC/HMI. Ver Produto →
Linhas de revestimento de couro PVC e PU
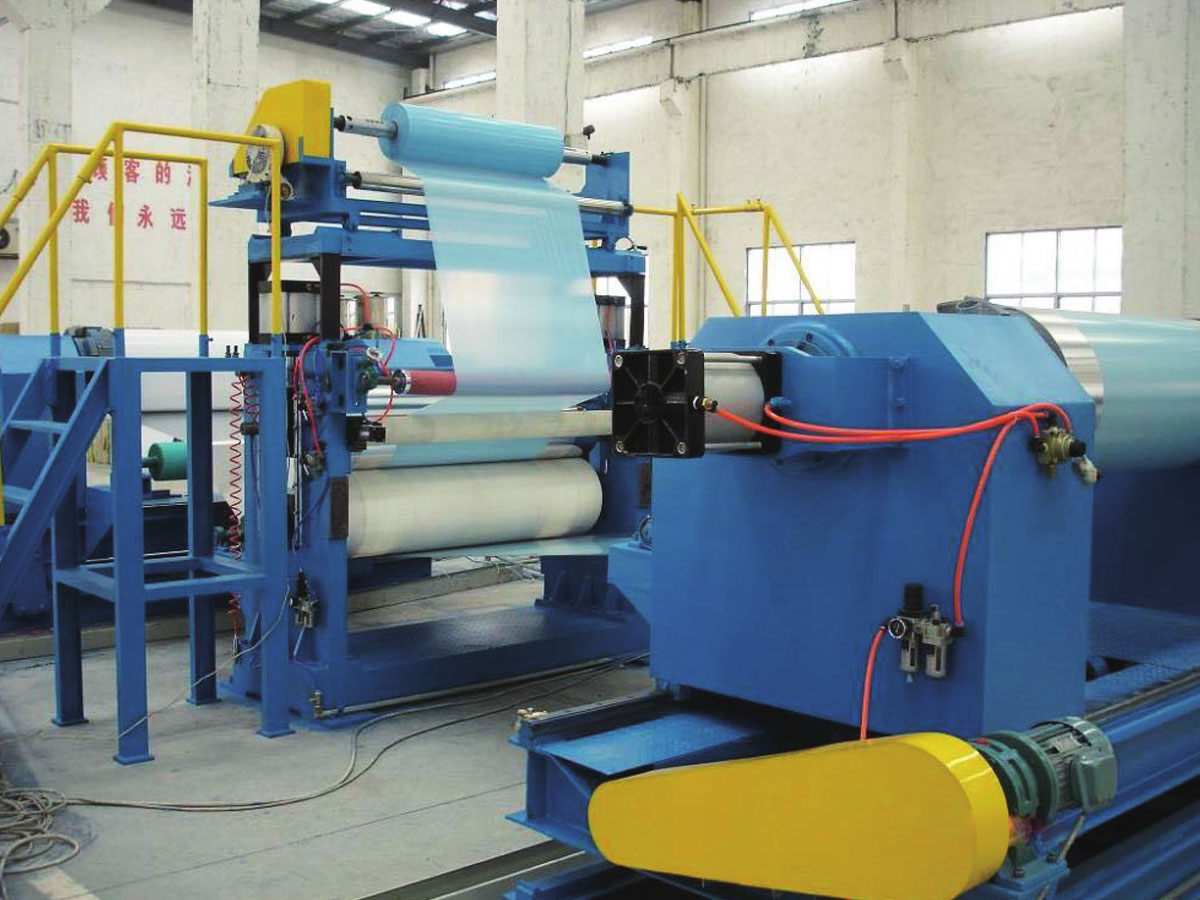
As linhas de revestimento e gravação em relevo dependem do peso do revestimento e da temperatura do rolo. Uma cabeça de revestimento que varia alguns gramas por metro quadrado produz diferenças de tonalidade visíveis após a gravação, e a liberação da tensão do papel que se desloca produz erro de registro. Peso do revestimento em circuito fechado, temperatura do rolo de estampagem e controle de tensão multizona são os três itens nos quais vale a pena insistir.
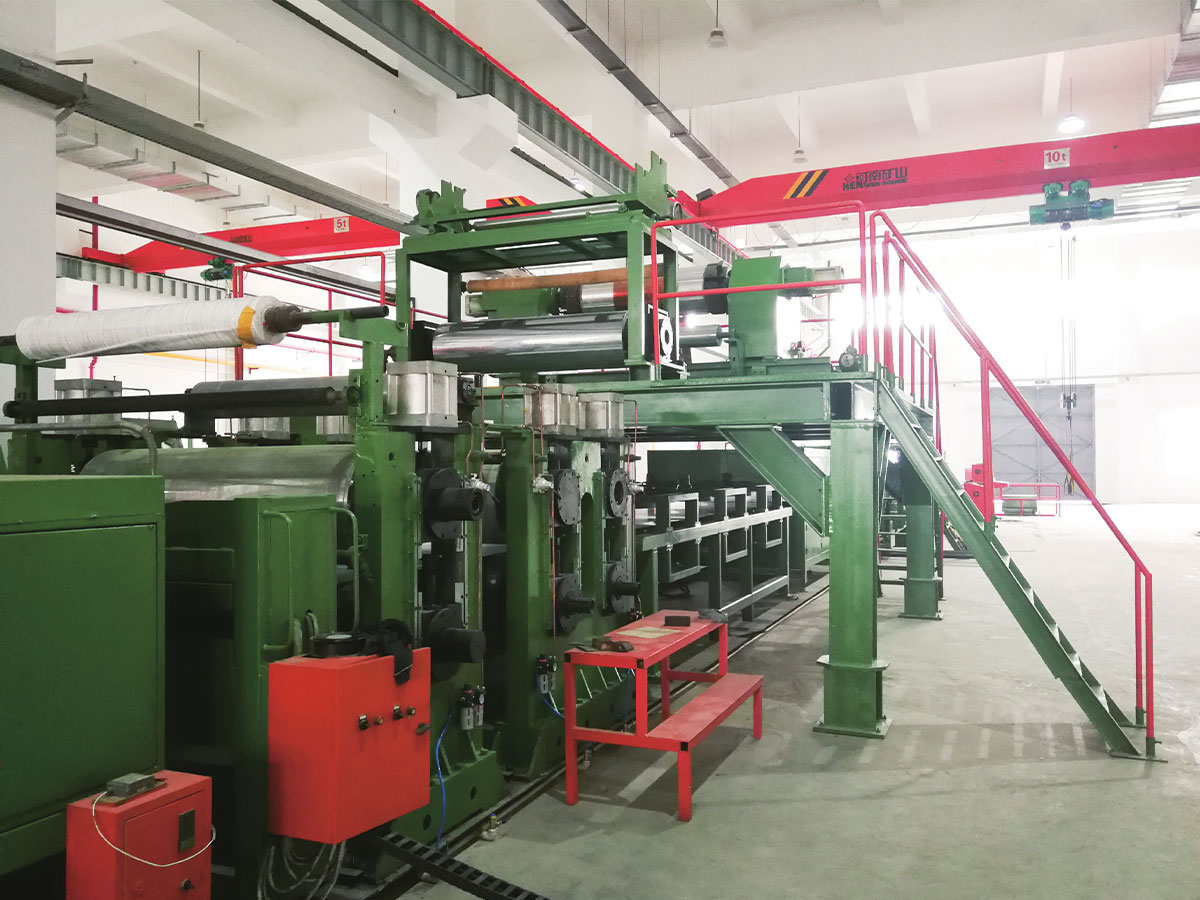
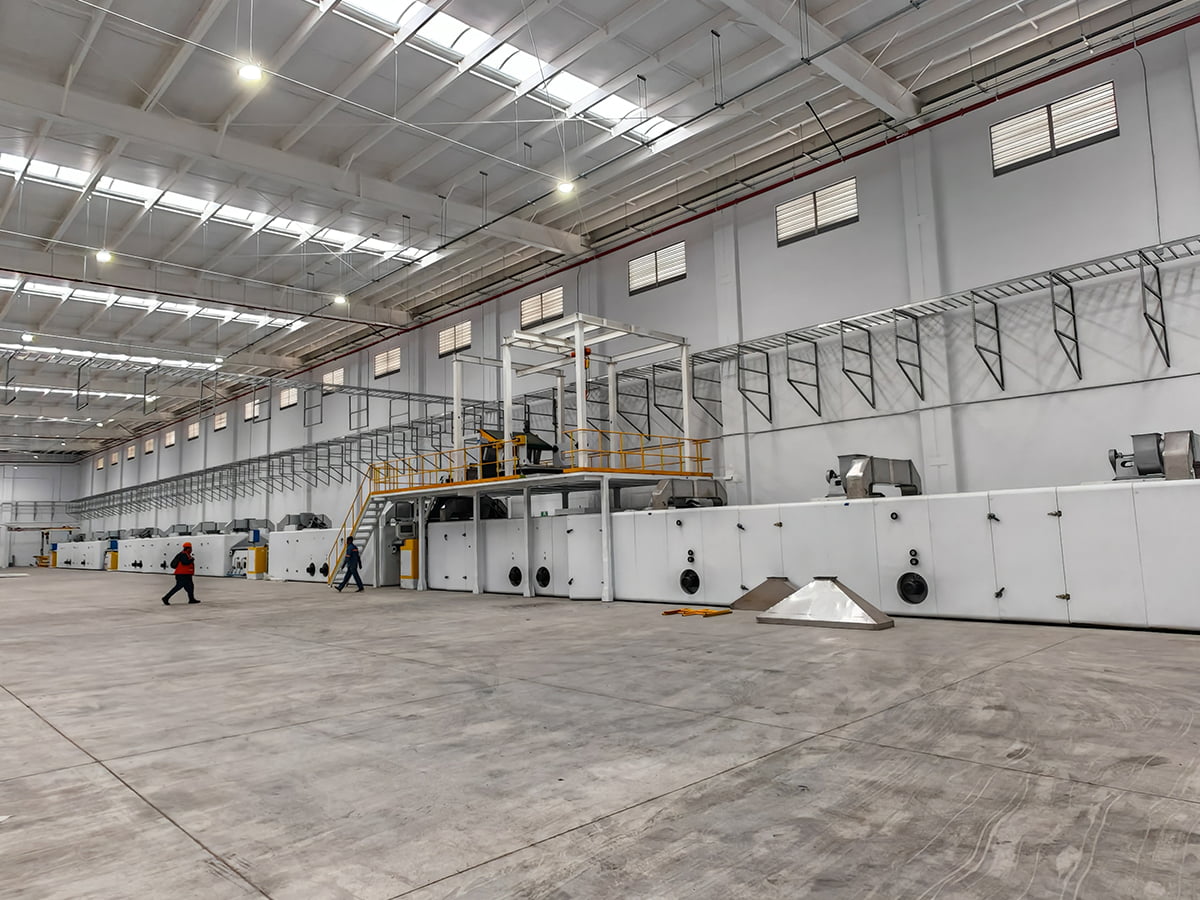 Linha de gravação e revestimento de couro OEM PVC/PU Revise esta linha de revestimento e gravação de couro OEM PVC/PU; o peso do revestimento, a temperatura do rolo de gravação e o controle de tensão multizona são essenciais para uma produção consistente. Ver Produto →
Linhas de painéis compostos de metal e linhas de revestimento de bobinas
Estas linhas laminam em vez de extrusar, mas a arquitetura de controle é a mesma: temperatura do rolo de laminação, tensão do filme adesivo, velocidade da linha e sincronização de retirada. Como o resultado geralmente é um painel resistente ao fogo, a rastreabilidade é tão importante quanto a tolerância. Um registro registrado de temperatura, velocidade e tensão por bobina é frequentemente a diferença entre ser aprovado ou reprovado em uma auditoria do cliente.
O que escrever em um contrato de compra
A maioria das disputas sobre automação vem de uma especificação que nomeia uma marca de controlador e nada mais. Vale a pena definir esses itens por escrito antes de fazer um pedido:
- Variáveis controladas e sensores: quais loops são fechados, com qual tipo de sensor, alcance e precisão.
- Tolerâncias de aceitação: a espessura, o peso do revestimento ou a faixa de tensão que a linha deve suportar durante uma corrida testemunhada, a uma velocidade e material determinados.
- Material de demonstração e duração: quantos metros, durante quantas horas, com que sequência de arranque e mudança.
- Gerenciamento de receitas: quantos produtos podem ser armazenados, quem pode editar parâmetros e se as alterações são registradas.
- Saída de dados: o formato dos registros de produção e se eles podem ser exportados para auditoria do cliente.
- Abertura do controlador: se o programa, as telas HMI e a lista de peças de reposição são entregues e se a integração de terceiros é permitida.
- Acesso remoto e termos de serviço, incluindo tempos de resposta e peças de reposição fornecidas com a linha.
Erros de integração que custam meses
- Automatizando a extrusora, mas deixando o transporte manual, de modo que o circuito fechado combata uma seção descontrolada a jusante.
- Dimensionar o medidor para a faixa de inicialização em vez da faixa de operação, o que limita a resolução exatamente quando ela é necessária.
- Ignorando a condição mecânica: um parafuso desgastado ou uma corrente de transmissão frouxa não podem ser corrigidos por um software melhor.
- Escolher um controlador que a equipe de manutenção local não possa atender ou aceitar um programa bloqueado sem documentação.
- Comissionamento apenas em um tipo de produto e, em seguida, constatação de que o próximo tipo precisa de uma faixa de controle que os sensores não conseguem cobrir.
A automação não termina no gabinete de controle
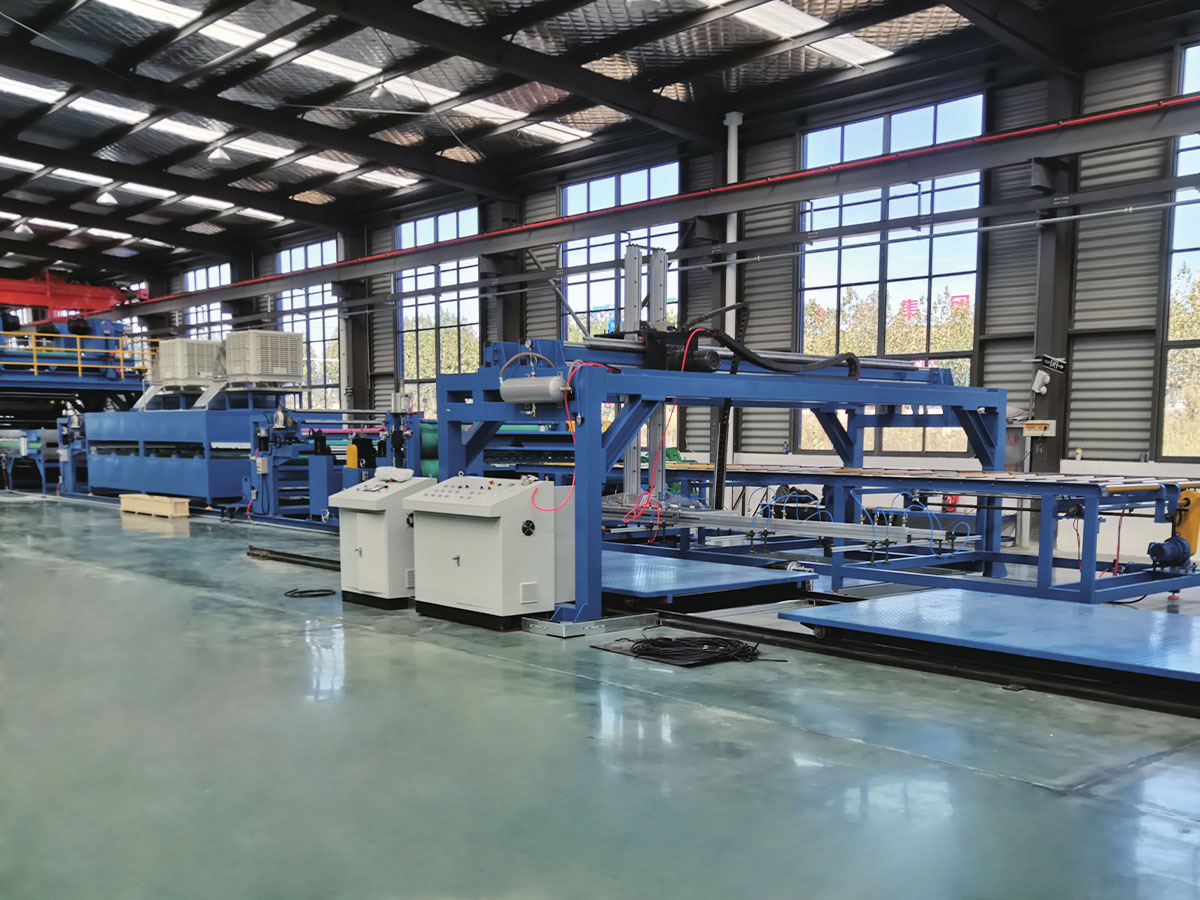
Qualquer que seja o pacote de controle, uma linha só permanece produtiva se o lado mecânico, as peças sobressalentes e o conhecimento do processo permanecerem disponíveis, e é aí que a escolha do fornecedor é tão importante quanto o hardware. A JiangSu XieCheng Intelligent Equipment constrói linhas de compósitos e revestimentos a partir de sua base na Zona de Desenvolvimento Econômico de Jinhu, Huai'an, Jiangsu. Sua linha vai desde equipamentos de painéis compostos de metal A2 e B1 e linhas de revestimento de bobinas de metal até CFRT, pisos SPC e linhas de couro PVC/PU, além de equipamentos não padronizados para processos que máquinas padrão não podem cobrir. O grupo por trás dele opera um centro provincial de pesquisa de tecnologia de engenharia para painéis compostos de alumínio à prova de fogo de grau A2 e seus equipamentos de produção, e sua linha de produção de painéis compostos de alumínio A2 foi reconhecida como um primeiro conjunto de equipamentos importantes em nível provincial. A empresa também fornece bobinas com núcleo à prova de fogo A2, bobinas de alumínio revestido e filmes adesivos de polímero, o que é importante quando uma nova linha precisa de matérias-primas adequadas em vez de uma busca por tentativa e erro.
Após a entrega, o suporte é dividido entre diagnóstico remoto, serviço no local e fornecimento de peças de reposição. Antes de especificar uma linha, vale a pena enviar a especificação do produto, a velocidade alvo e a faixa de tolerância exigida ao fornecedor do equipamento e solicitar um escopo de controle que corresponda a eles, pois essa conversa costuma revelar mais do que qualquer folheto. Você pode iniciá-lo através de nossa página de contato.