
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

O filme soprado por extrusão é o método dominante para a produção de filmes plásticos usados em embalagens, agricultura e aplicações industriais. O processo é favorecido porque cria um filme tubular contínuo com direção de máquina equilibrada e resistência na direção transversal, boa selabilidade e clareza óptica. Se você estiver especificando uma linha de filme soprado ou planejando operações de conversão posteriores, compreender a mecânica central, as configurações do equipamento e o comportamento do material o ajudará a evitar incompatibilidades dispendiosas. Este artigo explica como funciona a extrusão de filme soprado, quais variáveis são importantes e como a laminação posterior pode estender o desempenho do filme.
Como funciona o filme soprado por extrusão
A extrusão do filme soprado começa com pellets de polímero alimentados em um funil. Um parafuso giratório dentro de um barril aquecido derrete, mistura e transporta o polímero. O fundido passa por um filtro para remover contaminantes e depois entra em uma matriz anular (circular). À medida que o fundido sai da matriz, ele forma um tubo de parede espessa. O ar é introduzido através do centro da matriz, inflando o tubo até formar uma bolha. A bolha é resfriada por um anel de ar enquanto é puxada para cima. Na parte superior, os rolos desmontáveis achatam a bolha em um filme plano, que é então enrolado em rolos.
- Alimentação e fusão: Os pellets entram na extrusora; o calor e o cisalhamento os convertem em um fundido homogêneo.
- Filtração: Um pacote de tela ou filtro contínuo remove géis e partículas estranhas.
- Extrusão da matriz: O fundido flui através de um mandril espiral ou matriz semelhante para formar um tubo uniforme.
- Inflação da bolha: A pressão interna do ar expande o tubo; o anel de ar externo o resfria.
- Colapso e enrolamento: Os rolos-guia colapsam a bolha; o filme é cortado, se necessário, e enrolado.
A taxa de expansão (BUR), a relação entre o diâmetro final da bolha e o diâmetro da matriz, normalmente varia de 1,5 a 4,0. A altura da linha de gelo, onde o filme se solidifica, influencia a cristalinidade e as propriedades ópticas. Essas duas variáveis são ajustadas para equilibrar força, neblina e produção.
Configurações comuns de filme soprado
As linhas de camada única continuam econômicas para filmes simples, mas a coextrusão multicamadas tornou-se padrão para aplicações exigentes. A tabela abaixo resume configurações típicas.
| Configuração | Estrutura de Camada Típica | Benefícios Primários |
|---|---|---|
| Monocamada | Uma extrusora | Menor custo, operação simples, adequado para sacos e liners de uso geral |
| ABA (três camadas) | Duas extrusoras, uma compartilhada | Maior resistência e barreira com menor custo de material; camadas externas podem ser de resina virgem |
| Cinco camadas | Três a cinco extrusoras | Controle preciso de camadas de barreira, vedação e resistência; usado para embalagens de alimentos e filmes médicos |
| Mini filme soprado | Compacto simples ou multicamada | Produção laboratorial e de pequenos lotes; troca rápida para testes de materiais |
A escolha de uma configuração depende da barreira necessária, da rigidez, do comportamento de vedação e do orçamento. Mais camadas adicionam flexibilidade, mas também complexidade no projeto da matriz, controle do anel de ar e manutenção.
Materiais Utilizados na Extrusão de Filme Soprado
A seleção da resina determina o desempenho do filme mais do que qualquer outro fator. As notas comuns incluem:
- LDPE: boa resistência à fusão, fácil processamento, clareza moderada.
- LLDPE: maior tenacidade e resistência à perfuração; frequentemente misturado com LDPE.
- PEAD: alta rigidez e barreira contra umidade; usado para filmes finos e sacos.
- mLLDPE: resistência e selabilidade superiores em espessuras mais baixas.
- EVA: maior flexibilidade e vedação em baixas temperaturas.
- Copolímeros de ionômeros e especiais: excelente resistência a óleos e graxas para embalagens de alimentos.
Aditivos como agentes deslizantes, antibloqueio e antioxidantes são frequentemente compostos na resina para controlar o atrito, o bloqueio e a degradação. Para filmes multicamadas, cada camada pode usar uma resina diferente para atingir o equilíbrio de propriedades desejado.
Variáveis críticas do processo que afetam a qualidade do filme
Os operadores ajustam diversas variáveis para manter a qualidade consistente do filme. Pequenos desvios podem causar variação de espessura, géis ou rugas.
- Taxa de explosão (BUR): Uma BUR mais alta aumenta a resistência transversal, mas pode reduzir a estabilidade da bolha.
- Altura da linha de gelo (FLH): A FLH inferior melhora a clareza, mas pode reduzir a resistência ao rasgo.
- Taxa de resfriamento: O resfriamento mais rápido reduz a cristalinidade, melhorando a resistência e a transparência.
- Velocidade de decolagem: Equilibra a saída com a espessura desejada; muito alto pode causar ressonância de tração.
- Folga e temperatura da matriz: Afetam a pressão de fusão e a uniformidade do filme.
- Resfriamento de bolha interna (IBC): Aumenta a produção e estabiliza a bolha para linhas de alta velocidade.
Monitorar a espessura com um scanner e ajustar a geometria do anel de ar são práticas padrão nas linhas modernas. Sem controle de circuito fechado, a variação de espessura pode exceder mais ou menos dez por cento, desperdiçando resina e causando problemas de conversão posterior.
Aplicações de filme soprado
O filme soprado é usado em muitas indústrias porque pode ser adaptado para diferentes requisitos de espessura, clareza e resistência.
- Embalagem: sacolas, liners, embalagens para alimentos, filmes laminados.
- Agricultura: filmes de estufa, sacos de silagem, filmes mulch.
- Médico: filmes de barreira estéreis, bolsas intravenosas.
- Construção: barreiras de vapor, recintos temporários.
- Industrial: filmes de proteção de superfície, filme stretch.
Muitos desses aplicativos exigem etapas adicionais de conversão. Impressão, corte e laminação transformam um filme soprado básico em uma estrutura de embalagem de alto desempenho.
Do filme soprado à laminação e revestimento
O filme soprado geralmente serve como substrato ou camada de vedação em uma estrutura multicamadas. Para adicionar propriedades de barreira, qualidade de impressão ou resistência mecânica, os conversores laminam o filme com outros materiais. São usados adesivos à base de solvente, sem solvente e à base de água, mas a laminação PUR (reativa ao poliuretano) tem ganhado atenção por seu desempenho e menor impacto ambiental.
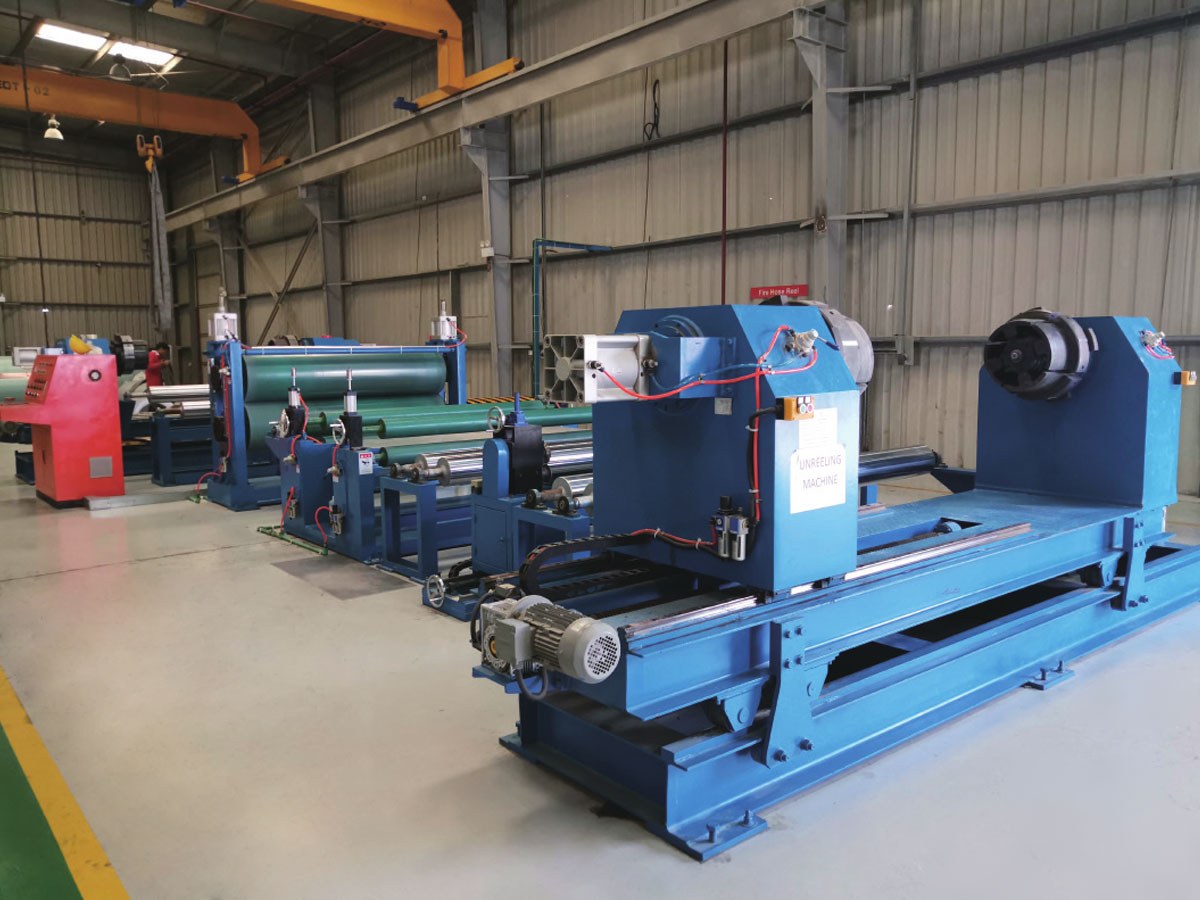
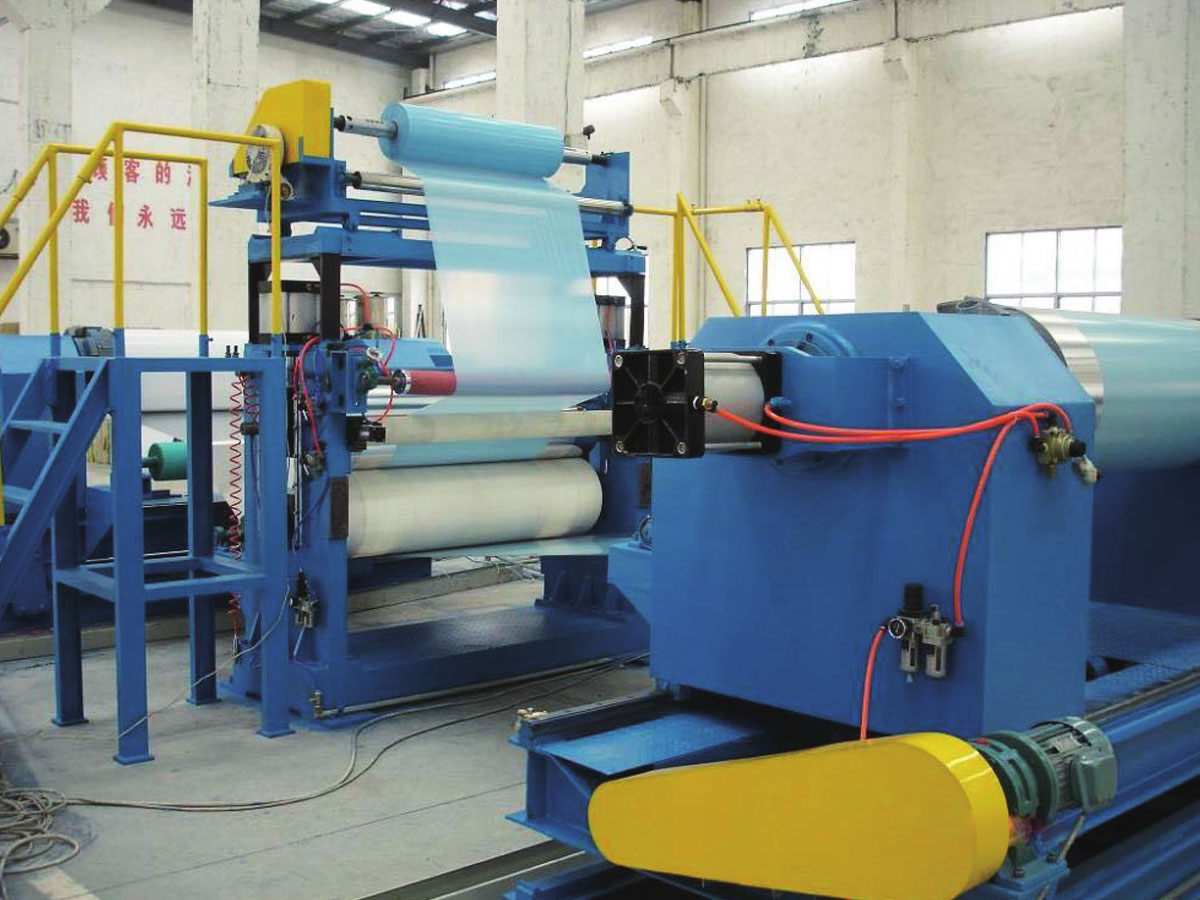
Se sua operação passar da produção de filmes para embalagens flexíveis, você poderá precisar de uma linha de PUR e de laminação de filmes. Estas linhas combinam desenrolamento, aplicação de adesivo, secagem ou cura e rebobinamento em um processo contínuo.
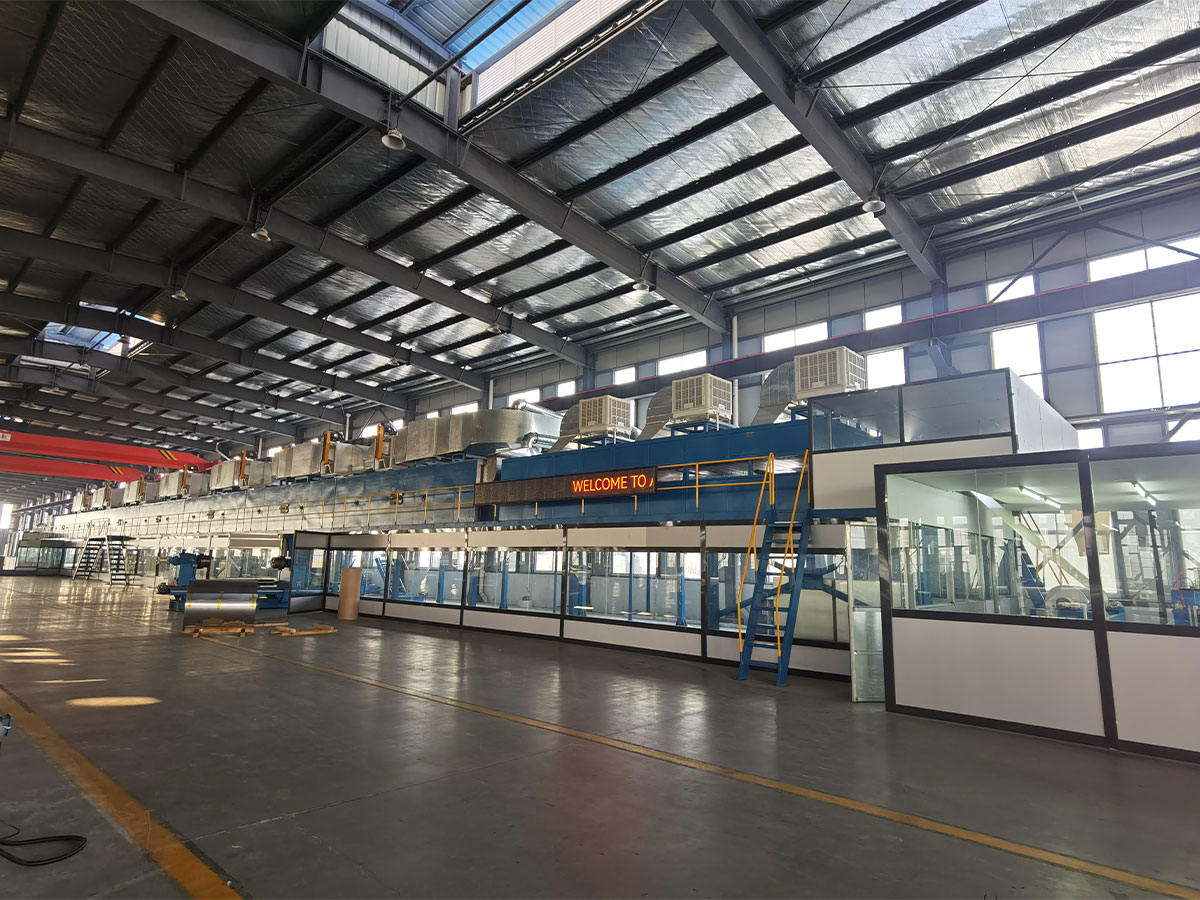
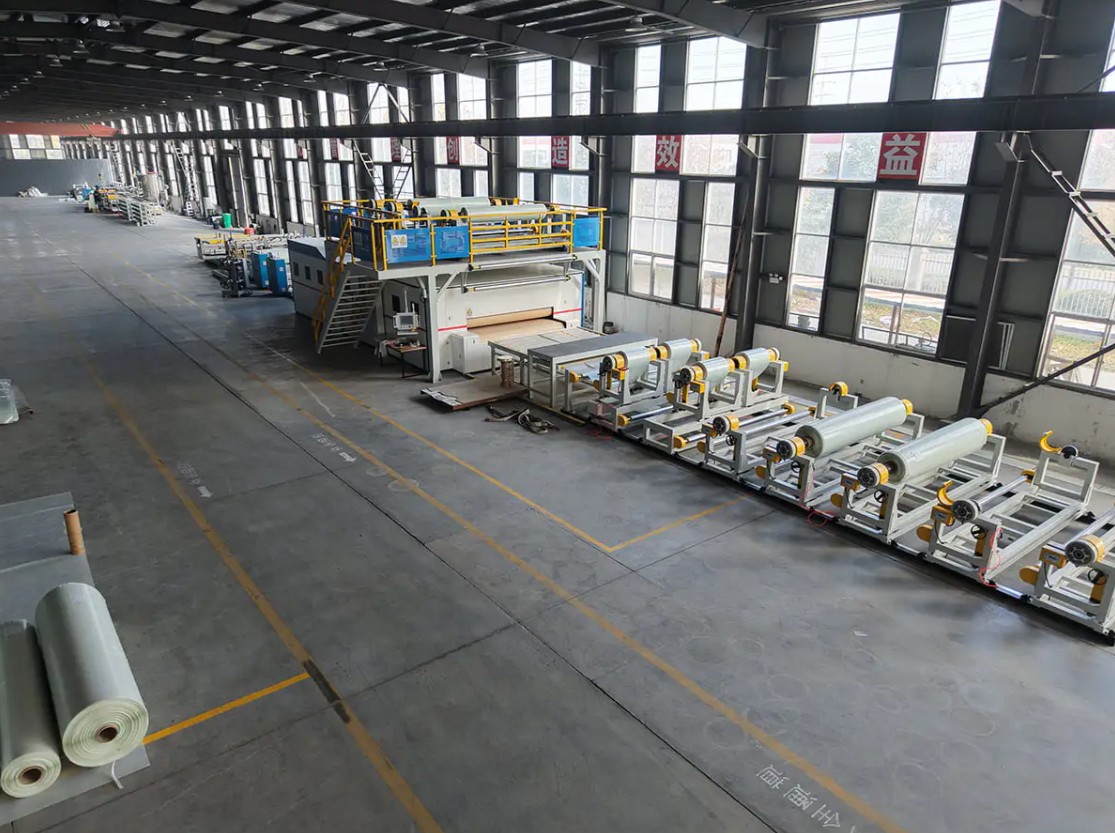
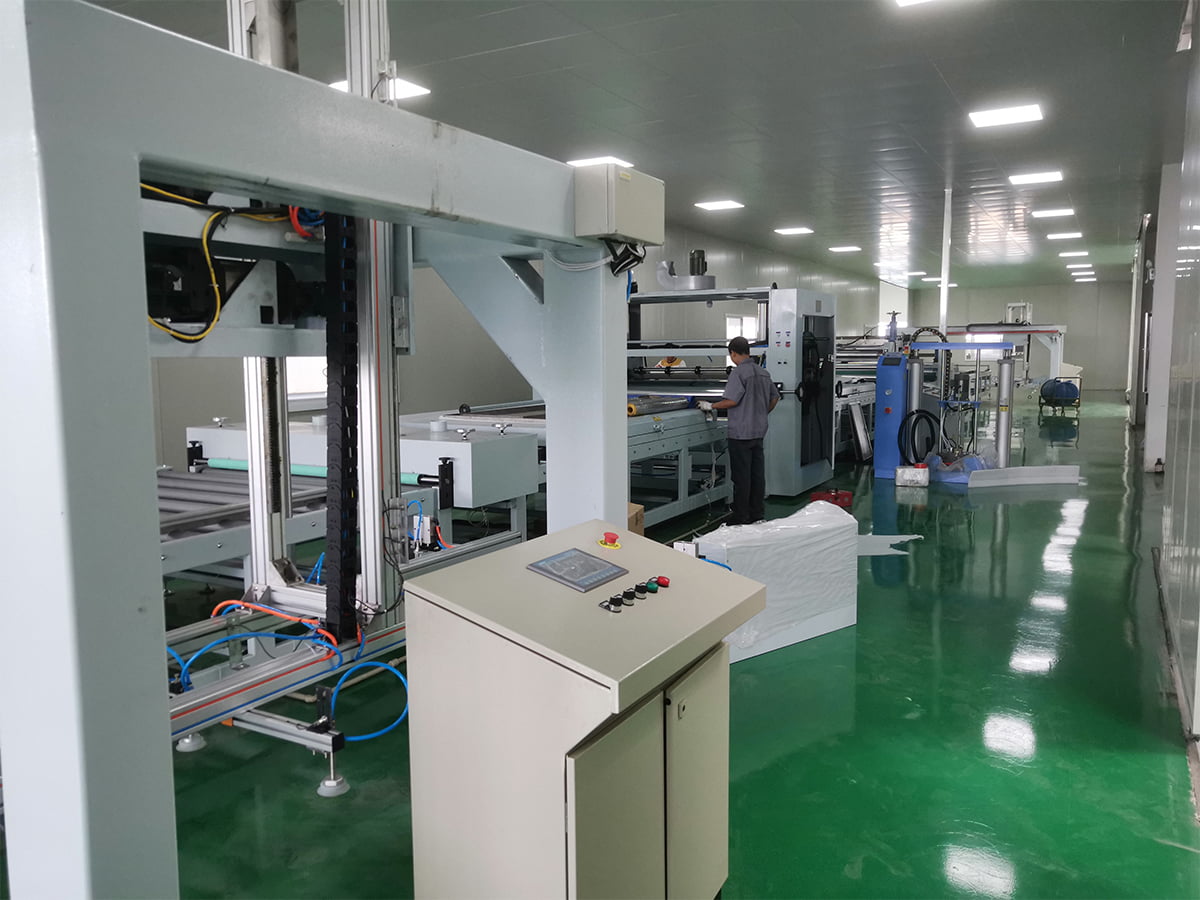 Linha de revestimento e laminação de filme PUR Para laminação de filme de painel durável, esta linha PUR utiliza adesivo de cura por umidade para unir filmes decorativos, protetores ou funcionais a metal, plástico, madeira ou vidro. Ver Produto →
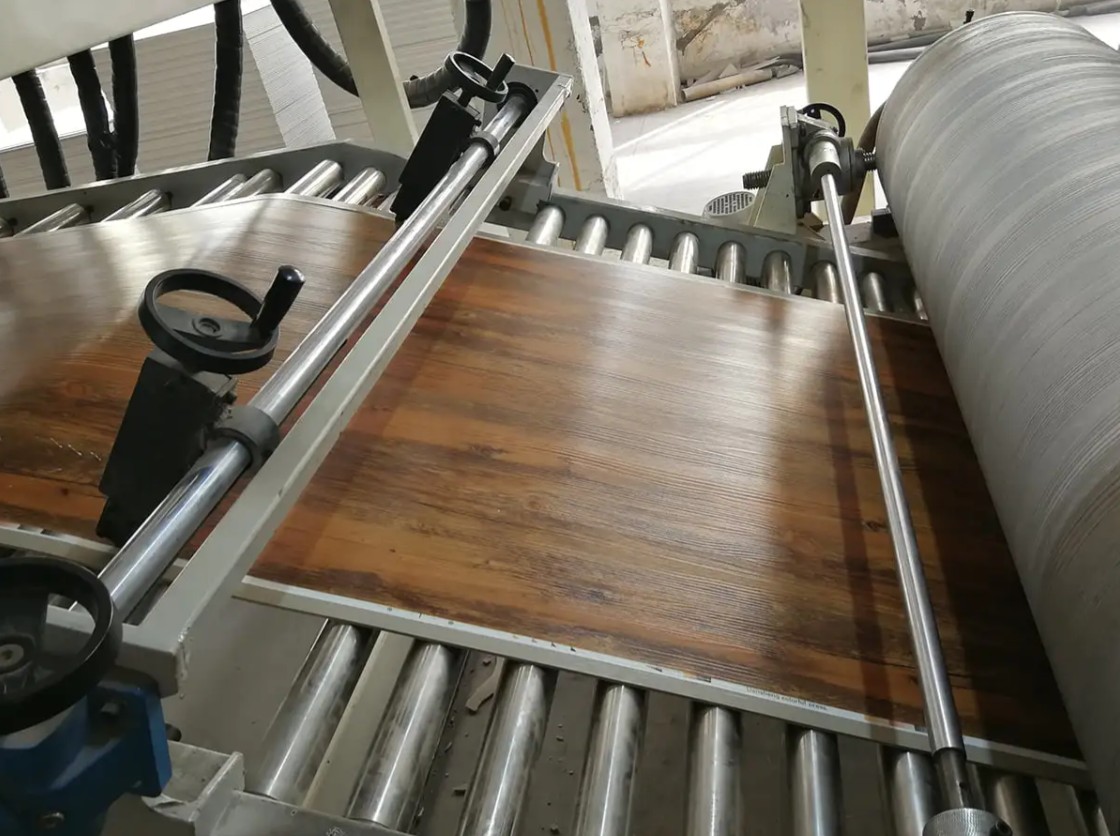
Para estruturas mais simples, uma linha de produção de laminação de filme dedicada pode unir dois ou mais filmes com calor, adesivo ou revestimento por extrusão. A escolha depende do tipo de adesivo, velocidade e largura do substrato.
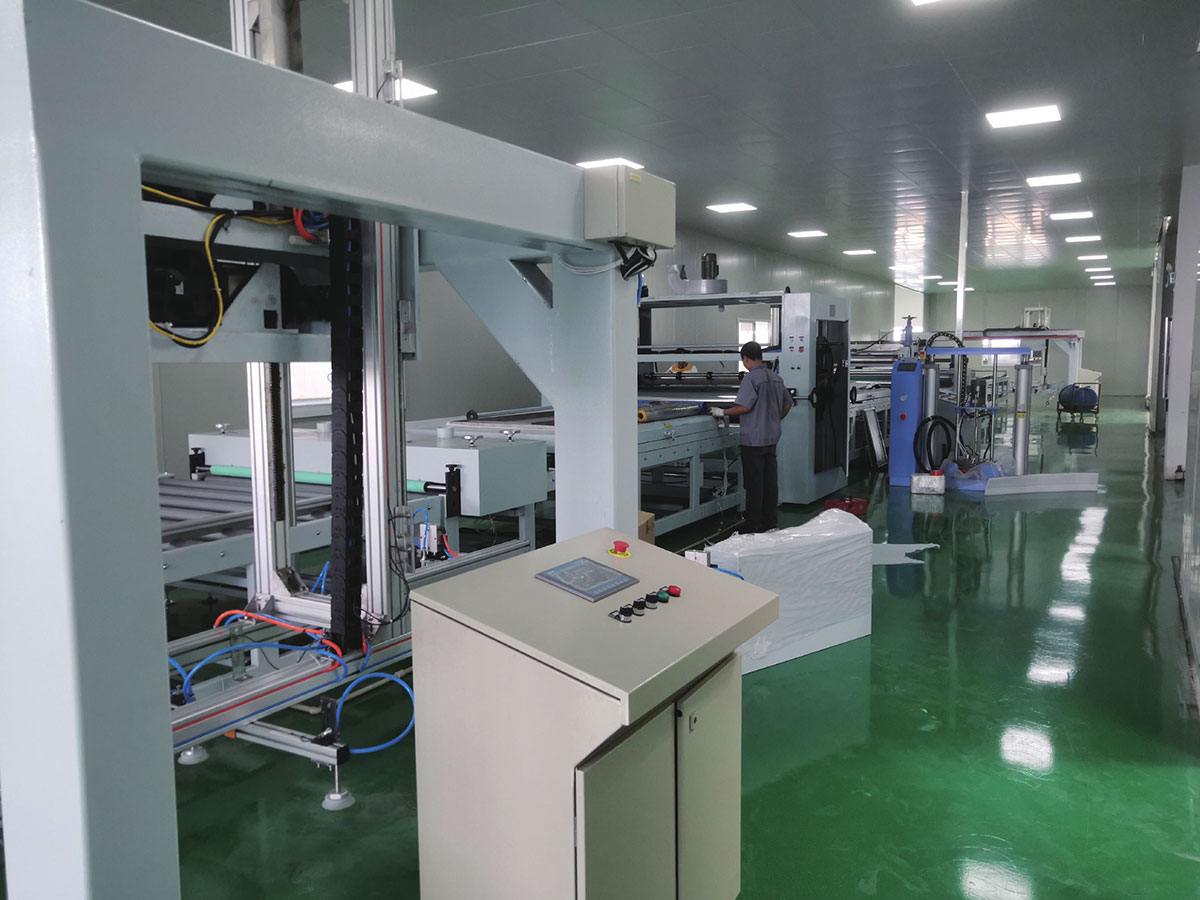
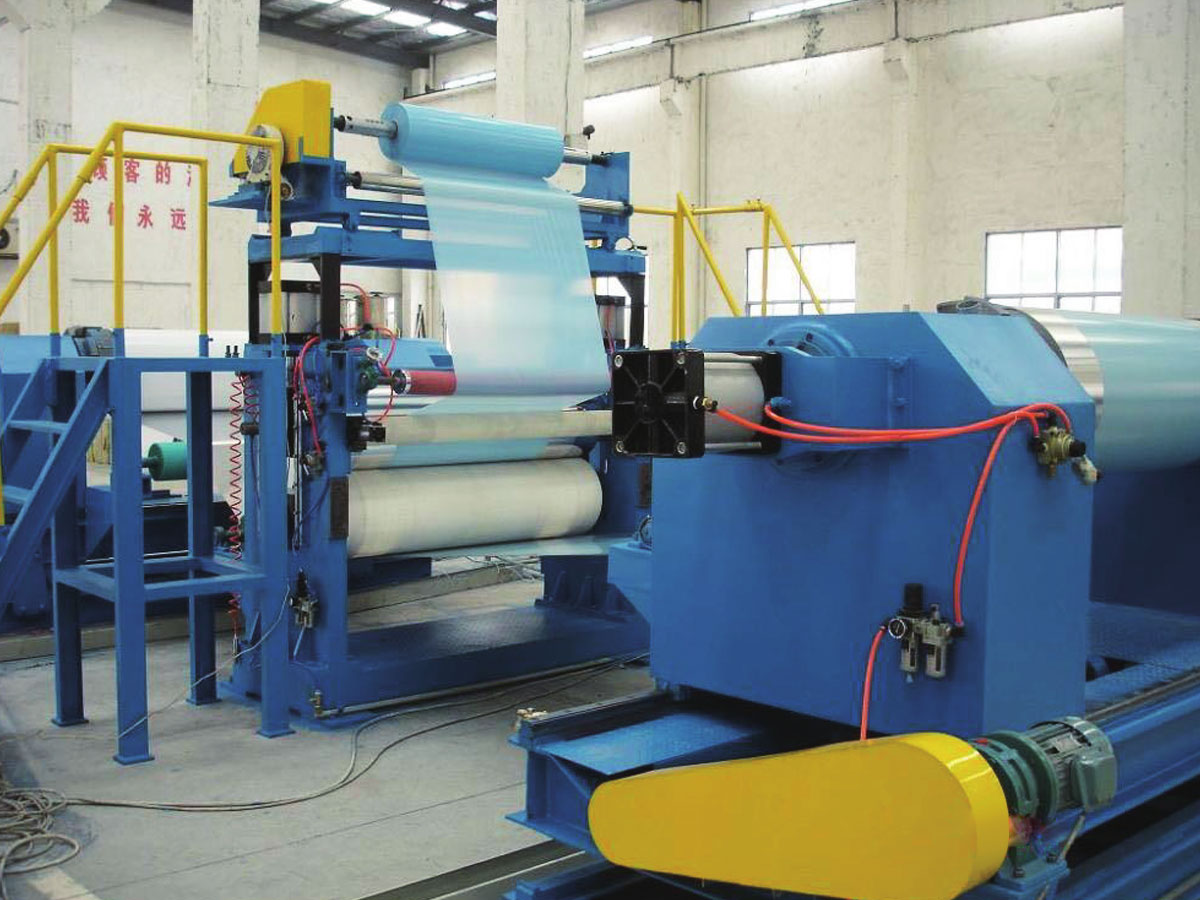 Linha de produção de laminação de filme Para estruturas de película protetora mais simples, esta linha aplica películas PE, PET e funcionais a peças de metal, vidro, plástico e eletrônicas com tensão precisa e controle de laminação. Ver Produto →
Estas etapas posteriores são críticas porque um filme soprado com excelentes propriedades de tração ainda pode falhar se a ligação da laminação for fraca ou o adesivo for incompatível. A correspondência entre a energia superficial do filme, a química do adesivo e a tensão da linha faz parte da especificação do equipamento.
Considerações de compra para filme soprado e linhas downstream
Ao avaliar uma linha de filme soprado, comece com a resina que você planeja utilizar e as propriedades do filme que você deve alcançar. A taxa de saída, a largura do filme, a contagem de camadas e a faixa de espessura definem o envelope básico do equipamento. Aqui estão as principais questões:
- Qual é a espessura máxima e mínima que você precisa e em que largura?
- Você executará altos níveis de LLDPE ou mLLDPE? Eles exigem diferentes designs de parafusos e capacidades de resfriamento.
- Você precisa de tratamento de superfície em linha, como tratamento corona para impressão ou laminação?
- Qual nível de tolerância de espessura é aceitável? A medição em circuito fechado aumenta os custos, mas reduz o desperdício.
- Como a linha se integrará aos equipamentos de laminação, impressão ou fabricação de sacos?
Para laminação posterior, considere o tipo de adesivo, os requisitos de cura e o controle de tensão do substrato. Uma linha que funciona bem a 50 metros por minuto pode ter dificuldades a 200 metros por minuto se a seção de secagem ou cura for subdimensionada. A disponibilidade de peças sobressalentes e o suporte de serviço local também afetam o custo total de propriedade.
Se o seu roteiro de produtos incluir painéis compostos, laminados de PVC ou filmes especiais, um fornecedor com experiência em vários processos compostos poderá ajudá-lo a evitar decisões isoladas sobre equipamentos. Por exemplo, as empresas que constroem linhas de painéis compostos metálicos e linhas de laminação de filmes entendem como o manuseio do substrato, a tensão e o histórico de calor interagem.
Conclusão
O filme soprado por extrusão continua sendo um processo confiável e adaptável para a produção de filmes plásticos com uma ampla gama de propriedades. O sucesso depende da compreensão da interação entre a resina, o design da matriz, o resfriamento e a conversão posterior. Ao especificar a configuração correta da linha e controlar variáveis críticas, como BUR e altura da linha de congelamento, você pode obter qualidade consistente e reduzir desperdícios. Quando sua aplicação requer laminação, revestimento ou estruturas compostas, a integração do equipamento downstream correto é tão importante quanto a própria linha de filme soprado. Um parceiro com experiência em vários processos compostos pode ajudá-lo a fazer essas conexões com eficiência.