
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

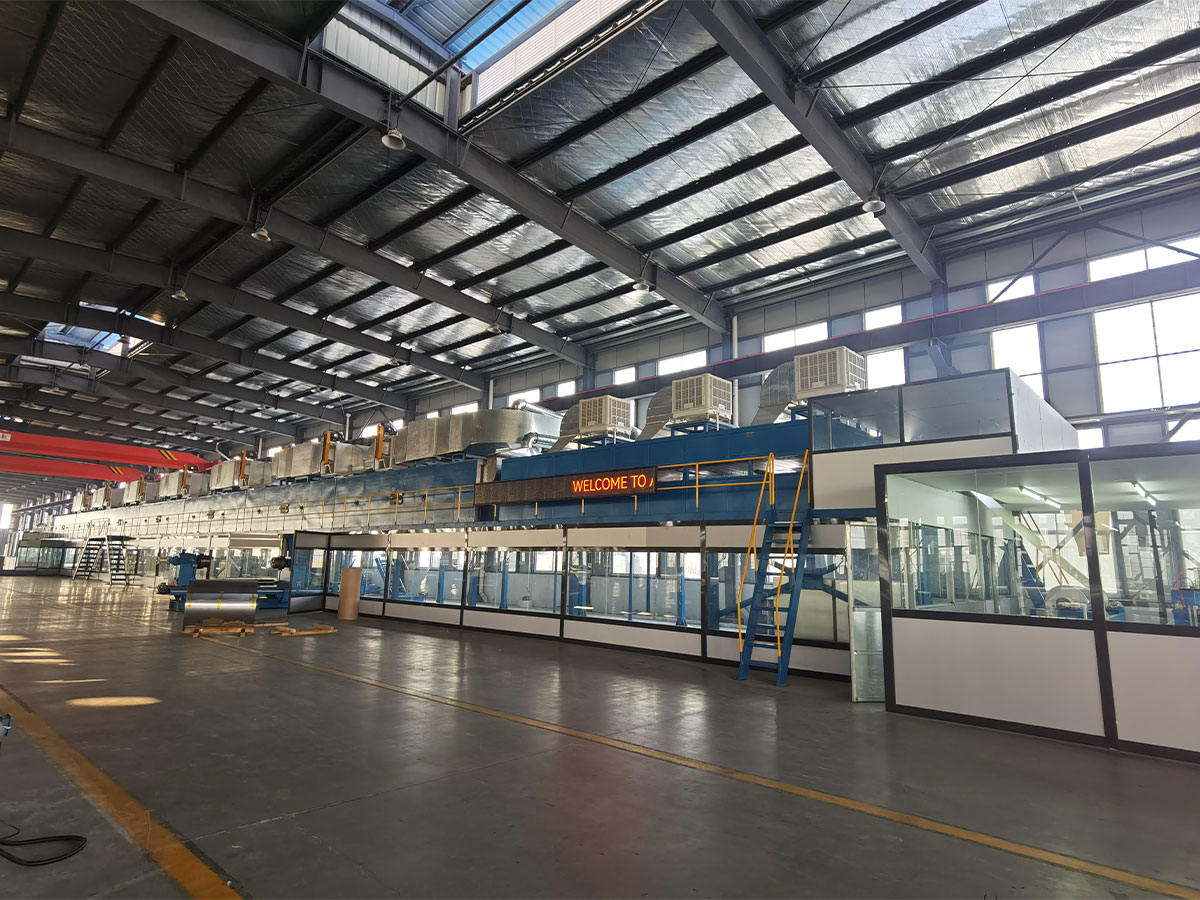
Duas linhas de revestimento de PVC podem parecer quase idênticas em uma cotação e se comportar de maneira completamente diferente quando estão em produção. Um segura uma banda de 1800 mm a 20 m/min com o forno de cura em carga parcial. O outro atinge a mesma potência, mas mantém o queimador próximo ao teto, pois o padrão do fluxo de ar combate a teia e a exaustão leva embora o calor que deveria ter ido para o revestimento. Os dois preços de compra estão próximos. A conta de energia de cinco anos não é.
É por isso que a primeira pergunta a fazer a qualquer fornecedor não é quanto custa a linha. É assim que o projeto de aquecimento, fluxo de ar e controle se comportará de acordo com o peso do revestimento, a velocidade da linha e as condições da planta. As seções abaixo definem o que verificar, na ordem que for mais importante.
A resposta curta antes dos detalhes
Uma máquina de revestimento de PVC com eficiência energética raramente é definida por um único recurso, como um inversor de frequência variável no motor principal. Ele é definido por quatro coisas trabalhando juntas: um forno que coloca calor na teia em vez de na pilha, uma cabeça de revestimento que mantém um filme consistente em vez de ficar espesso por segurança, um sistema de controle que vincula a velocidade da linha à temperatura do forno e ao volume de ar, e uma faixa de largura e velocidade que corresponde ao seu mix de pedido real.
Acerte esses quatro e a energia usada por metro quadrado de material revestido cai visivelmente, sem comprometer a cura, a adesão ou a qualidade da superfície. Se errar, nenhuma eficiência do motor resgatará a conta de luz.
Para onde realmente vai a energia em uma linha de revestimento de PVC
Antes de especificar o hardware, é útil saber quais seções dominam o consumo. As faixas abaixo são indicativas para uma linha contínua de revestimento e gravação de PVC em produção normal. Eles mudam com a formulação, a largura da banda e o número de passagens de revestimento.
| Seção de linha | Parcela indicativa da demanda de energia | Principais motivadores |
|---|---|---|
| Forno de cura e gelificação | 45 a 60 por cento | Carga do queimador ou aquecedor, volume de ar, perdas de isolamento, temperatura de exaustão |
| Secagem entre passagens e zonas de pré-aquecimento | 10 a 18 por cento | Número de passagens de revestimento, carga de água ou solvente a ser removida |
| Unidades principais, relaxar e retroceder | 8 a 14 por cento | Velocidade da linha, controle de tensão, eficiência do motor e da caixa de engrenagens |
| Chillers e rolos de resfriamento | 6 a 12 por cento | Carga de resfriamento após cada forno, chiller em carga parcial |
| Exaustores, ar comprimido e sistema hidráulico | 8 a 14 por cento | Queda de pressão no duto, vazamentos de ar, dimensionamento da bomba longe da carga total |
Seguem duas conclusões. Primeiro, a maior parte do potencial de economia está no forno, no fluxo de ar e na exaustão, e não nas unidades. Em segundo lugar, um forno superdimensionado para o peso real do revestimento passa sua vida útil em baixas taxas de queima, onde a eficiência do combustível é baixa e a uniformidade da temperatura é mais difícil de manter.
Seis perguntas que revelam um fornecedor genuinamente eficiente
As respostas a estas perguntas dizem mais do que qualquer figura de folheto:
- Como o forno é zoneado e cada zona pode manter seu ponto de ajuste quando a linha funciona a 30% da velocidade máxima?
- Para qual temperatura de exaustão o forno foi projetado e qual recuperação de calor é proposta nesse fluxo?
- Como o sistema de controle vincula a velocidade da linha à temperatura do forno e ao volume de ar, e o que acontece durante uma parada e uma reinicialização?
- Qual tolerância de espessura de filme é garantida em toda a largura da banda e como ela é medida no teste de aceitação de fábrica?
- Quais drives estão equipados com controle de frequência variável e como os chillers e compressores são escalonados em carga parcial?
- O fornecedor pode fornecer um balanço de calor e massa para o peso do revestimento, largura da banda e janela de cura, em vez de uma folha de dados genérica?
Forno, fluxo de ar e recuperação de calor: a maior alavanca única
A janela de cura vem primeiro
O design energético começa com a cura, não com o queimador. As formulações de plastisol usadas para pisos, couro e painéis laminados normalmente precisam que a teia atinja um pico de temperatura na região de 180 a 210 graus Celsius e permaneça lá o tempo suficiente para que o plastificante seja absorvido. Seu fornecedor de compostos deve confirmar a janela. Uma vez fixada essa janela, o forno tem um objetivo claro: alcançá-lo de maneira uniforme, no menor tempo possível, com o menor volume de ar que ainda remova os voláteis.
Fluxo de ar e recuperação de calor
O design do bico é onde muitas linhas perdem dinheiro. Os bocais de fenda direcionados à teia transferem calor mais rapidamente do que os painéis de impacto gerais, o que permite um menor volume de ar e um ventilador menor. A recirculação nas zonas iniciais reduz a necessidade de aquecer ar fresco, enquanto um permutador de placas ou rotativo no escape recupera uma parte útil do calor restante, desde que o fluxo de escape seja mantido razoavelmente limpo de fumos de plastificante. Ventiladores de velocidade variável vinculados à velocidade da linha também são importantes, porque a potência do ventilador cai drasticamente quando o volume de ar é reduzido.
A escolha do substrato altera o trem de revestimento
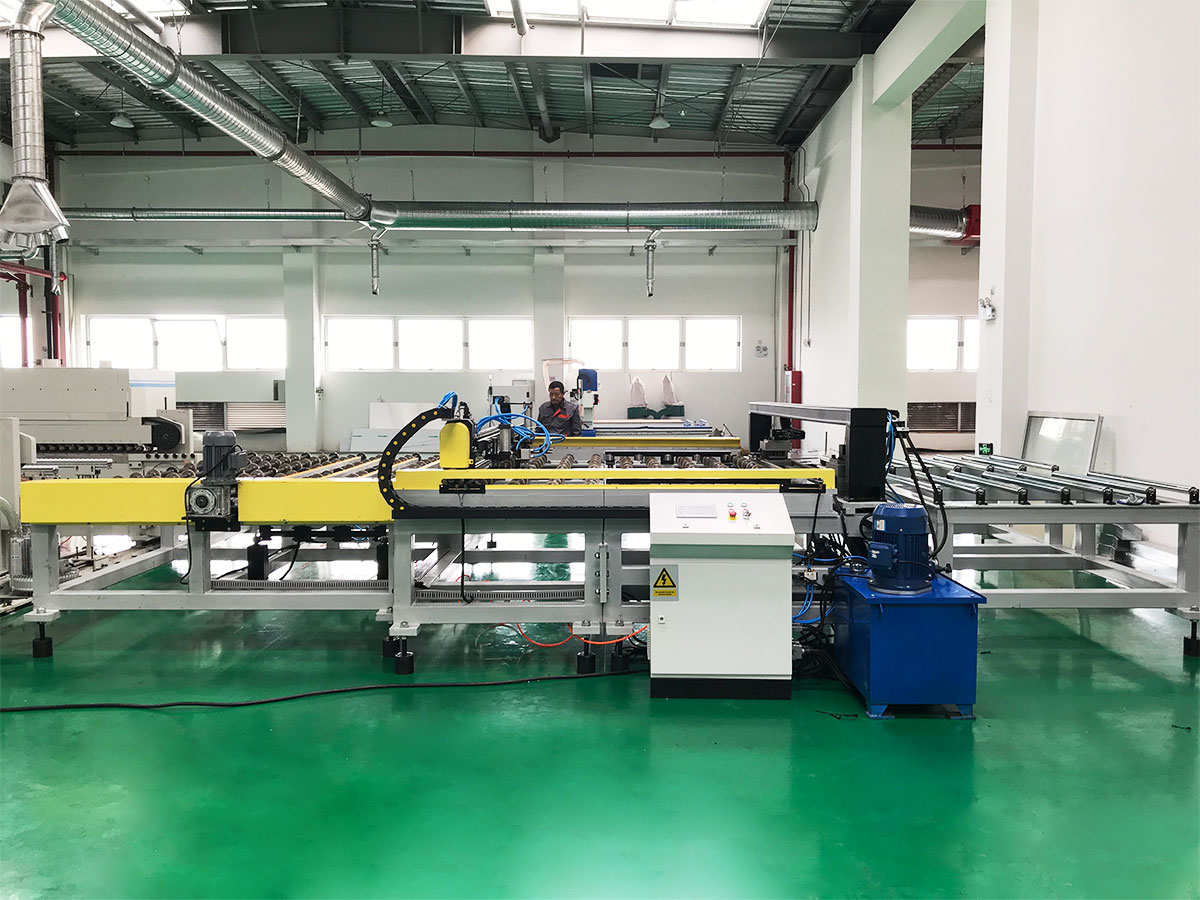
O revestimento de PVC não é um processo. O revestimento de um painel laminado rígido para piso é um problema mecânico diferente do revestimento de papel removível para couro sintético e diferente novamente do revestimento de uma bobina de metal. Painéis rígidos precisam de suporte estável, transporte plano e resfriamento que evite empenamento, enquanto o papel removível precisa de tensão precisa e desenrolamento limpo. Um fornecedor que oferece um layout padrão para todos os três provavelmente comprometerá todos os três.
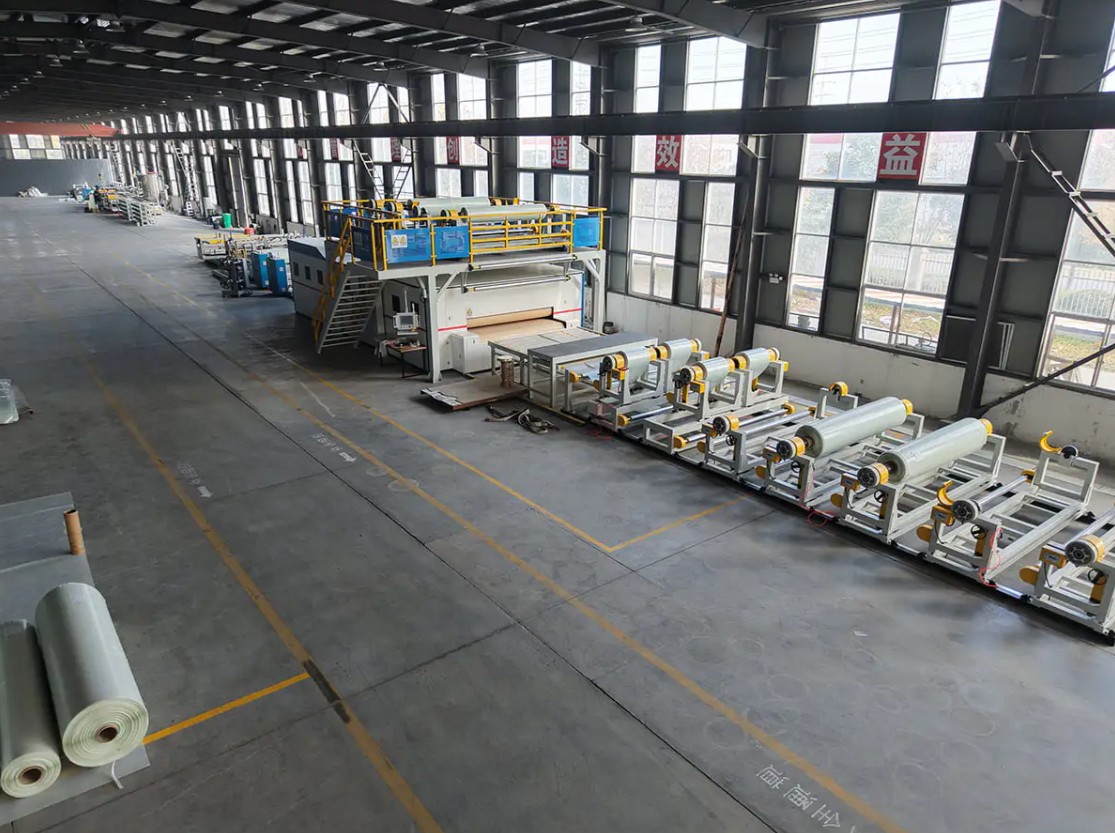
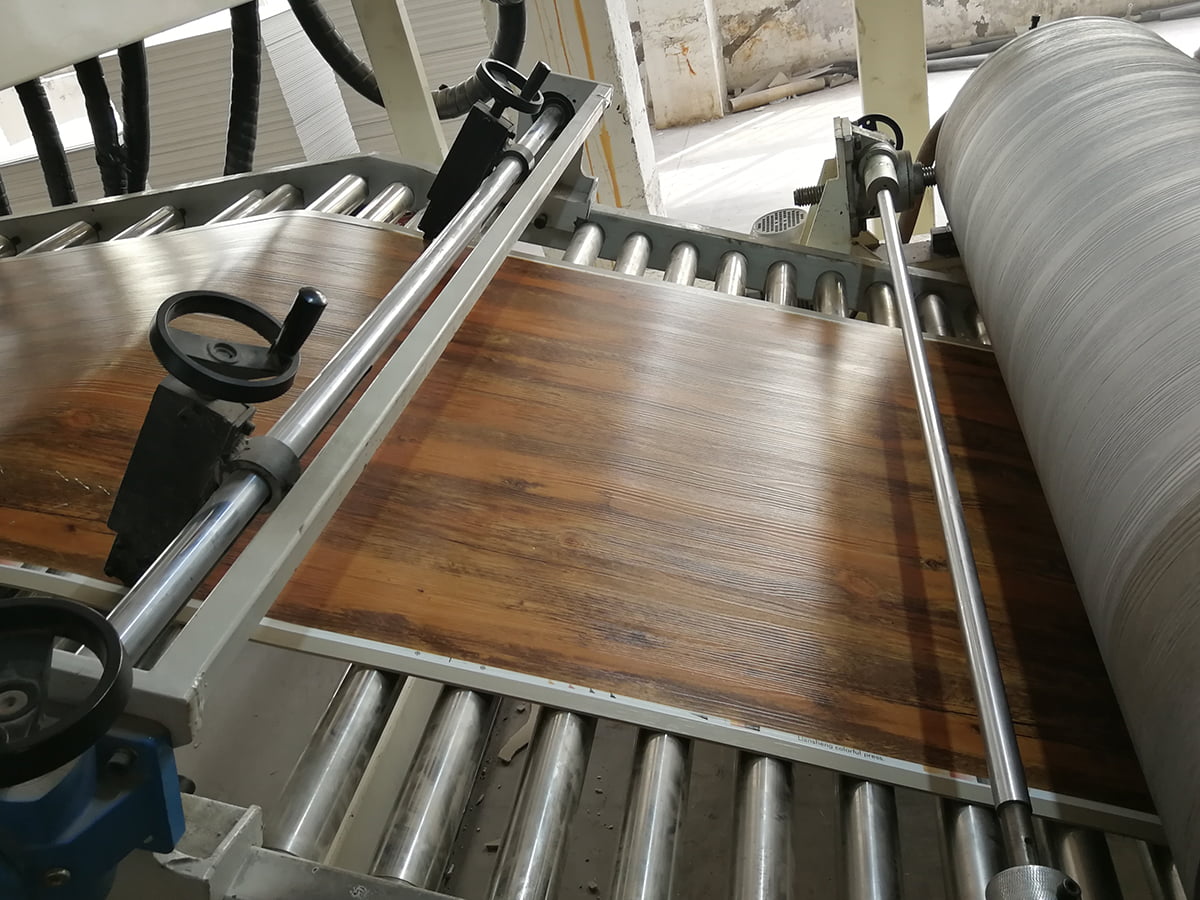 Linha de produção de pisos de PVC/WPC/SPC para laminação de painel rígido Extrusa e calandra painéis de piso rígidos, depois filma, lamina uma camada de desgaste e grava; posicionado onde suporte estável e resfriamento são importantes antes da especificação. Ver Produto →
Para os produtores de pisos, a etapa de revestimento ocorre dentro de uma sequência mais longa de mistura, calandragem, laminação e perfilamento, que vale a pena entender antes que a especificação da máquina seja fixada. A estrutura geral é explicada em nossa nota sobre como está estruturada uma linha de produção de painéis laminados de PVC. A seção de revestimento e gravação em relevo deve então corresponder ao perfil de temperatura de cada camada e à pressão do rolo de gravação, uma vez que uma incompatibilidade aparece como variação de brilho e não como um defeito óbvio.
 Linha de composto, gravação e revestimento de couro PVC/PU Lida com papel removível, gramaturas de revestimento mais altas e gravação profunda sem marcação de superfície; página oferece suporte a solicitações de cotação e lista categorias de serviços. Ver Produto →
Os materiais de superfície de couro e sintético acrescentam um requisito adicional: a linha deve lidar com papel removível, gramaturas de revestimento mais altas e gravação profunda sem marcar a superfície. A recuperação de calor ainda é valiosa, mas a primeira prioridade passa a ser a uniformidade em toda a largura, para que a profundidade do grão não se desloque da borda para o centro.
Larguras personalizadas, pesos de casaco e layouts
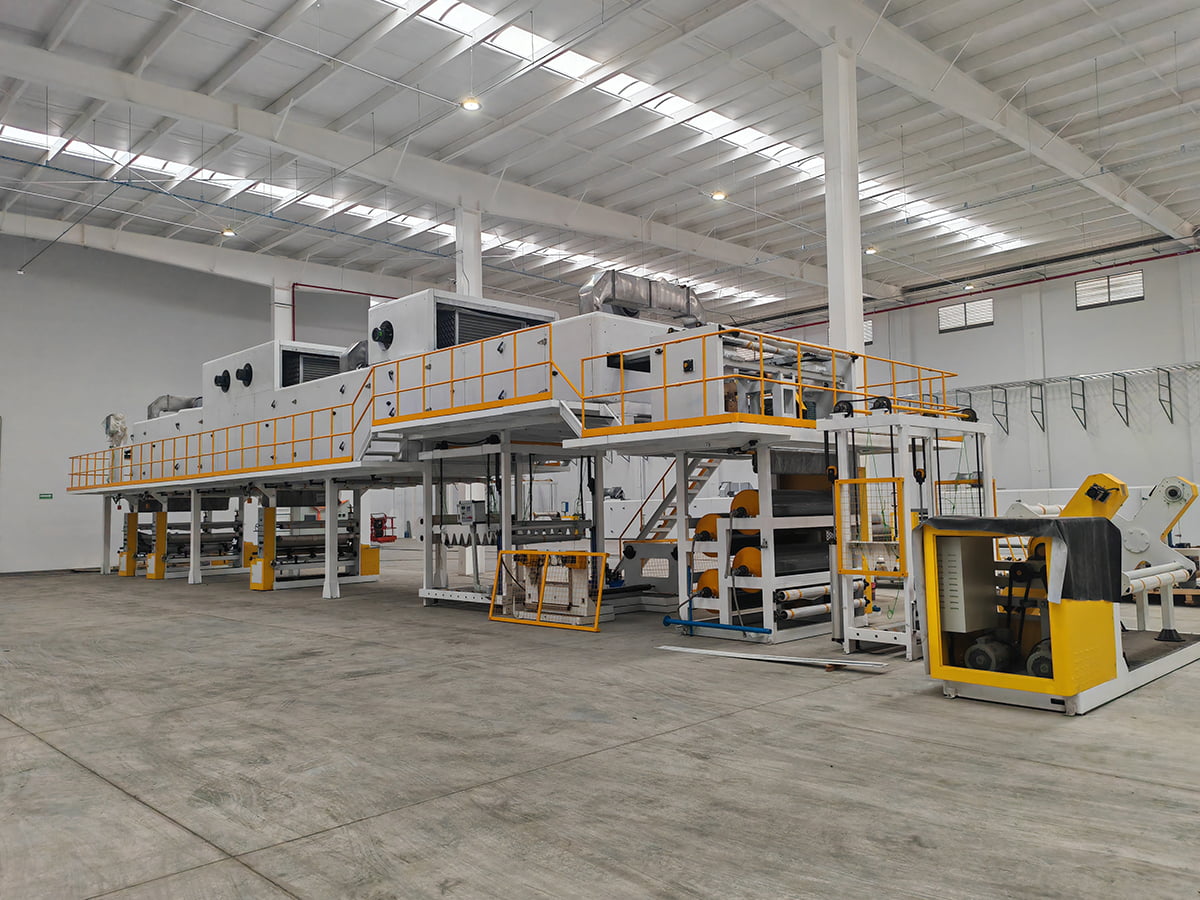
A maioria dos compradores não se adapta a uma máquina de catálogo. Larguras de teia entre 1200 e 1600 mm, pesos de revestimento incomuns, um edifício com altura limitada, um desenrolamento existente que deve ser reutilizado ou um processo de duas passagens que deve ser executado em uma linha são condições normais. O teste prático é se o fornecedor pode cotar um layout fora do padrão sem transformar cada desvio em um pedido de alteração de engenharia posteriormente. Solicite um desenho de disposição geral na fase de orçamento, mostrando comprimento do forno, posições dos ventiladores, plataformas de serviço e espaço necessário para troca de rolos.
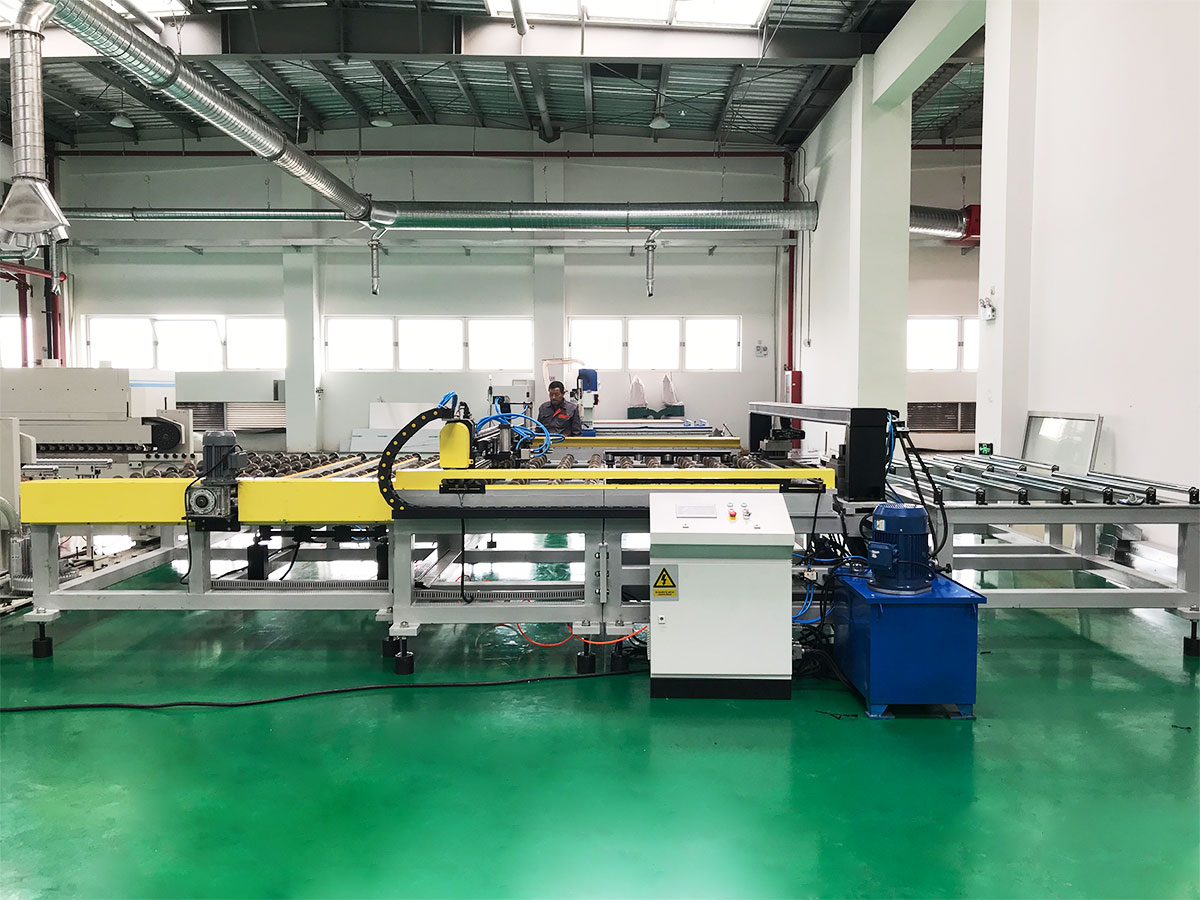 Equipamentos personalizados e linhas de produção fora do padrão Para compradores que necessitam de layouts fora do padrão, larguras de banda incomuns ou instalações com altura limitada; página oferece solicitações de orçamento para equipamentos personalizados e linhas de produção. Ver Produto →
Como comparar duas citações sem ser enganado
Quando duas ofertas diferem em 15 ou 20 por cento, a diferença geralmente não é a margem de lucro, mas o escopo. Coloque ambos na mesma lista.
| Ponto de comparação | Cotação de preço mais baixo | Cotação focada em eficiência |
|---|---|---|
| Zoneamento do forno | Duas zonas em um ponto de ajuste | Quatro a seis zonas com controle independente |
| Controle de fluxo de ar | Velocidade fixa do ventilador, amortecedores manuais | Ventiladores de velocidade variável vinculados à velocidade da linha |
| Calor de exaustão | Descarregado para a atmosfera | Recuperação ar-ar ou recirculação seletiva |
| Espessura do revestimento | Ajuste do operador por sensação | Medição em circuito fechado com correção automática |
| Dados de comissionamento | Somente funcionamento mecânico | Balanço de calor e massa verificado em relação aos valores garantidos |
Se um fornecedor não puder produzir valores medidos a partir de uma linha comparável, trate a alegação de eficiência como não verificada e precifique o risco de acordo.
Verificação, instalação e suporte de longo prazo
A eficiência é comprovada no comissionamento e não na reunião de vendas. Um protocolo de aceitação sério registra o consumo de gás ou eletricidade por tonelada, a temperatura da rede no final de cada zona, a espessura do filme em toda a largura e uma operação de 72 horas na velocidade nominal. Pergunte também sobre o diagnóstico remoto, a lista de peças de reposição para aquecedores, ventiladores, acionamentos e roletes e a rapidez com que um técnico pode chegar à sua planta. Se desejar que esses pontos sejam analisados em relação ao seu próprio produto e construção, entre em contato com a equipe de engenharia.
A escolha de um fornecedor de máquina de revestimento de PVC com eficiência energética se resume a evidências e não a adjetivos. Compare os fornos por zoneamento e fluxo de ar, compare as cabeças de revestimento pela tolerância de espessura medida, compare os controles pela forma como eles se comportam em carga parcial e compare as duas cotações linha por linha. Um fornecedor que consegue analisar o equilíbrio térmico do seu produto, indicar as tolerâncias em números e mostrar o mesmo projeto em execução em outro lugar é aquele cuja máquina ainda será econômica no quinto ano.