
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Imagine uma linha contínua de compósito metálico operando a 12 metros por minuto. A seção de laminação mantém sua velocidade, mas as primeiras bobinas apresentam listras superficiais, ondulação nas bordas e delaminação ocasional. A culpa não está na imprensa principal. A temperatura central oscila, a tira de alumínio não foi limpa adequadamente e o enrolador aplica tensão desigual. Todas essas tarefas são atribuídas a equipamentos auxiliares, os sistemas de suporte que decidem se a máquina principal pode realmente enviar a produção vendável na velocidade projetada.
O que significa equipamento auxiliar na fabricação?
Formalmente, equipamento auxiliar significa qualquer máquina ou sistema que suporte um processo primário em vez de executar esse processo por si só. Na moldagem por injeção de plástico, os equipamentos auxiliares incluem secadores de funil, carregadores a vácuo, resfriadores, controladores de temperatura do molde e granuladores. Na dragagem, inclui bombas de reforço, tubulações flutuantes e sistemas de controle que mantêm a draga operando. Em veículos comerciais, inclui plataformas elevatórias, guinchos, compressores e sistemas de ferramentas hidráulicas. Em todos os casos, o padrão é o mesmo: a unidade principal molda, molda ou move o produto, e as unidades auxiliares preparam, alimentam, resfriam, secam, finalizam, inspecionam ou manuseiam o material ao seu redor.
Chamar um sistema auxiliar não significa que seja opcional. Em uma linha de painéis compostos de metal, o laminador principal não pode criar uma adesão limpa se a bobina de alumínio transportar óleo de laminação para o estreitamento. Não consegue manter a resistência da ligação se a folha central chegar molhada. Não é possível produzir um painel quadrado se a tensão do enrolamento mudar a cada poucos minutos. As funções auxiliares definem o envelope prático de trabalho de toda a linha.
Quatro grupos de equipamentos auxiliares em linhas contínuas de painéis e bobinas
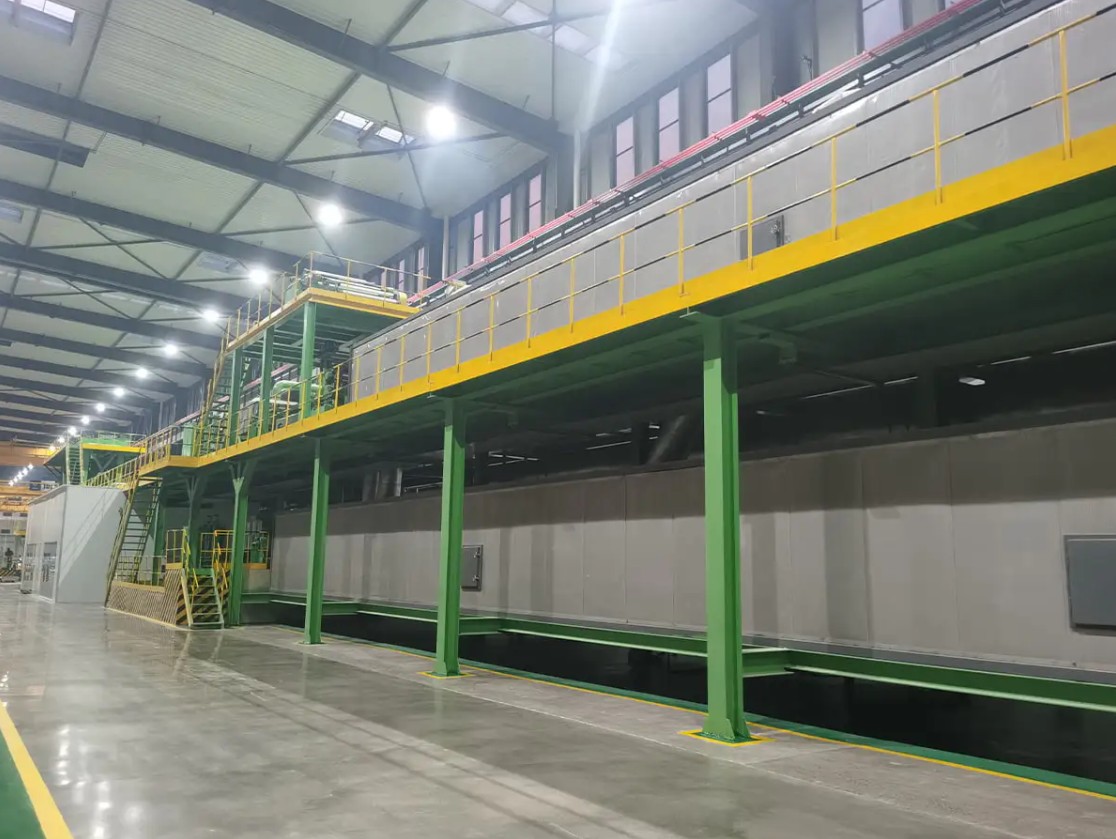
Uma linha contínua para painéis metálicos compostos ou bobinas revestidas segue a mesma sequência em todas as fábricas: entrada de tiras, tratamento de superfície, revestimento ou laminação, cura, acabamento e rebobinamento. Quatro grupos auxiliares aparecem em quase todos os layouts. Eles decidem o quão limpa é a tira, quão estável é a temperatura do processo, qual o acabamento do produto e quão bem a bobina final é enrolada.
| Grupo | Tarefa principal | Hardware típico | Resultado quando ignorado |
|---|---|---|---|
| Preparação de materiais | Limpe, aqueça e alinhe a tira antes do revestimento ou laminação | Desbobinadores, acumuladores, linhas de limpeza de pré-tratamento | Faltas de revestimento, vazios de laminação, umedecimento inconsistente do adesivo |
| Condicionamento de processo | Controle a temperatura, a cura e a entrada de calor durante o revestimento | Fornos, refrigeradores, unidades de controle de temperatura, zonas de aquecimento | Revestimento pouco curado, painéis curvados, redução forçada da velocidade da linha |
| Acabamento de superfície e conversão | Adicione formatos de textura, perfil, filme ou corte sob medida | Máquinas de gravação em relevo, laminadoras de filme, linhas de ranhuramento, tesouras | Baixo valor agregado, manuseio extra, incapacidade de entregar painéis acabados |
| Recuo e manuseio | Mantenha a tensão, corrija a forma e crie bobinas finais firmes | Linhas de relaminagem de bobinas, niveladores de tensão, bobinadores | Bobinas telescópicas, danos nas bordas, quebras repetidas das tiras |
Preparação e limpeza de materiais
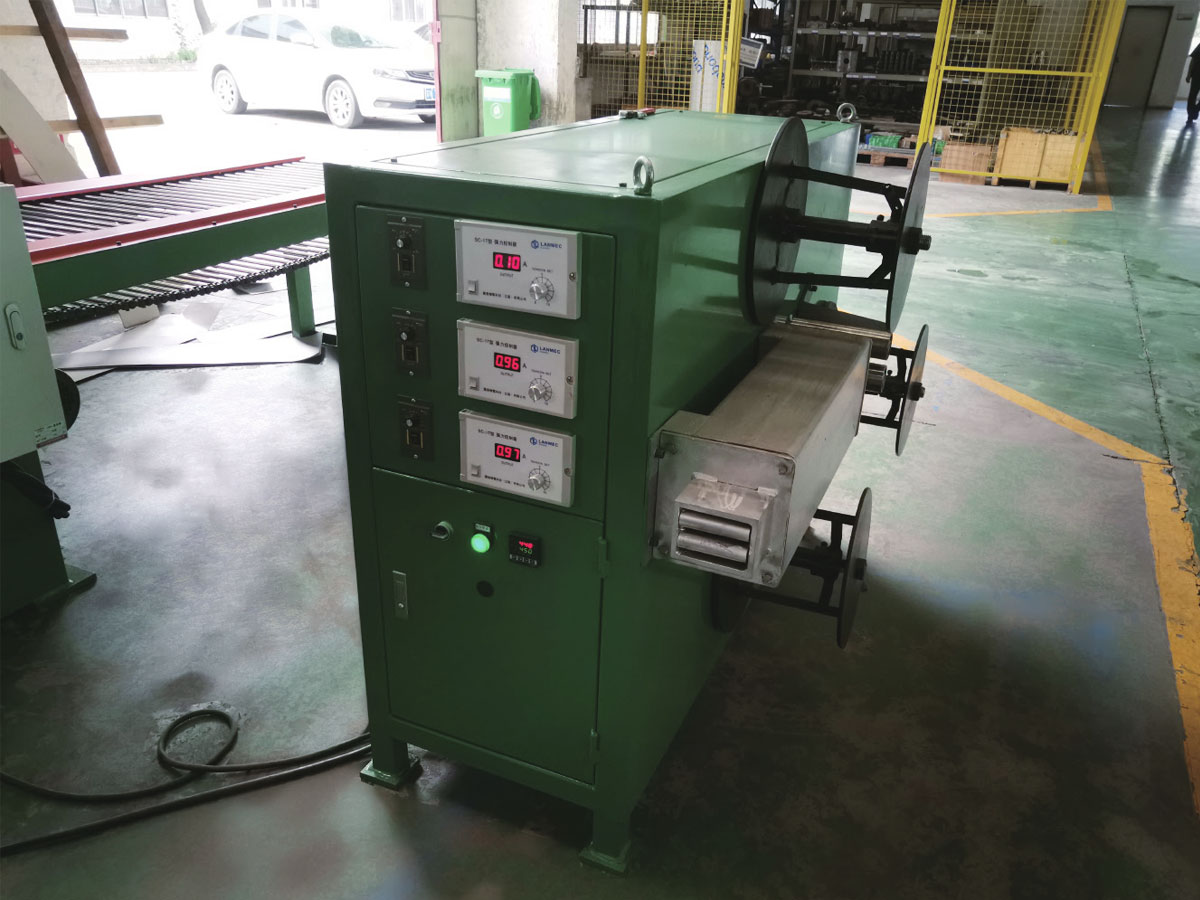
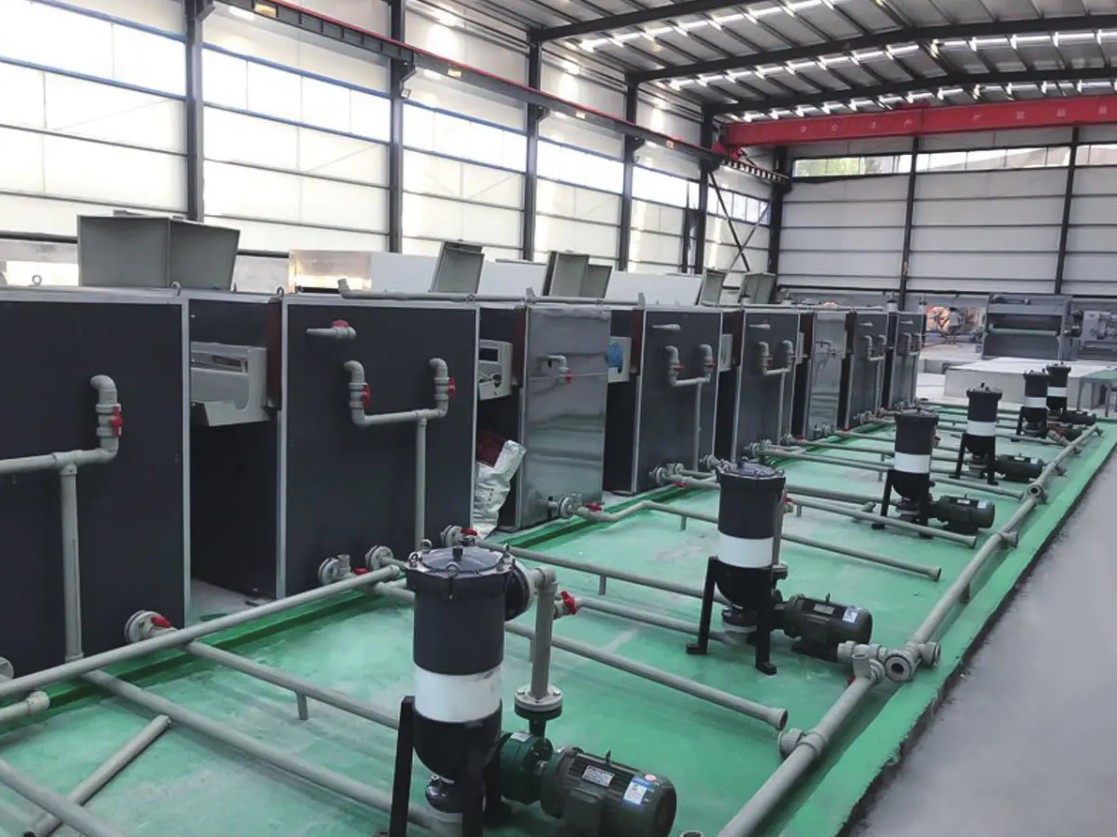
Antes que o revestimento possa aderir de forma confiável, a superfície de alumínio ou aço deve estar livre de óleo de rolamento, poeira e óxido. Uma linha de limpeza de pré-tratamento controla a concentração do banho químico, a temperatura da água de enxágue e a seção de secagem. Seu resultado altera diretamente a adesão do revestimento e a resistência final à corrosão. Um pequeno desvio de pH pode reduzir o peso da camada de conversão o suficiente para que o revestimento comece a descascar após alguns dias no campo.
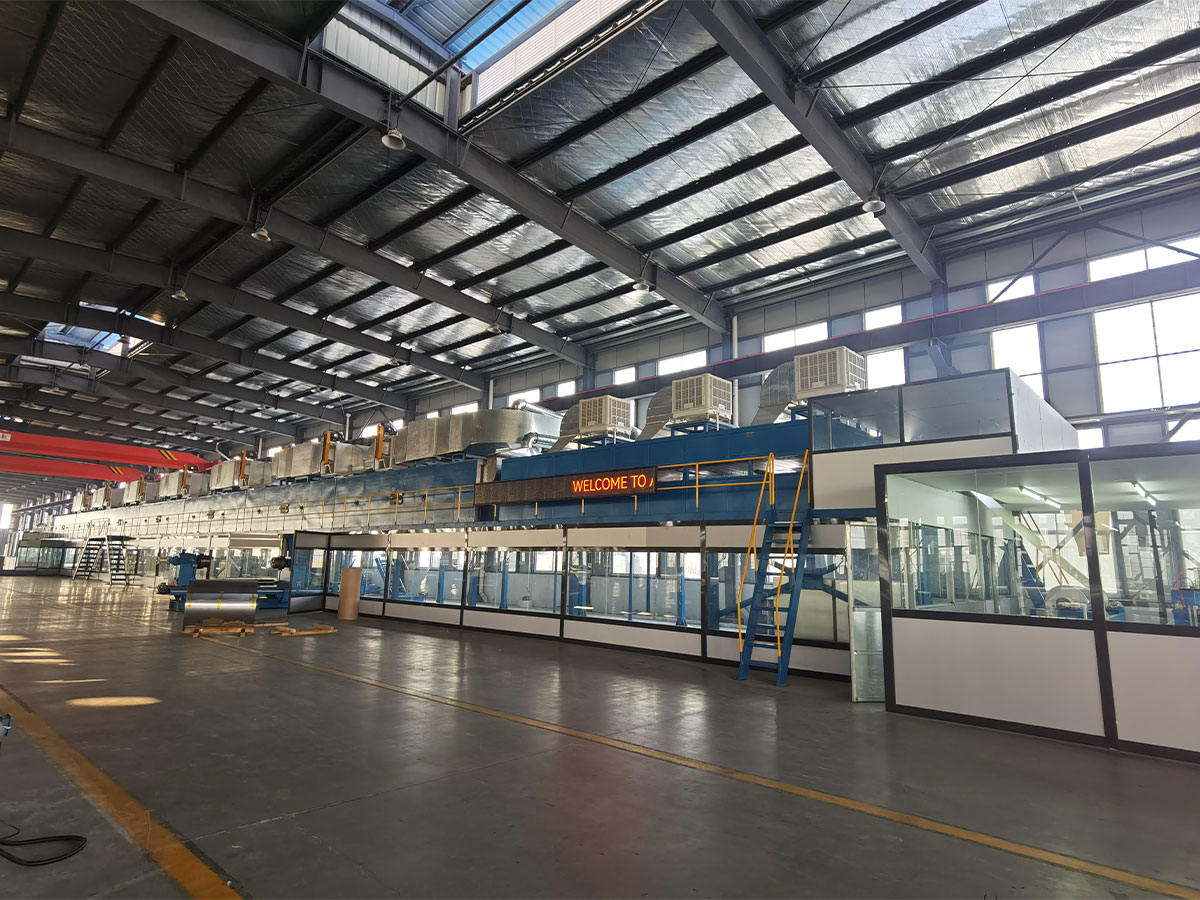
 Linha de limpeza de pré-tratamento para tratamento de superfície de bobinas metálicas Esta linha de limpeza remove óleo de rolamento, poeira e óxidos antes do revestimento, afetando diretamente a adesão e a resistência à corrosão. O texto enfatiza que mesmo um pequeno desvio de pH pode causar falhas no revestimento, tornando este equipamento crítico para a qualidade posterior. Ver Produto →
Acabamento de superfície e conversão
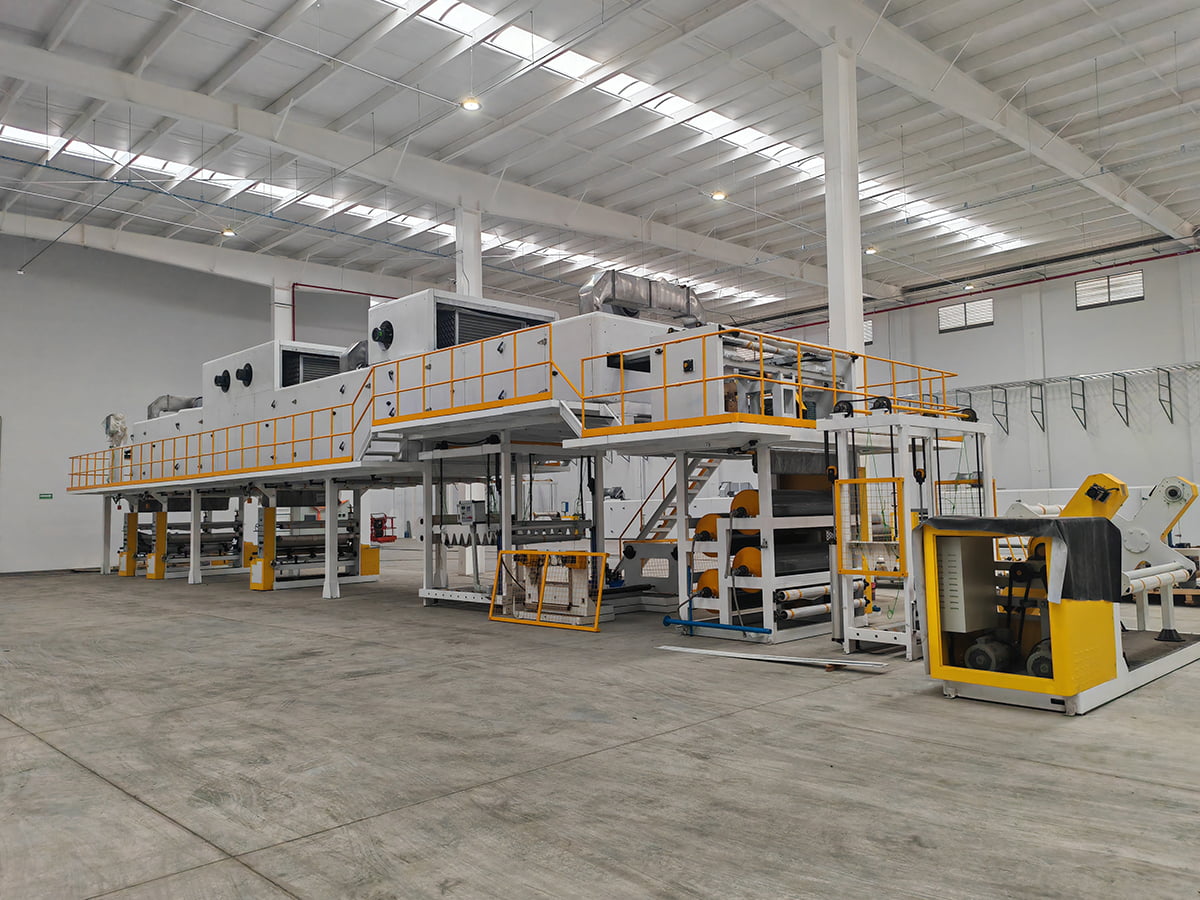
Após a laminação ou revestimento, o material ainda precisa se tornar um produto. As máquinas de gravação adicionam textura, os laminadores de filme aplicam película protetora ou decorativa e os equipamentos de ranhura e corte criam as larguras e formatos solicitados pelos clientes. Estas máquinas normalmente ficam a jusante do processo principal, mas controlam o valor entregue de cada metro quadrado.
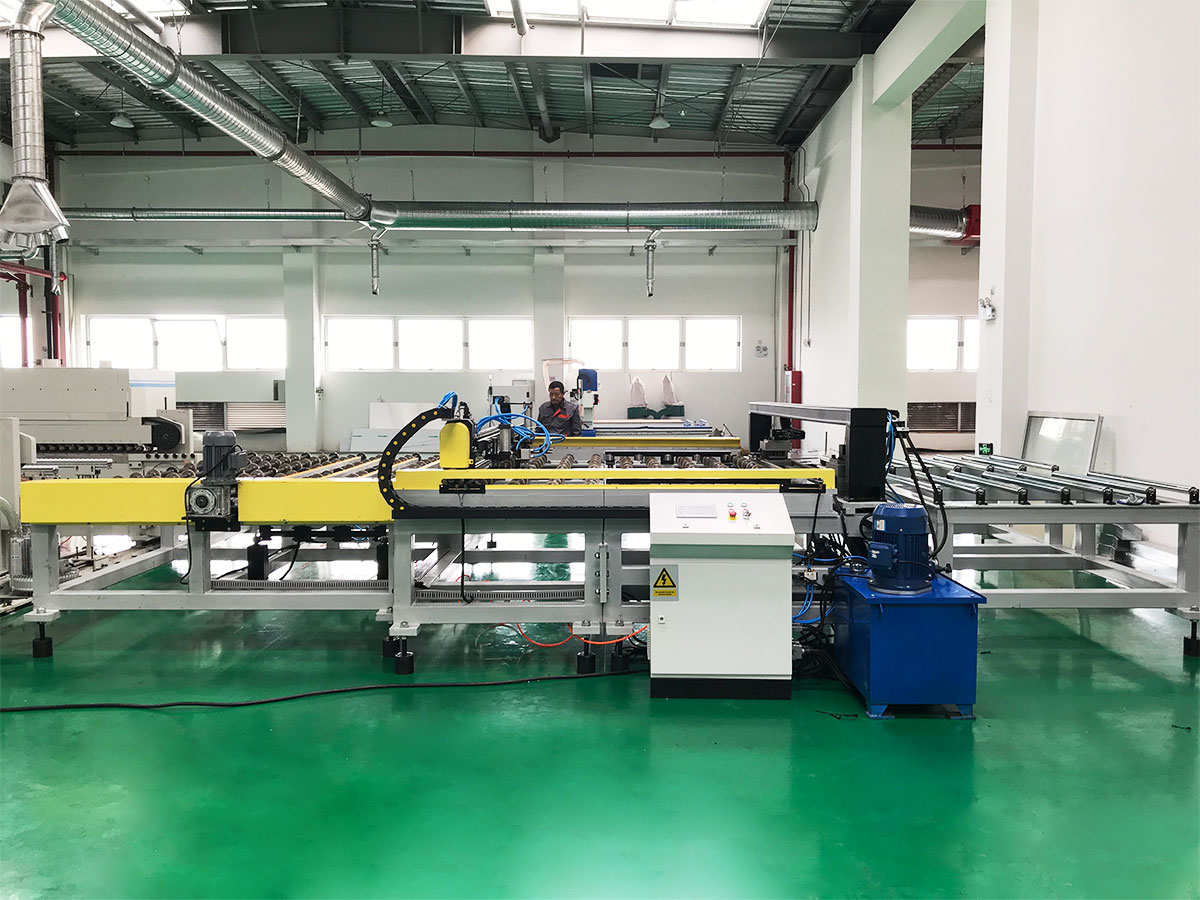
Máquina de gravação para adicionar textura e rigidez aos painéis Após o revestimento, a gravação em relevo adiciona padrões tridimensionais que melhoram a estética e a resistência estrutural. Essa máquina controla o valor entregue de cada metro quadrado, fornecendo texturas customizáveis e precisão que atendem às especificações do cliente. Ver Produto → Recuo e manuseio
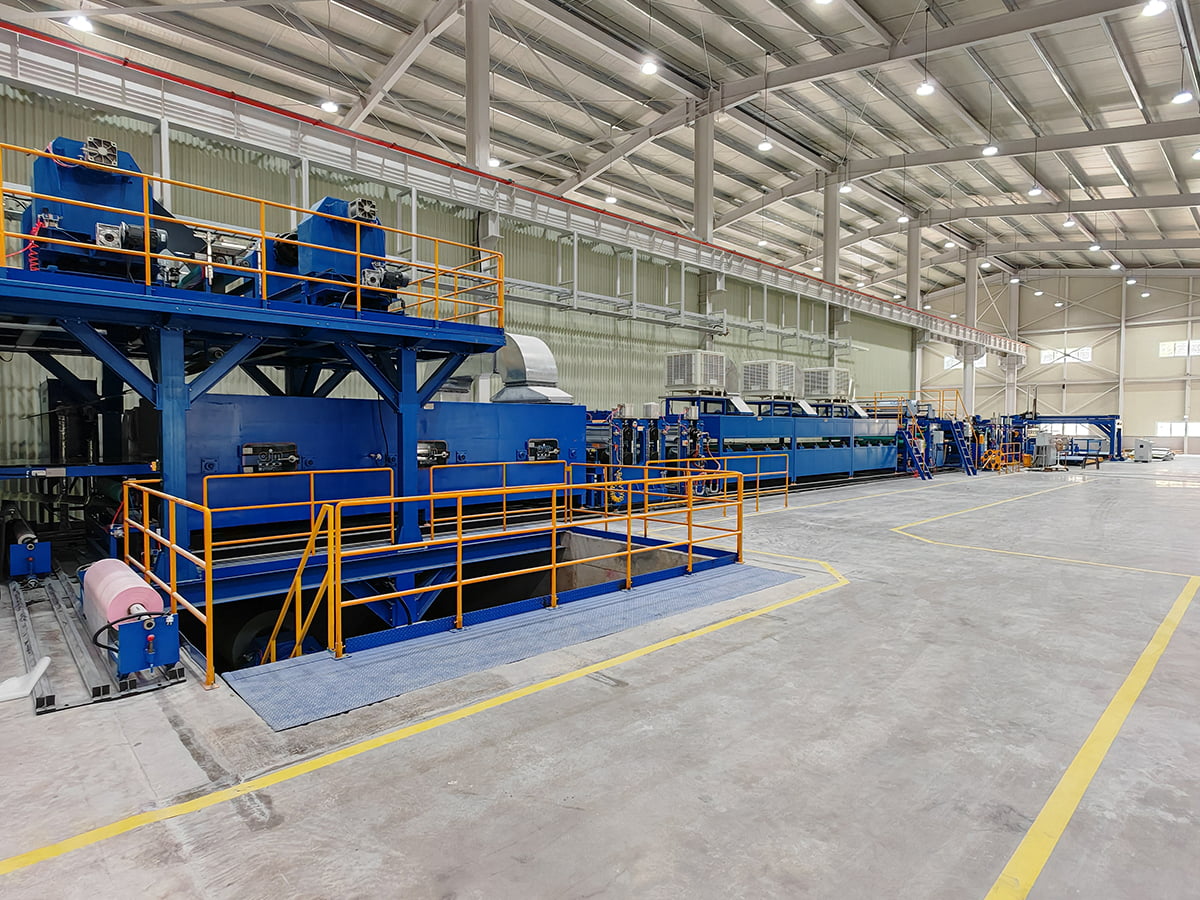
Linhas de processo contínuo produzem bobinas, não produtos finais. Uma linha de relaminagem de bobinas rebobina bobinas cortadas ou revestidas para remover defeitos, melhorar a telescopia e definir o comprimento exato ou a metragem necessária para a próxima etapa de produção. O controle da tensão é crítico; a tensão irregular pode esticar permanentemente o alumínio fino e transformar uma bobina vendável em sucata.
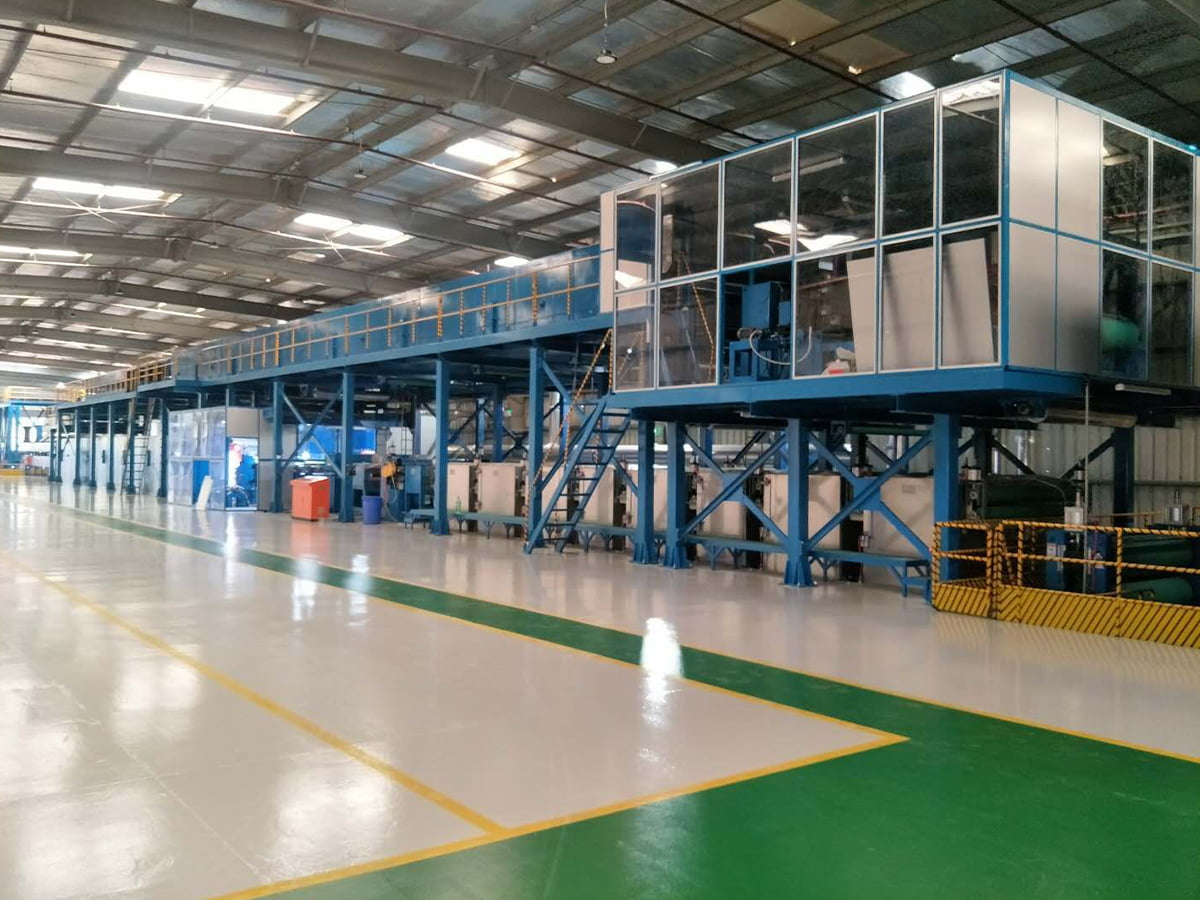
Linha de produção de relaminagem de bobinas para acabamento e inspeção Esta linha de relaminagem rebobina, corta e inspeciona bobinas para remover defeitos e definir comprimentos exatos. O controle de tensão é vital porque a tensão irregular pode danificar permanentemente o alumínio fino, portanto, este equipamento determina diretamente se uma bobina se torna um produto vendável. Ver Produto → Por que o equipamento auxiliar determina o desempenho real da produção
A máquina primária define uma velocidade de produção teórica. O equipamento auxiliar decide qual porcentagem dessa velocidade teórica se torna produto aceito. É por isso que cada grupo auxiliar merece a mesma atenção de engenharia que a prensa principal ou cabeçote de revestimento.
Leia isso como uma forma típica de contribuição, não como números que você pode somar. A preparação do material geralmente aparece primeiro porque a contaminação na seção de entrada multiplica os defeitos posteriores. O controle de temperatura e cura está em segundo lugar porque o revestimento e a laminação dependem de uma curva de calor estável. O acabamento e a conversão de superfície agregam valor direto ao produto. Cortar e recuar afetam o rendimento e a perda de manuseio. Quando os grupos auxiliares trabalham juntos, a linha pode funcionar consistentemente perto de sua velocidade real de projeto. Quando isso não acontece, mesmo a melhor impressora principal não consegue compensar.
O custo oculto da negligência de equipamentos auxiliares
Considere uma linha de revestimento de bobinas onde a química do banho de pré-tratamento é verificada apenas uma vez por semana. O pH varia lentamente, a camada de conversão torna-se irregular e a velocidade da linha deve ser reduzida para manter a qualidade do revestimento. O resultado aparece não como um colapso repentino, mas como mês após mês de perda de produção.
A linha laranja mostra o que acontece quando o equipamento é negligenciado: o tempo de inatividade sobe de quinze horas para mais de oitenta horas em seis meses. A linha azul, com verificações de rotina e substituição antecipada de peças, fica abaixo de vinte horas. Numa linha de produção, cada hora perdida representa a margem bruta de toda a produção daquela hora. A linha negligenciada também consumirá mais peças de reposição depois que rolamentos e vedações falharem devido ao excesso de trabalho contínuo. Os sinais de alerta são fáceis de ler: aquecimento retardado, tensão variável, riscos de revestimento e baixa velocidade da linha. Aja antes que esses sinais se tornem danos mecânicos graves.
Configurações auxiliares centralizadas ou autônomas
Existem dois layouts práticos para equipamentos auxiliares. Numa configuração centralizada, um grupo de bombas, secadores, refrigeradores ou monitores atende diversas linhas através de uma rede de distribuição. Em uma configuração autônoma, cada linha possui sua própria máquina dedicada. A escolha altera a área ocupada pela planta, o custo operacional e o procedimento de manutenção.
O gráfico de radar compara duas configurações típicas com base em seis critérios práticos. Os equipamentos auxiliares centralizados obtêm pontuações altas em espaço físico, eficiência energética, facilidade de operação e escalabilidade porque sua infraestrutura compartilhada distribui os custos por muitas linhas. Equipamentos autônomos obtêm pontuações altas em relação custo-benefício e redundância porque evitam longas redes de distribuição e mantêm as falhas locais. Para uma fábrica com um mix de produtos estável e operação contínua, os sistemas centralizados geralmente proporcionam um custo operacional mais baixo. Para uma planta que executa muitas mudanças curtas de trabalho ou materiais especiais, as máquinas autônomas protegem melhor o tempo de atividade. A escolha correta depende da contagem de linhas, do plano de turnos e da variedade de materiais.
| Critério | Centralizado | Autônomo |
|---|---|---|
| Espaço | Compacta, uma estação atende diversas linhas | Maior área ocupada porque cada linha tem sua própria unidade |
| Consumo de energia | Melhor porque as bombas e os acionamentos são compartilhados | Mais simples, mas muitas vezes com maior perda de energia por linha |
| Manutenção | Requer manutenção central programada | A unidade pode ser isolada e reparada rapidamente |
| Redundância | Inferior; falha da unidade central interrompe muitas linhas | Alto; cada linha tem sua própria margem de backup |
| Escalabilidade | Mais difícil de expandir depois que a tubulação é consertada | Fácil, adicione mais uma máquina dedicada |
Critérios de seleção para equipamentos auxiliares em linhas de compósitos metálicos e de revestimento de bobinas
Escolha equipamentos auxiliares com a mesma disciplina que você usa para a unidade principal. O processo seletivo geralmente abrange seis áreas.
- Correspondência de velocidade: o sistema auxiliar deve cobrir a velocidade de linha mais rápida mais 10% de reserva.
- Compatibilidade de materiais: defina a liga de alumínio, a espessura do aço, a largura da bobina e a química da superfície antes de solicitar um orçamento.
- Nível de automação: decida se os operadores carregarão as bobinas manualmente ou iniciarão e pararão a partir de uma sala de controle central.
- Acesso para manutenção: verifique a comunalidade dos componentes e se a unidade pode ser isolada para reparos.
- Resposta do serviço: confirme o diagnóstico remoto e a disponibilidade local de peças de reposição.
- Flexibilidade futura: deixe espaço para uma bobina mais larga, um substrato mais espesso ou uma cabeça de revestimento adicional.
O gráfico mostra uma linha típica de revestimento de bobinas que investiu em uma melhor estação de pré-tratamento, zonas de secagem adicionais e uma nova bobinadeira. O custo do defeito caiu de US$ 120.000 por ano para US$ 35.000 porque a limpeza e o controle de temperatura removeram as principais fontes de falhas no revestimento. O desperdício de material caiu de US$ 95.000 para US$ 30.000 porque a linha parou de produzir bobinas fora das especificações durante a inicialização e a troca. O custo de energia caiu porque a linha não precisava mais superaquecer a tira para compensar a cura instável. O custo do tempo de inatividade caiu de US$ 140.000 para US$ 38.000, pois as novas unidades auxiliares incluíam monitoramento remoto e acesso mais rápido. A economia total anual é de cerca de US$ 290.000, o que geralmente paga pela atualização em dois anos.
Olhe para sua própria linha com os mesmos olhos que você aplicaria a um novo investimento. Identifique qual função auxiliar gera as rejeições ou paradas mais frequentes e compare-a com a capacidade principal da máquina. Essa única comparação muitas vezes revela uma economia maior do que a substituição do equipamento principal. Para uma compreensão mais profunda da seleção de linha, revise o guia completo para escolher uma linha de produção de painéis compostos metálicos de alto desempenho . Você também pode fale diretamente com o fabricante sobre uma configuração para sua combinação específica de materiais e planta baixa.