
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

O termo "compostos 3A" aparece em muitos contextos. Para arquitetos e construtores, traz à mente a empresa por trás de algumas das marcas de painéis compostos de alumínio mais utilizadas no mundo. Para um fabricante, porém, o nome levanta uma questão mais prática: o que é necessário para produzir painéis compostos que atendam às mesmas classificações de resistência ao fogo, tolerâncias de planicidade e qualidade de superfície que fizeram dos compósitos 3A um ponto de referência na engenharia de fachadas? A resposta está menos na ciência dos materiais e mais na tecnologia de produção contínua que transforma bobinas de alumínio e materiais de núcleo resistentes ao fogo em um painel acabado colado. Escolhendo a linha de produção de painel composto certa é onde essa pergunta é respondida na prática.
O significado dos compósitos 3A na produção de painéis
Antes de discutir a produção, é útil definir o benchmark. Os compósitos 3A, como família de produtos, incluem painéis compostos de alumínio com núcleos A2 de polietileno, retardadores de chama e preenchidos com minerais; materiais de espuma rígida e núcleo de balsa para construção em sanduíche; e folhas imprimíveis usadas em sinalização e exibição gráfica. Para qualquer pessoa que produza painéis comercialmente, o mais importante deles é o painel composto de alumínio resistente ao fogo. O desempenho de tal painel é definido por três variáveis: o conteúdo mineral do núcleo, a resistência de adesão entre as películas de alumínio e o núcleo e a tolerância de espessura ao longo do comprimento do painel. Todas as três variáveis são decididas pela linha de produção e não apenas pelas matérias-primas.
Este gráfico compara a participação da carga mineral em três tipos comuns de núcleo. Um núcleo de polietileno padrão contém cerca de 30% de carga mineral, o que lhe confere peso leve e boa conformabilidade, mas mau comportamento ao fogo. Um núcleo B1 retardador de chama aumenta a participação mineral para cerca de 65% usando hidróxido de alumínio e outras cargas não inflamáveis. Um núcleo A2 deve conter pelo menos 90% de conteúdo mineral para passar no teste de não combustibilidade definido pelas classes europeias de segurança contra incêndio. Na prática, um núcleo com 92% de conteúdo mineral, como mostrado aqui, é o objetivo de muitos produtores de painéis. O salto de 65 para 92 por cento muda não apenas a química, mas também a forma como o material do núcleo flui, se comprime e se liga dentro de uma linha de produção contínua. É por isso que uma linha compatível com A2 não pode ser simplesmente a mesma linha B1 operando com materiais diferentes; o projeto da máquina, o perfil de aquecimento e a pressão do rolo devem ser adaptados.
Classificação de incêndio A2: a nova linha de base
A classificação A2 é importante porque fachadas de arranha-céus e edifícios públicos em toda a Europa, no Médio Oriente e cada vez mais na Ásia especificam agora painéis com classificação A2. O núcleo deve conter pelo menos 90% de material mineral e componentes orgânicos limitados, para que o painel não contribua para um incêndio. Esta tendência tem consequências práticas na aquisição de equipamentos. Um fabricante que compre uma linha capaz de produzir apenas núcleos PE ou B1 ficará excluído do segmento de crescimento mais rápido do mercado de painéis compostos. Cada grande projeto de fachada pré-qualifica o painel solicitando um certificado de teste de incêndio. Se a sua linha de produção não puder fornecer material A2 com conteúdo mineral consistente, nenhum certificado ajudará.
O que a linha de produção realmente decide
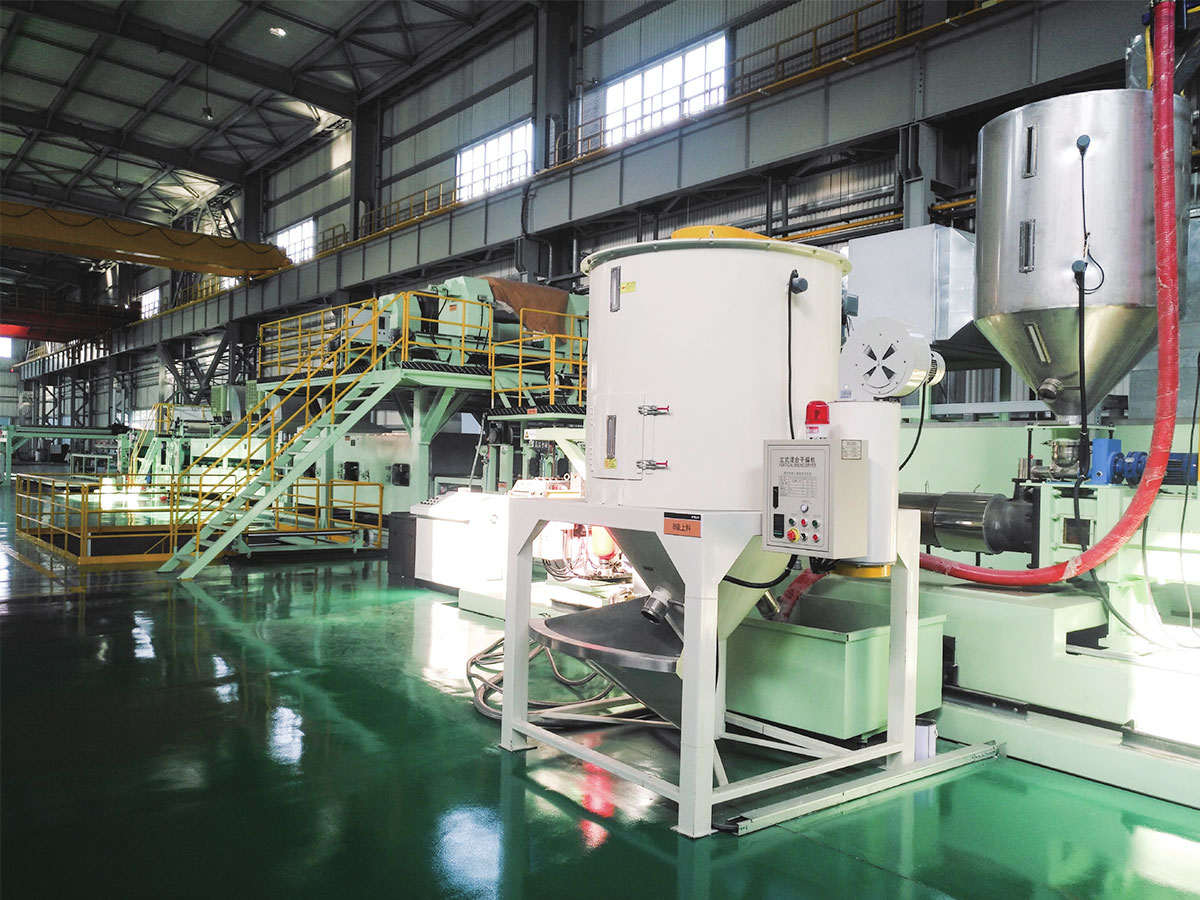
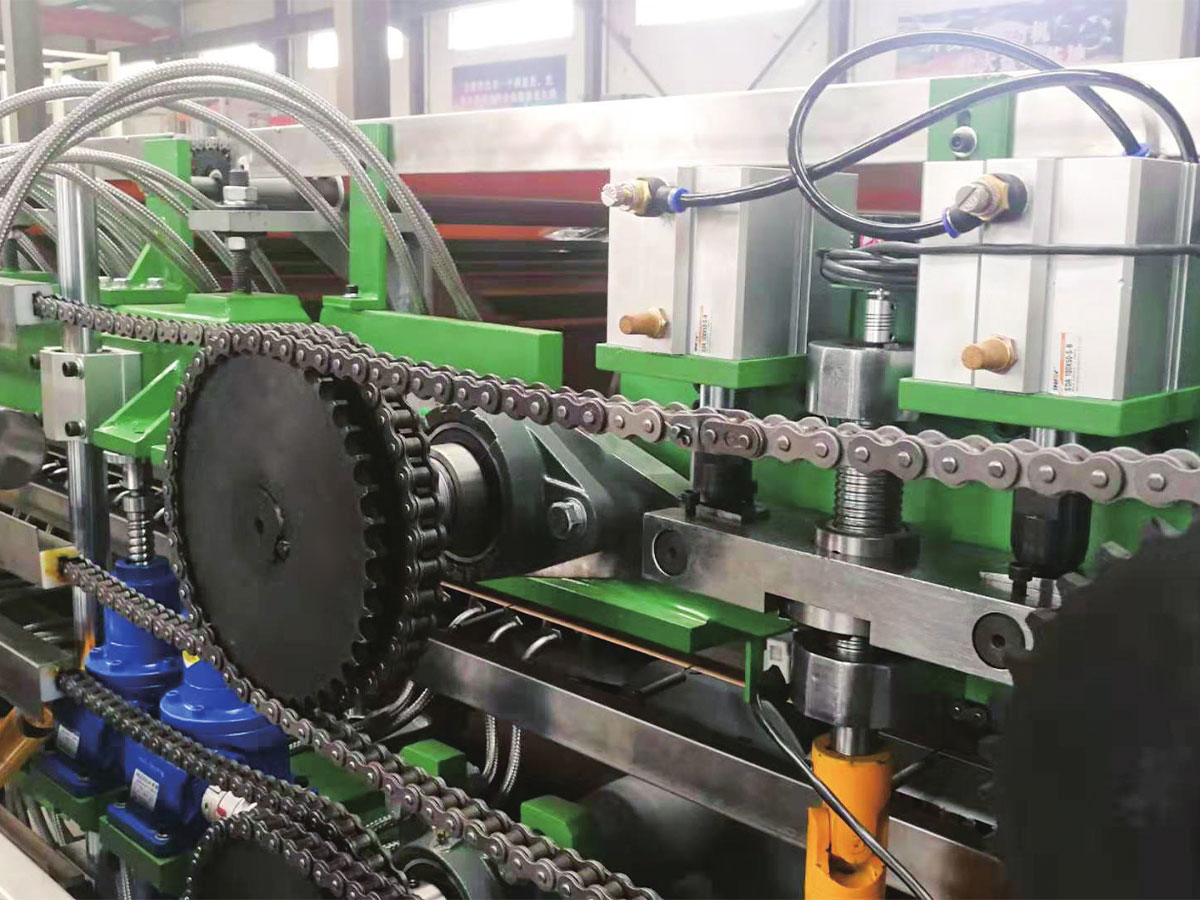
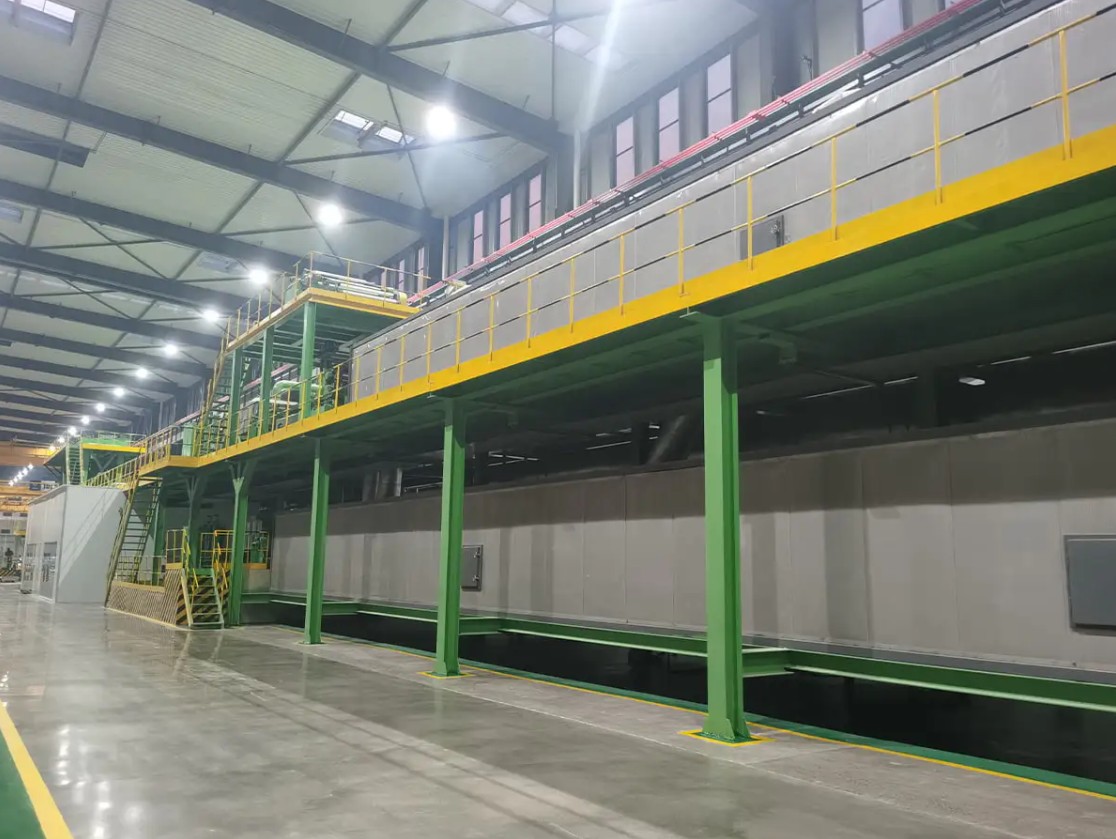
Uma linha contínua de produção de painéis compostos de metal é uma sequência de acumuladores, túneis de aquecimento, estações de laminação de rolos, prensas de correia, seções de resfriamento e estações de corte ou rebobinamento. Cada estação contribui para a qualidade final do painel. A folha central é primeiro composta de resina, cargas e aditivos e extrusada em uma espessura controlada. A bobina de alumínio é limpa e pré-tratada para que o adesivo possa aderir quimicamente à camada de óxido. Em seguida, a montagem entra na prensa de correia, onde o calor ativa o adesivo e a pressão une as camadas sem reter ar. Se a pressão não for uniforme em toda a largura, o painel desenvolverá ondulação nas bordas ou um efeito de almofada que não atende à tolerância de planicidade no local de trabalho. Se bolsas de ar ficarem presas, o painel poderá parecer plano na fábrica, mas poderá formar bolhas quando exposto ao calor em uma fachada. Todos estes riscos são abordados na fase de seleção do equipamento e não pelo operador do painel.
O gráfico de linhas mostra a quota de painéis compostos de alumínio com classificação A2 no mercado global ACP de 2020 a 2026. A linha de tendência começa em 28 por cento em 2020 e aumenta todos os anos, atingindo uma estimativa de 67 por cento em 2026. Esse crescimento é impulsionado pelo reforço das regulamentações de construção em sectores sensíveis ao fogo. Em 2022, várias cidades europeias aumentaram a classe mínima de resistência ao fogo para materiais de fachada em edifícios acima de uma determinada altura. Em 2024, os países da região do Golfo seguiram com requisitos semelhantes. O resultado é um sinal claro para os fabricantes de painéis: a capacidade de produção de A2 não é mais opcional. Os fornecedores que mudaram para linhas com capacidade A2 antes de 2024 já recuperaram parte do seu investimento, enquanto aqueles que esperarem enfrentarão um mercado mais concorrido e margens mais baixas.
Mais um fator que afeta a qualidade da superfície do painel é a origem da bobina de alumínio pré-pintada. Os produtores de painéis que trazem o revestimento de bobinas internamente podem combinar cores com precisão, reduzir prazos de entrega e obter margem adicional com a venda de bobinas pré-pintadas.
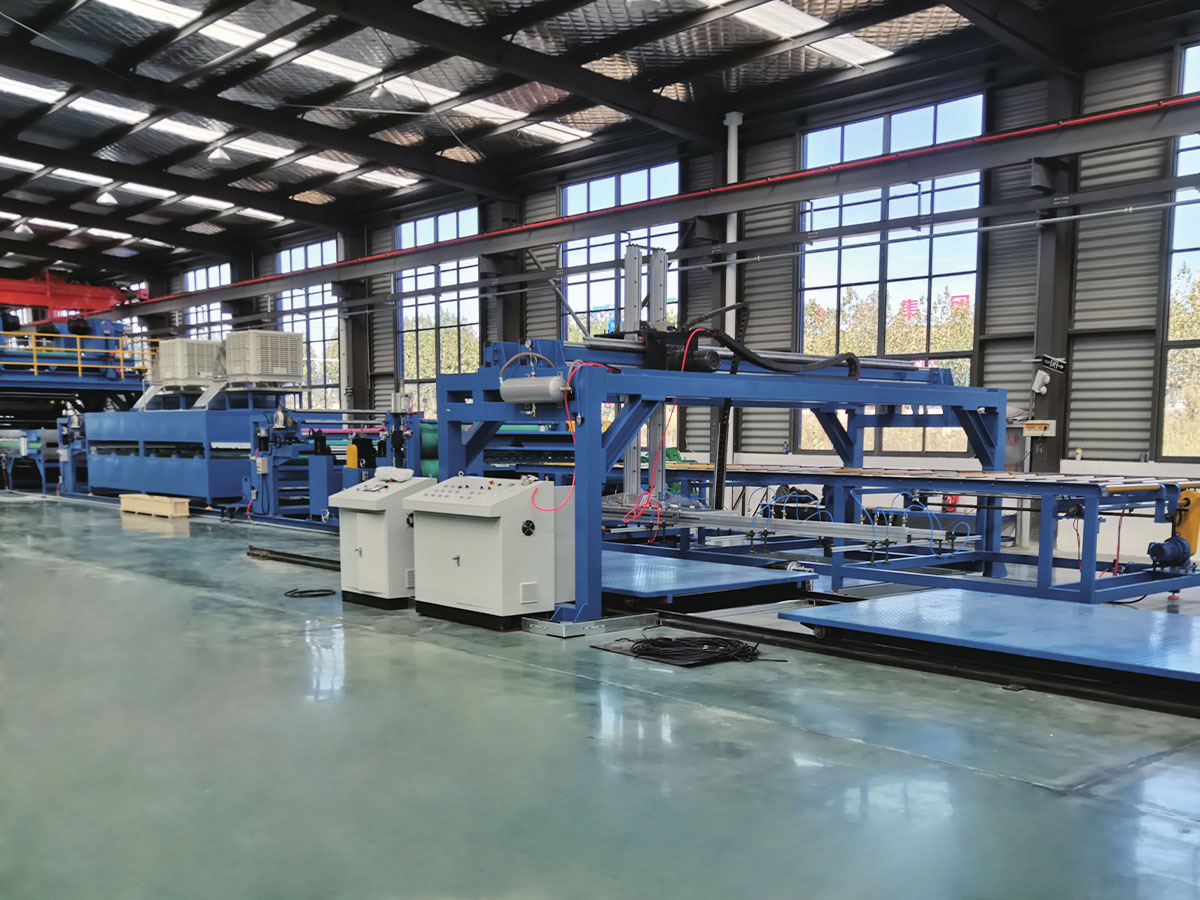
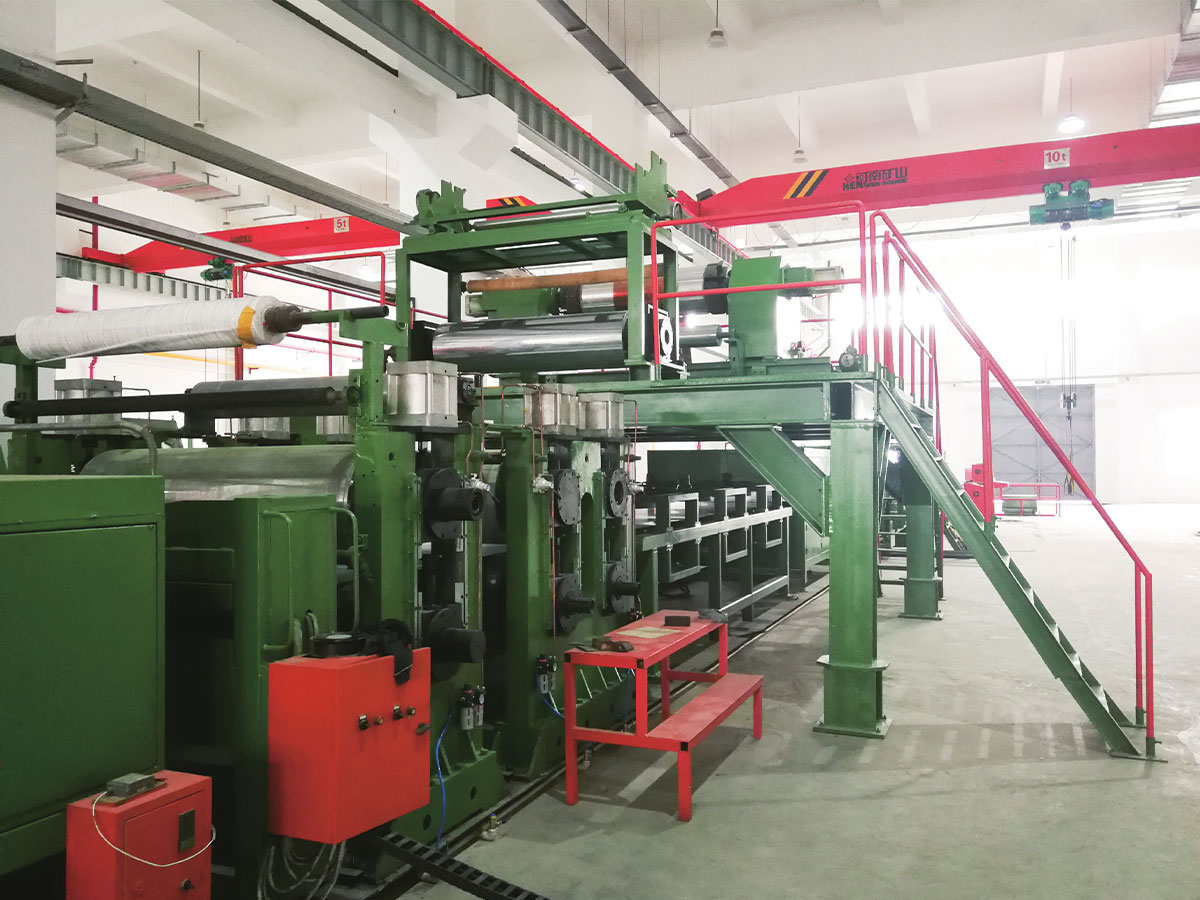
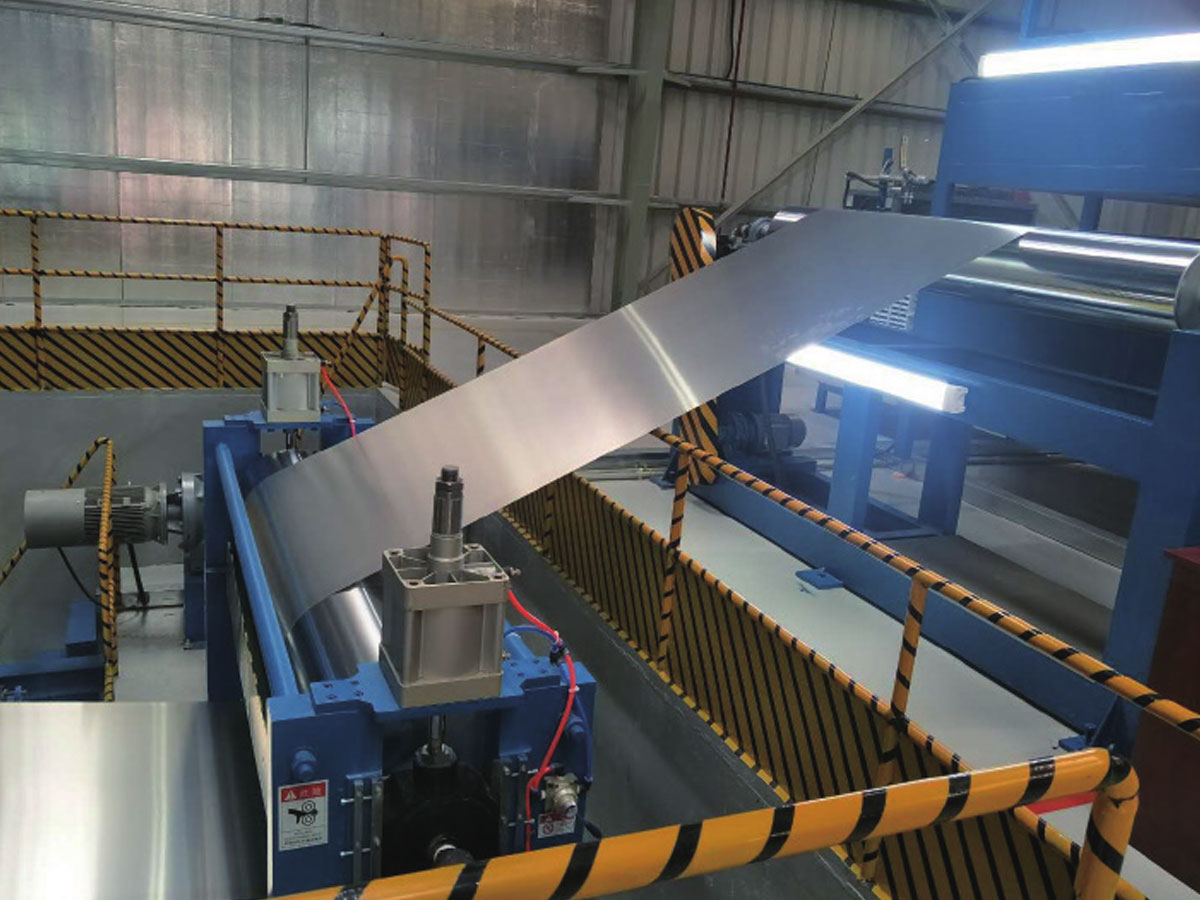 Linha de revestimento colorido para bobina de alumínio pré-pintada Esta linha integra pré-tratamento, pulverização automatizada e cura para produzir bobinas revestidas duráveis. Ele oferece suporte ao revestimento interno de bobinas, permitindo correspondência precisa de cores e prazos de entrega mais curtos para fabricantes de painéis. Ver Produto →
Três configurações de linha comparadas
Três configurações comuns dominam o mercado. A escolha depende da estratégia de classificação contra incêndio, do volume de produção alvo e da gama de produtos que um fabricante deseja oferecer.
| Configuração de linha | Classe de Fogo Máximo | Produção diária | Tempo de mudança principal | Investimento relativo |
|---|---|---|---|---|
| Linha bidirecional A2/B1 | A2 | 3.000 painéis | 40 minutos | Alto |
| Linha de bobina A2 | A2 | 4.800 painéis | 90 minutos | Muito alto |
| Linha PE/B1 FR | B1 | 3.600 painéis | 10 minutos | Médio |
A primeira é a linha de produção de painel composto metálico bidirecional A2/B1. Ele permite que um produtor alterne entre produtos A2 e B1 trocando a alimentação do núcleo e ajustando as temperaturas do processo. Esta é a configuração preferida dos fabricantes que atendem tanto o mercado de fachadas quanto o mercado de decoração de interiores, pois mantém o equipamento ocupado mesmo quando a demanda do A2 é baixa.
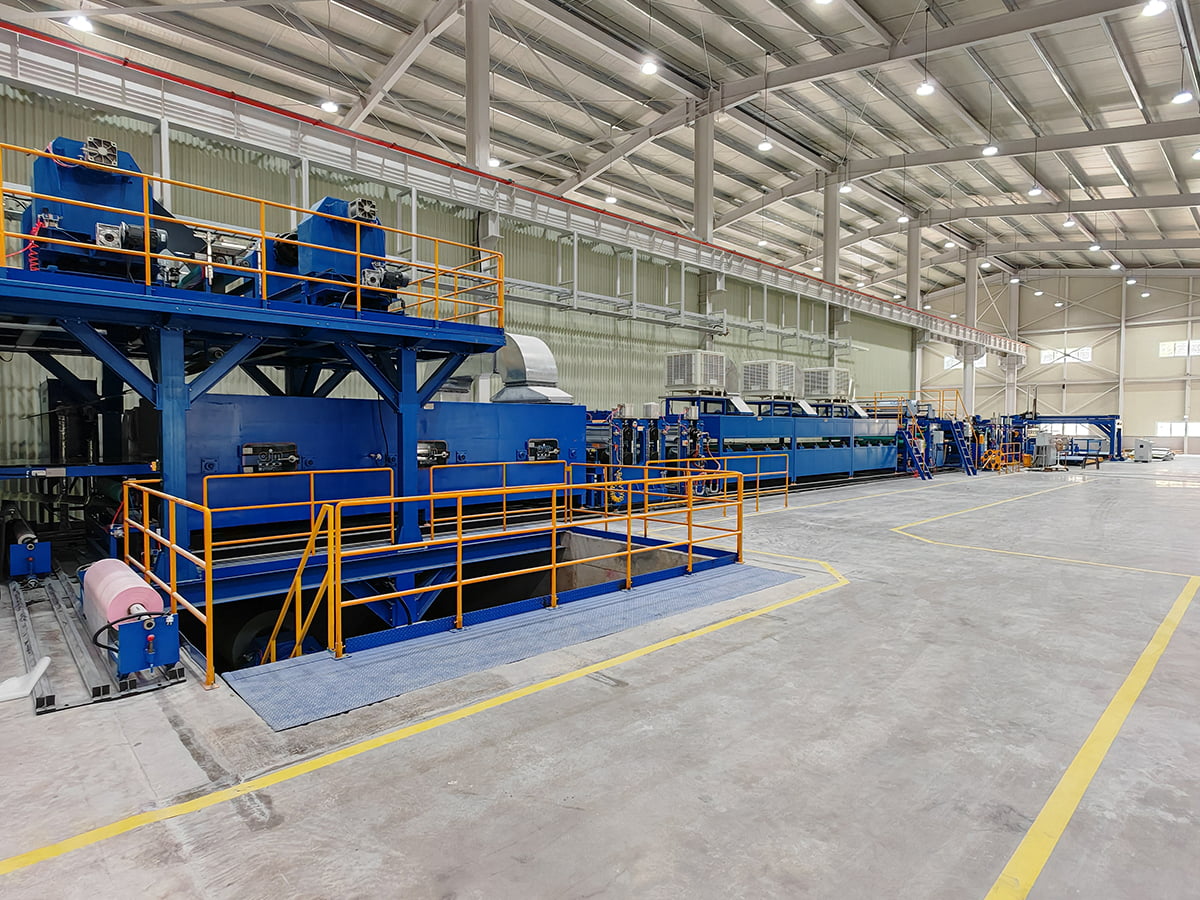
 Linha de produção de painel composto de metal de dupla finalidade A2 / B1 Esta linha alterna entre núcleos resistentes ao fogo A2 e núcleos PE/B1 em uma plataforma, atendendo tanto mercados de fachada quanto de interiores. Melhora a utilização do equipamento e o retorno do investimento para produtores que necessitam de flexibilidade. Ver Produto →
A segunda é a linha de produção de bobinas A2, que produz material compósito A2 em forma de bobina contínua. Essa arquitetura normalmente funciona em maior velocidade e menor custo de mão de obra por metro quadrado porque a ligação e o resfriamento são feitos em uma única passagem contínua. O formato da bobina também permite que processos posteriores, como corte e corte, sejam executados sem manuseio do painel, de modo que o custo total de produção por painel acabado é frequentemente o mais baixo entre os três.
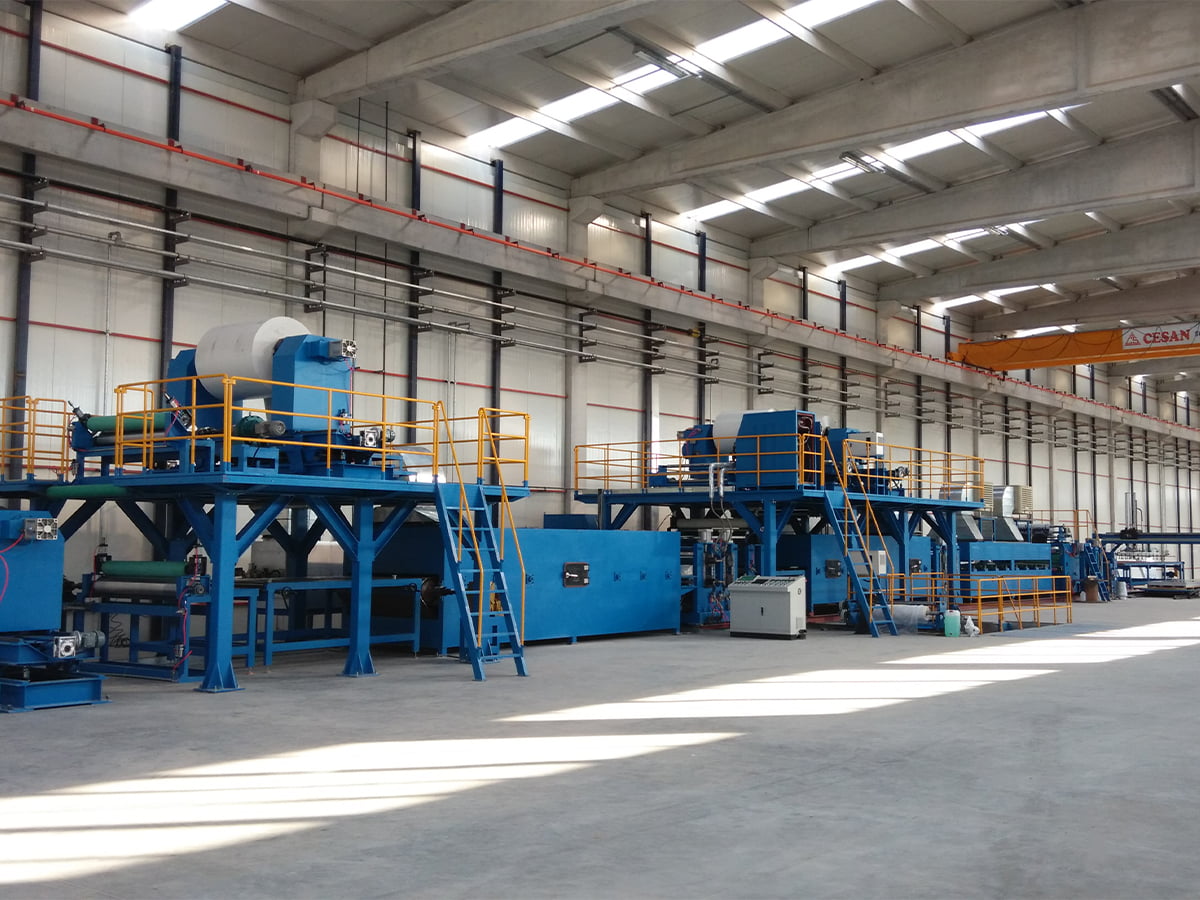
 Linha de produção de bobina A2 para fabricação contínua de ACP Esta linha de bobina contínua produz material compósito A2 em maior velocidade e menor custo de mão de obra por metro quadrado. Ele permite corte e corte posterior sem manuseio do painel, muitas vezes gerando o menor custo total de produção. Ver Produto →
A terceira é uma linha composta PE ou B1 FR ACP. Ele lida com núcleos PE padrão e núcleos retardadores de chama, mas não pode produzir material A2. O seu papel no mercado está a diminuir gradualmente à medida que os códigos de construção se tornam mais rigorosos, mas continua a ser um ponto de entrada útil para produtores focados em painéis interiores, sinalização e revestimentos decorativos, onde os requisitos contra incêndio são menos rigorosos.
O gráfico de barras compara a saída diária do painel para configurações de três linhas. A linha bidirecional A2/B1 produz cerca de 3.000 painéis padrão por dia quando opera no modo A2, enquanto a linha de bobina A2 atinge cerca de 4.800 painéis por dia devido à operação contínua bobina a bobina. A linha PE/B1 FR fica entre 3.600 painéis por dia, porque seu processo mais simples permite trocas de rolo mais rápidas, mas aplica menor carga térmica. Esses números representam valores de ordem de grandeza para uma linha típica de painel de 300 metros de comprimento; a produção real depende da espessura do painel, da densidade do núcleo e do grau de automação. O que importa para um investidor é que a linha de bobina A2, embora mais cara, oferece cerca de 60% mais produção por dia do que a linha básica. O custo de capital por painel tende, portanto, a ser menor para a linha de bobinas, embora o preço de compra seja mais elevado.
Como avaliar um fornecedor de linha de produção
Ao comparar fornecedores, você deve olhar além do preço base e prestar atenção a quatro áreas. Estas áreas determinam se o equipamento funcionará na capacidade anunciada e se os painéis passarão nos testes de incêndio exigidos.
- Dosagem do núcleo e precisão de mistura. Um núcleo A2 precisa de uma participação de carga mineral acima de 90%. Pergunte que tipo de alimentadores de pesagem e misturadores contínuos a linha usa e com que frequência eles são calibrados.
- Controle de temperatura de laminação. O adesivo entre o alumínio e o núcleo é ativado dentro de uma estreita janela de temperatura. Se a linha utilizar apenas aquecimento liga-desliga, a resistência da ligação variará ao longo do comprimento do painel.
- Sistema de tensão e rastreamento da web. Quando duas bobinas de alumínio são desenroladas ao mesmo tempo, a linha precisa de controle de tensão dentro de 1% para evitar rugas e escorregões.
- Estrutura pós-venda. Uma linha de produção contínua é um ativo de alto valor que funciona em três turnos. O fornecedor deve ter uma rede de serviços documentada, estoque de peças sobressalentes e capacidade de diagnóstico remoto.
O gráfico de radar compara três configurações de linha em cinco dimensões: capacidade de classificação contra incêndio, produção, flexibilidade de material, custo de capital e custo operacional. A linha de bobinas A2 atinge a maior capacidade de produção e resistência ao fogo, mas acarreta o maior custo de capital e a menor flexibilidade para trocas rápidas entre tipos de produtos. A linha bidirecional A2/B1 oferece um equilíbrio uniforme entre classificação de incêndio e flexibilidade, embora a produção seja ligeiramente inferior à de uma linha de bobina dedicada. A linha PE/B1 FR permanece atraente em termos de custo de capital e custo operacional, mas sua baixa capacidade de classificação contra incêndio a desqualifica para projetos de construção com requisitos rígidos contra incêndio. Para a maioria dos fabricantes que planejam novas capacidades, a linha bidirecional A2/B1 é o ponto de partida mais racional porque oferece capacidade A2 sem excluir o mercado B1. Os produtores que já possuem uma base de clientes B1 madura e desejam expandir podem considerar a linha de bobinas A2 o melhor caminho de atualização.
O resultado final
“3A compósitos” não é apenas um nome de marca; é uma abreviatura da qualidade e do nível de segurança contra incêndios que o mercado espera dos painéis compostos de alumínio. Escolher a linha de produção certa é a forma como um fabricante traduz essa expectativa em um produto comercial. Comece com a estratégia de classificação contra incêndio e depois deixe que os requisitos de produção, a disponibilidade de matéria-prima e o espaço físico decidam a arquitetura. Fale com um construtor de linha que já tenha fornecido equipamentos compatíveis com A2 e peça referências na sua área de aplicação. Com a procura de A2 ainda a crescer em 2026, adiar a decisão significa produzir painéis que serão rejeitados exactamente nos projectos que pagam as melhores margens. Se você quiser comparar suas opções com uma linha de produtos específica, entre em contato diretamente com o fabricante e discuta os materiais principais pretendidos e a produção anual.